

 中文简体
Durante a pulverização do masterbatch colorido, alguns fabricantes podem descobrir que seus pulverizadores estão operando normalmente, mas a quantidade de pó coletada é menor do que o esperado. Algum pó pode acumular-se dentro das tubulações de transporte, aderir às superfícies do equipamento ou ser transportado pelo fluxo de ar para o sistema de coleta de pó a jusante.
A coleta insuficiente de pó não indica necessariamente um declínio na capacidade do pulverizador. O problema pode estar relacionado à distribuição do tamanho das partículas, ao transporte do fluxo de ar, à separação do ciclone, à eletricidade estática, à temperatura de processamento ou às condições de filtração e descarga.
Para os fabricantes de masterbatch de cores, o que mais importa é a quantidade de pó recuperado que atende ao tamanho de partícula alvo e aos requisitos de processamento posterior, e se a produção de pó qualificado pode permanecer estável.
Este artigo explica seis causas comuns de problemas de coleta de pó do masterbatch colorido, métodos de diagnóstico e indicadores de recuperação de pó que os compradores devem considerar ao comprar equipamentos.
https://youtube.com/shorts/Xar9KV6QA28
Quais são os sinais comuns de problemas de coleta de pó do Color Masterbatch?
Problemas de coleta de pó que ocorrem em diferentes estágios do sistema geralmente apresentam sintomas diferentes.
Esses sintomas podem ajudar a identificar onde ocorre uma anormalidade, mas não podem confirmar diretamente sua causa.
Além disso, o pó que não entra no recipiente principal de coleta não é necessariamente perdido. Algum pó fino pode ser capturado pelo coletor de pó. Se ele pode ser contado como pó qualificado depende de atender às especificações de qualidade exigidas.
Seis causas principais de problemas de coleta de pó do Color Masterbatch
Finos excessivos afetam a separação do pó
A distribuição do tamanho das partículas do pó do masterbatch colorido afeta a forma como as partículas se movem e se separam dentro de um fluxo de ar.
Quando a proporção de partículas finas é muito alta, algum pó pode não ser efetivamente separado pelo separador de ciclone e pode, em vez disso, viajar com o fluxo de ar para o sistema de coleta de poeira a jusante, aumentando a carga de filtração.
A folga do disco de retificação, o desgaste do disco, as condições de alimentação e a formulação do material podem influenciar a proporção de finos.
Portanto, as dificuldades de coleta de pó podem, às vezes, resultar de uma incompatibilidade entre a distribuição do tamanho das partículas produzida durante a pulverização e as condições operacionais do sistema de separação a jusante.
Fluxo de ar de transporte instável ou configurado incorretamente
O sistema de transporte pneumático transporta o pó para o separador de ciclone e para o equipamento de coleta a jusante.
Quando a velocidade de transporte é insuficiente, o pó pode depositar-se dentro de tubulações horizontais e cotovelos. O fluxo de ar excessivo, por outro lado, pode aumentar o transporte de partículas finas e afetar o desempenho da separação do ciclone.
O layout da tubulação, o vazamento de ar e as alterações na resistência do filtro também podem influenciar a estabilidade do fluxo de ar.
Melhorar o transporte de pó requer equilibrar o desempenho do transporte com a eficiência da separação a jusante, em vez de simplesmente aumentar a velocidade do ventilador.
O separador de ciclone não corresponde às características reais do pó
Um separador de ciclone usa forças centrífugas geradas pela rotação do fluxo de ar para separar as partículas do fluxo de ar.
Seu desempenho de separação depende do tamanho e da densidade das partículas, das condições do fluxo de ar de entrada, da geometria do equipamento e das condições de descarga do pó.
Para pós relativamente finos ou de baixa densidade, condições operacionais inadequadas podem permitir que mais partículas passem para o sistema de filtração a jusante.
Além disso, a fuga de ar através da válvula rotativa de bloqueio de ar, as saídas de descarga bloqueadas ou a acumulação de pó no interior do depósito podem reduzir o desempenho eficaz da recolha de pó.
A eletricidade estática causa adesão do pó
Durante a pulverização do masterbatch colorido e o transporte pneumático, o atrito entre as partículas e entre as partículas e as superfícies do equipamento pode gerar eletricidade estática.
As forças eletrostáticas podem fazer com que o pó adira às tubulações, aos separadores de ciclone e às superfícies dos equipamentos de coleta, aumentando os resíduos de materiais e os requisitos de limpeza.
Este comportamento pode ser influenciado pelo transportador polimérico, tamanho da partícula, umidade ambiente e materiais em contato com o pó.
Contudo, a acumulação de pó não é necessariamente causada pela electricidade estática. A adesão relacionada à temperatura e anormalidades no fluxo de ar também devem ser investigadas. Para sistemas onde podem ocorrer atmosferas de poeira combustível, os riscos de incêndio e explosão de poeira devem ser avaliados de acordo com os padrões de segurança aplicáveis.
Temperatura excessiva causa aglomeração e adesão do pó
O calor de fricção gerado durante a pulverização pode fazer com que certas formulações de masterbatch de cores se aproximem da faixa de amolecimento ou pegajosidade.
Uma vez que o pó começa a aderir ou a aglomerar-se, a sua fluidez pode diminuir, tornando mais provável que se acumule nos cotovelos da tubagem, nas saídas de descarga do ciclone e nas tremonhas de recolha.
Para formulações sensíveis ao calor, o aumento da temperatura durante a operação contínua pode piorar gradualmente os problemas de coleta de pó. Portanto, tanto a temperatura de processamento como a condição do pó devem ser monitoradas.
Entupimento do filtro e descarga deficiente de pó
Quando pó excessivo se acumula nas superfícies do filtro, a limpeza por jato pulsante é insuficiente ou o meio filtrante é inadequado, a resistência à filtração pode aumentar e afetar a estabilidade do fluxo de ar do sistema.
Enquanto isso, o pó que já foi separado pode não ser descarregado adequadamente devido a pontes na tremonha, bloqueio da câmara de descompressão rotativa ou outras anormalidades de descarga.
Nessas situações, o problema ocorre na etapa de filtração ou descarga. Simplesmente ajustar a folga do disco de moagem ou aumentar o rendimento do pulverizador não resolverá o problema.
Como você pode identificar onde o pó Color Masterbatch está sendo perdido?
Antes de ajustar o pulverizador ou o sistema de coleta de pó, é importante estabelecer condições de teste comparáveis e determinar para onde o material vai em todo o sistema.
Duas situações devem ser distinguidas:
-
Rendimento de pulverização reduzido: A quantidade de material realmente processado por unidade de tempo diminui.
-
Recuperação insuficiente de pó: O material entrou no sistema de processamento, mas parte do pó não pode ser recuperada adequadamente nos pontos de coleta designados.
Esses problemas podem ocorrer simultaneamente, mas requerem medidas diferentes para serem identificados.
Etapa 1: Estabelecer um balanço de materiais para rastrear o fluxo de pó
Após definir os limites do teste, registre a massa total de ração, o pó coletado em cada ponto de coleta, o material rejeitado da triagem e os resíduos mensuráveis de material dentro do equipamento.
Um balanço de materiais completo deve levar em conta as alterações no estoque de materiais dentro do sistema:
Entrada de material = Pó recuperado Outras saídas de materiais medidas Perdas reais de materiais Aumento líquido no estoque de materiais do sistema
As perdas reais podem incluir poeira não capturada, material vazado e outros materiais que não podem ser recuperados diretamente.
Se nem todas as perdas puderem ser medidas diretamente, elas poderão ser estimadas através de um balanço de materiais, contabilizando erros de pesagem e materiais não medidos.
Para testes de produção contínua, deve-se prestar atenção especial se a quantidade de material retido dentro do equipamento é consistente no início e no final do teste. Caso contrário, as alterações normais no inventário do sistema poderão ser interpretadas incorretamente como perdas de pó.
Etapa 2: verificar as possíveis causas com base nos sintomas no local
O objectivo do diagnóstico não é ajustar todos os componentes simultaneamente, mas identificar a provável origem do problema de recolha com base nas evidências disponíveis.
Etapa 3: ajuste as principais variáveis e compare os resultados
Depois de identificar a área de inspeção prioritária, mantenha a matéria-prima, a taxa de alimentação e outras condições operacionais tão consistentes quanto possível e ajuste uma variável principal de cada vez.
Por exemplo, após ajustar o fluxo de ar de transporte, compare o seguinte:
-
Se o acúmulo de pó dentro das tubulações diminuiu.
-
Se as quantidades de pó coletadas pelo separador de ciclone e pelo coletor de pó mudaram.
-
Se a pressão diferencial do filtro permanece estável.
-
Se a recuperação final do pó qualificado melhorou.
Um ajuste só pode ser considerado eficaz com maior confiança quando as alterações nos resíduos do sistema, na recuperação de pó e na produção qualificada de pó apoiam coletivamente a melhoria.
Caso contrário, o ajuste poderá simplesmente transferir o pó de um ponto de coleta para outro.
Como medir a eficiência da recuperação de pó
O pó total coletado não representa totalmente o valor real da produção de um sistema de pulverização de masterbatch colorido.
Para avaliação do equipamento, os fabricantes devem considerar a taxa aparente de recuperação de pó, a taxa de recuperação de pó qualificada e a produção de pó qualificada por unidade de tempo.
Taxa aparente de recuperação de pó
Taxa aparente de recuperação de pó (%) = Massa total de pó recuperado durante o teste ÷ Massa total de material alimentado durante o teste × 100 por cento
Por exemplo, se 100kg de masterbatch de cor forem introduzidos no sistema e 94kg de pó forem recuperados dos pontos de recolha designados, a taxa de recuperação aparente é de 94%.
No entanto, os 6 kg restantes não são necessariamente perdidos totalmente. Algum material pode permanecer dentro do equipamento, enquanto outro pode ser rejeitado durante a triagem.
Portanto, este indicador deve ser interpretado em conjunto com o balanço material.
Taxa de recuperação de pó qualificada
Taxa de recuperação de pó qualificado (%) = Massa de pó recuperado que atende às especificações alvo ÷ Massa total de material alimentado durante o teste × 100 por cento
Este indicador mostra quanto do material de entrada se transforma em pó utilizável que atende às especificações exigidas.
Por exemplo, sob condições de teste idênticas, dois sistemas processam cada um 100kg de masterbatch de cores:
Os números acima são exemplos hipotéticos utilizados para explicar a diferença entre estes indicadores. Eles não são resultados reais do teste Maoyue.
Embora o Sistema A colete mais pó em geral, o Sistema B produz uma quantidade maior de pó que atende às especificações alvo.
Portanto, uma taxa de recuperação total de pó mais elevada não indica necessariamente um melhor desempenho real da produção.
Os compradores também devem verificar se o pó recuperado atende aos requisitos exigidos de distribuição de tamanho de partícula, fluidez e processamento posterior.
Produção de Pó Qualificada
Produção de pó qualificado (kg/h) = Massa de pó que atende às especificações alvo durante o teste ÷ Tempo efetivo de teste (h)
A produção de pó qualificada reflete a capacidade real de produção do equipamento sob materiais específicos, especificações de pó e condições operacionais.
Para clientes que planejam produção contínua, também é importante determinar se a produção de pó qualificado permanece estável durante diferentes períodos de operação.
Por exemplo, um sistema pode atingir uma produção de pó altamente qualificada durante um teste curto, mas sua produção pode diminuir significativamente durante a operação contínua devido ao aumento da temperatura, ao aumento da resistência à filtração ou a problemas de descarga.
Nesses casos, os resultados dos testes a curto prazo não podem representar diretamente a capacidade de produção a longo prazo.
Ao comparar diferentes soluções de equipamentos, os compradores devem usar matérias-primas consistentes, condições de teste e critérios qualificados de aceitação de pó sempre que possível, em vez de avaliar o desempenho apenas com base na capacidade nominal ou na quantidade de pó coletado durante um único teste.
Como melhorar a eficiência da coleta de pó do Color Masterbatch
As melhorias devem basear-se em resultados de diagnóstico reais, com o objetivo de reduzir a retenção desnecessária de material e, ao mesmo tempo, manter a qualidade do pó e a produção estável e qualificada de pó.
É importante reconhecer que estas fases influenciam umas às outras.
Por exemplo, aumentar o fluxo de ar pode reduzir o acúmulo de pó dentro das tubulações, mas também aumentar a proporção de partículas finas que entram no coletor de pó.
Portanto, o desempenho geral da recuperação do sistema ainda deverá ser verificado após qualquer ajuste.
Como os compradores devem avaliar um sistema de pulverização Color Masterbatch?
Para fabricantes que planejam instalar ou atualizar uma linha de pulverização de masterbatch colorida, a potência do motor e a capacidade nominal devem servir apenas como referências preliminares de seleção de equipamentos.
Mais importante ainda, os compradores devem verificar se o sistema pode atingir a produção de pó qualificada necessária e o desempenho de recuperação sob condições de material especificadas, especificações de pó alvo e condições de operação contínua.
Antes do teste, os compradores devem definir a matéria-prima, o tamanho da partícula alvo, os critérios de aceitação do pó qualificado, a duração do teste e os requisitos de desempenho.
Se uma linha completa de pulverização e coleta de pó estiver sendo adquirida, os compradores também deverão confirmar se o equipamento de teste possui configurações de transporte, separação e coleta comparáveis às da linha de produção proposta.
Os resultados de um teste de pulverizador independente não podem representar diretamente o desempenho de recuperação de uma linha de produção completa.
Como Mao Yue ajuda os clientes a melhorar a coleta de pó Color Masterbatch?
O desempenho da coleta de pó do masterbatch colorido depende não apenas dos separadores de ciclone ou coletores de pó, mas também da distribuição do tamanho das partículas, da temperatura do pó e das características de fluxo geradas durante a pulverização.
Portanto, ao avaliar projetos de pulverização de masterbatch colorido, Mao Yue considera os principais componentes de moagem, as características reais do pó e as configurações de coleta a jusante para ajudar os clientes a identificar as principais condições que afetam a produção qualificada de pó e a recuperação de pó.
A fabricação interna de discos de moagem oferece suporte à qualidade do pó e à compatibilidade do sistema de coleta
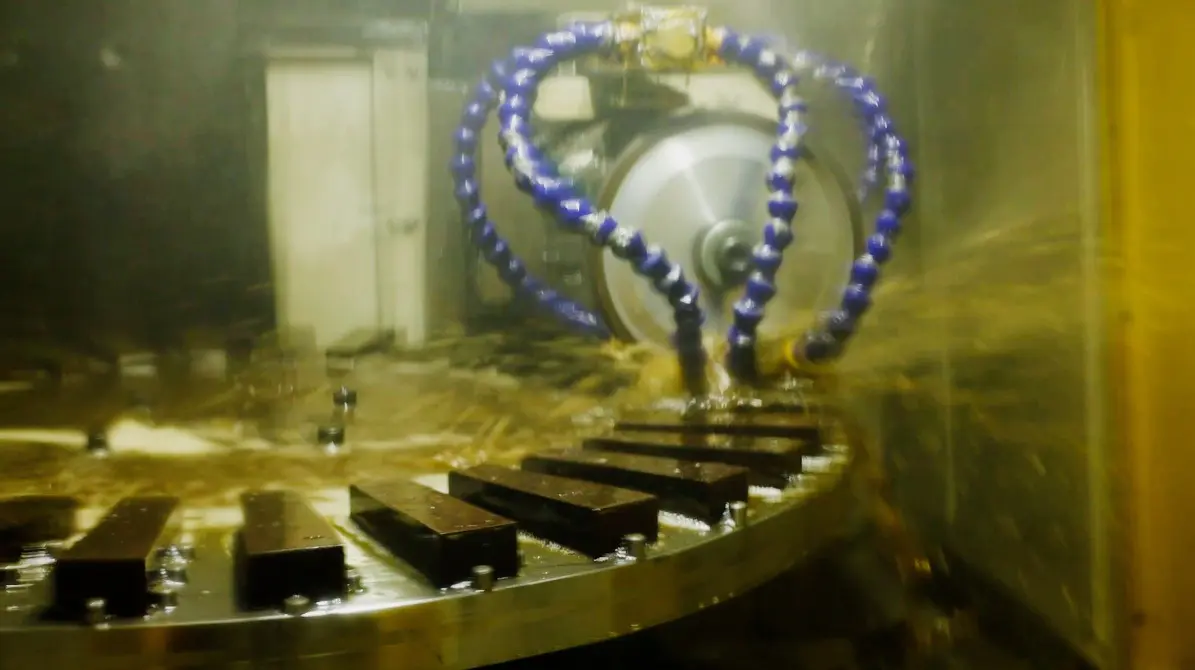
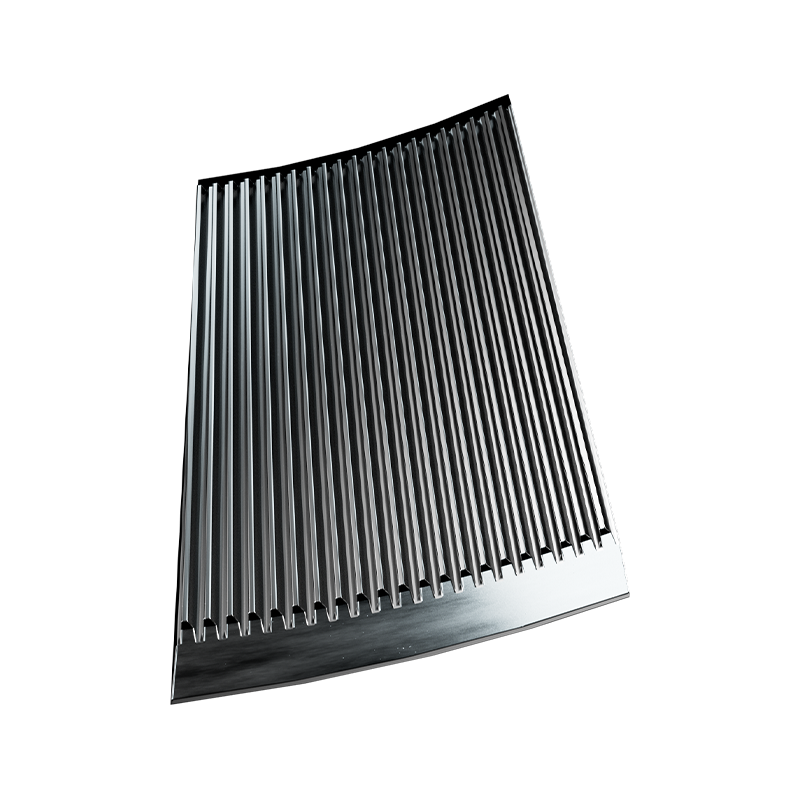
A Mao Yue fabrica internamente componentes principais de pulverização, incluindo discos e lâminas de desbaste e possui recursos de usinagem e inspeção de precisão.
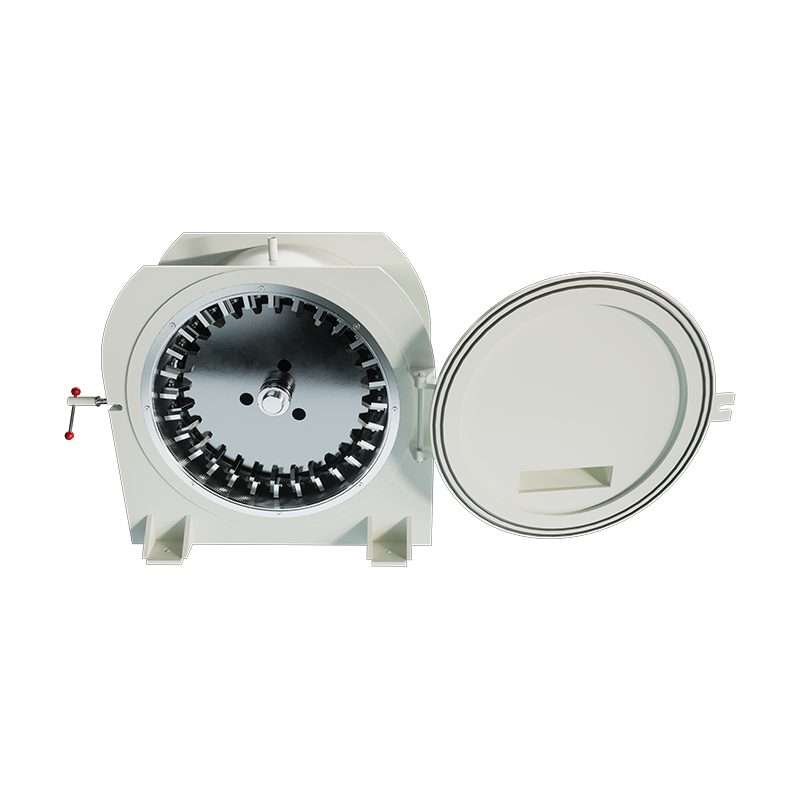
A geometria do dente do disco de retificação, a precisão da usinagem, o ajuste da instalação e as condições de desgaste podem influenciar o desempenho real da pulverização.
Para projetos que envolvem finos excessivos ou distribuição instável de tamanho de partícula, Mao Yue pode avaliar se a folga do disco de retificação, a condição de desgaste e a compatibilidade estrutural contribuem para o problema, com base nas propriedades do material, no projeto do disco e nas condições operacionais.
A vantagem da fabricação interna de componentes é a capacidade de conectar a produção de discos de retificação, a compatibilidade de peças sobressalentes e os requisitos reais de pulverização, fornecendo aos clientes suporte técnico mais direto e assistência de manutenção de longo prazo.
A avaliação integrada da linha de produção reduz incompatibilidades entre a pulverização e a coleta de pó
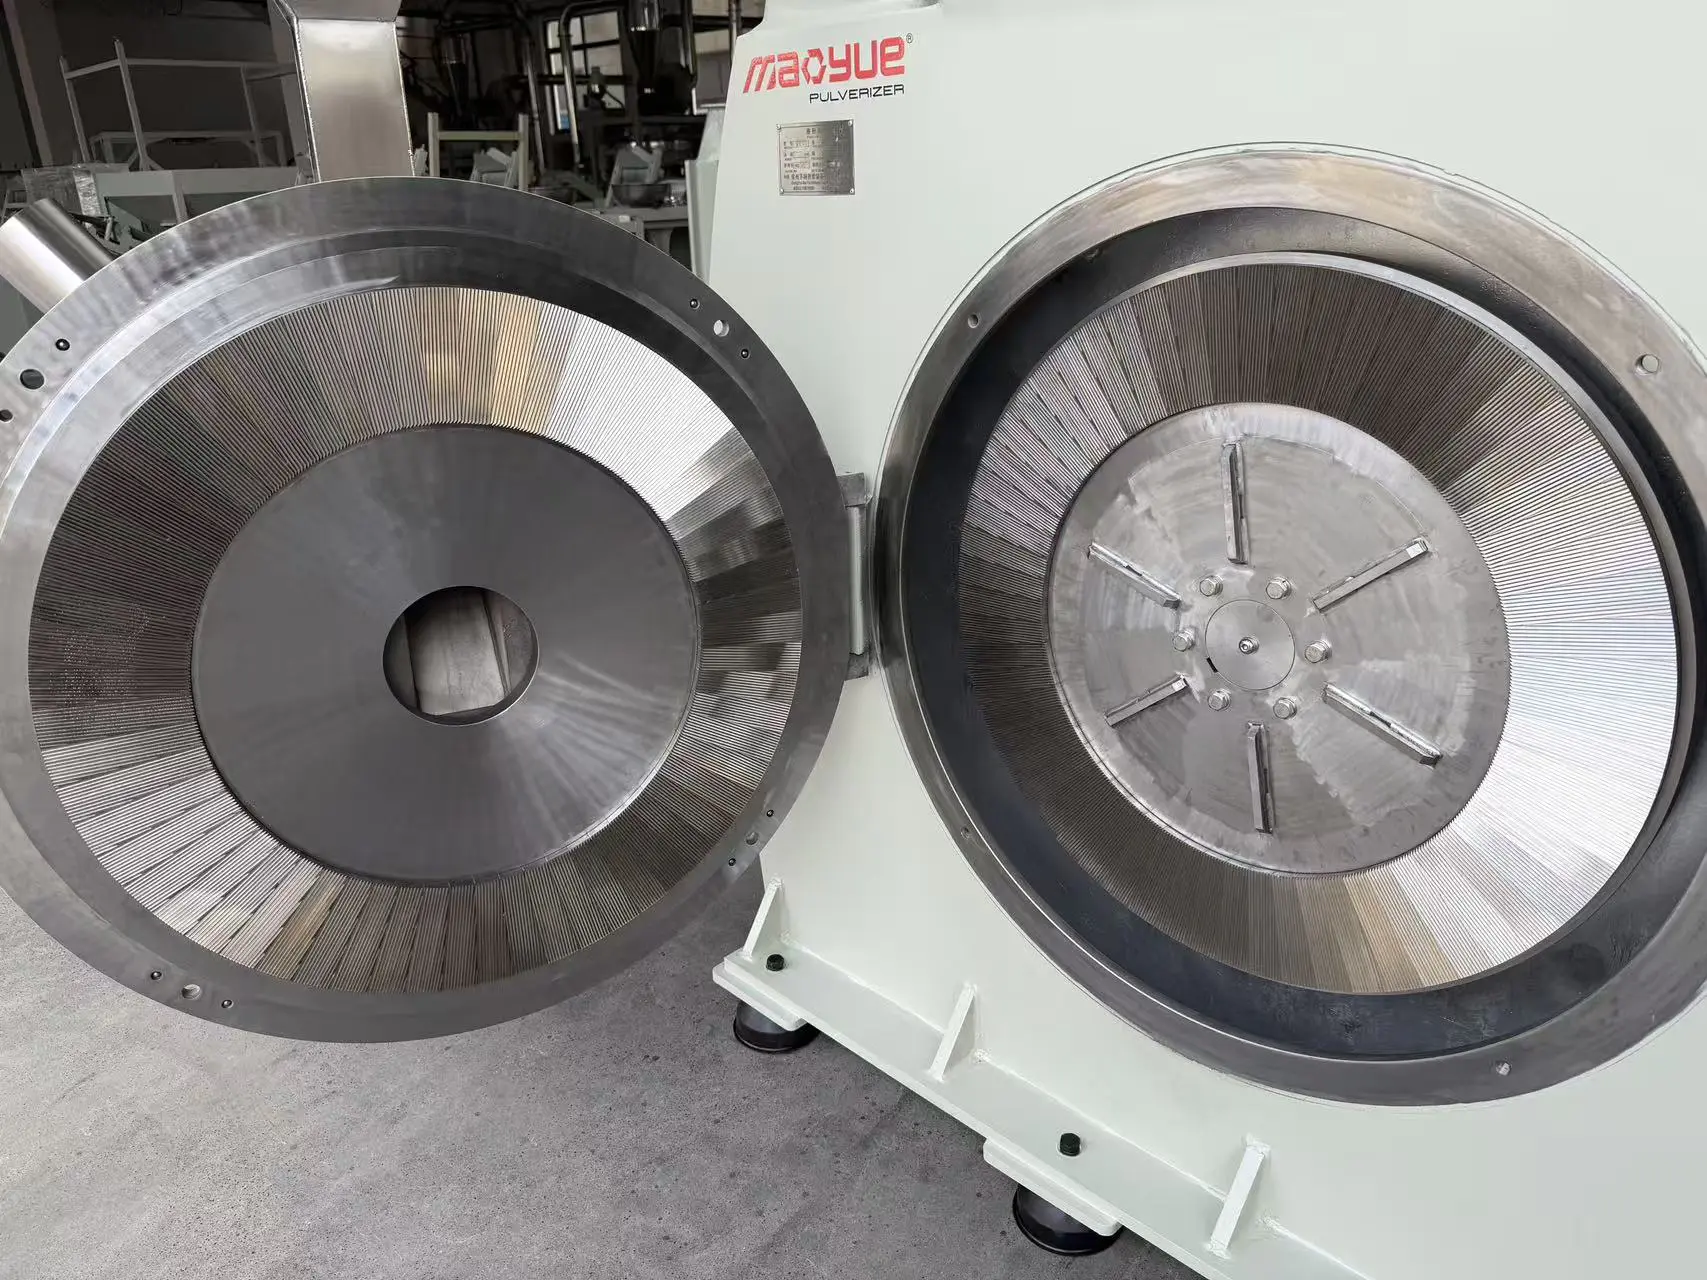
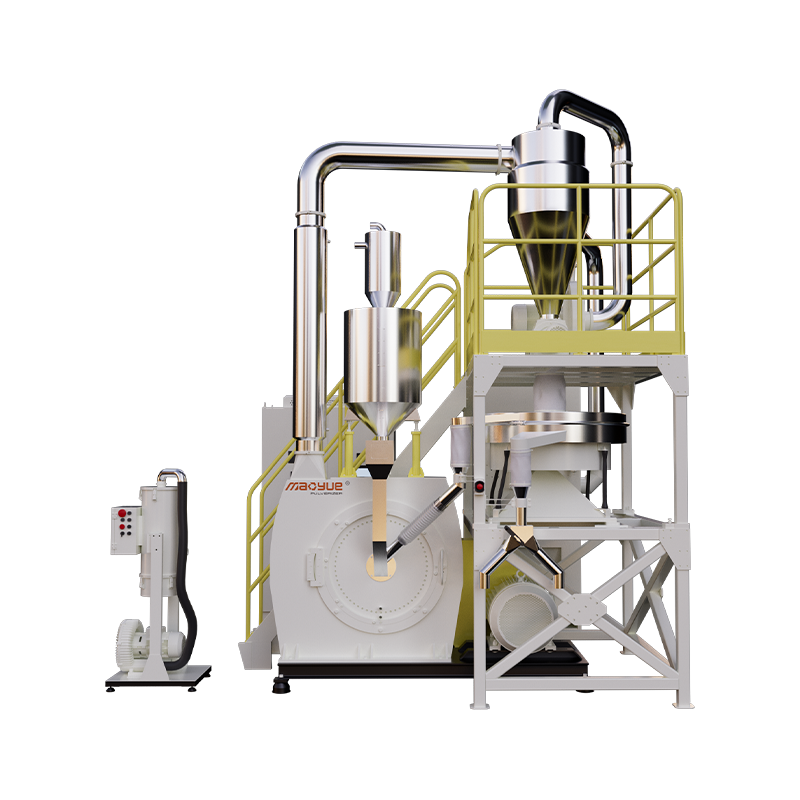
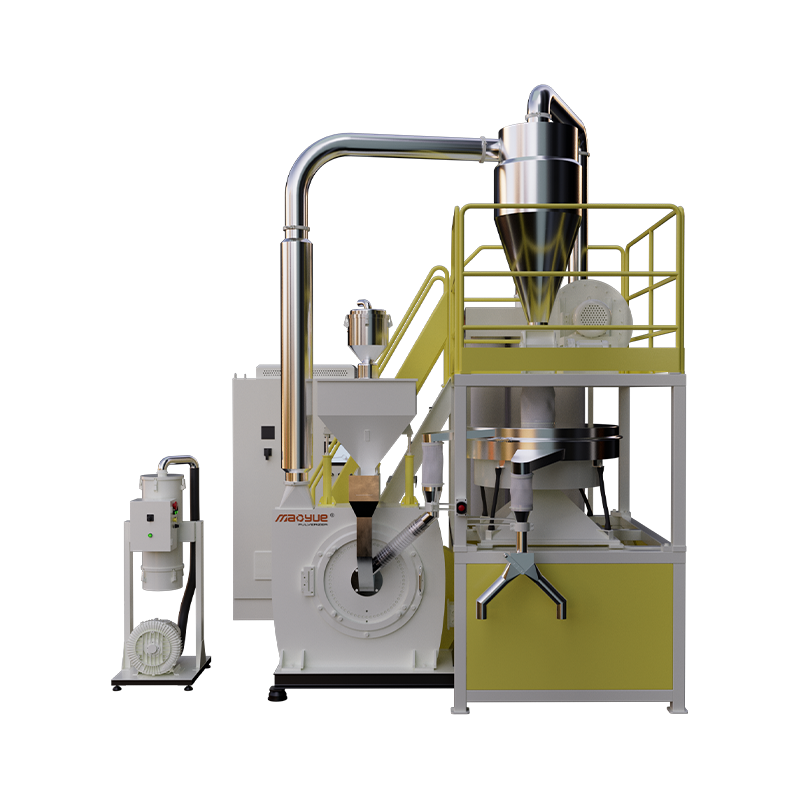
Dependendo dos requisitos do cliente, a Mao Yue pode fornecer configurações de equipamentos que abrangem alimentação, pulverização, resfriamento, transporte pneumático, separação por ciclone, coleta de pó por jato pulsado, triagem e descarga de pó.
Para projectos que enfrentam dificuldades de recolha de pó, o objectivo da avaliação do sistema integrado não é simplesmente adicionar mais equipamento de recolha.
Em vez disso, é para determinar se o pó produzido durante a pulverização pode ser transportado, separado e descarregado de forma consistente pelo sistema a jusante.
Ao avaliar o pulverizador e o equipamento de coleta a jusante como um sistema integrado, os clientes podem determinar melhor se são necessárias melhorias no processo de pulverização, na configuração de transporte e separação ou nas condições de filtração e descarga.
Para novas linhas de produção, esta abordagem de correspondência de sistemas ajuda a identificar potenciais problemas durante a fase de compra.
Para atualizações de linhas de produção existentes, ajuda a determinar medidas de melhoria mais direcionadas.
Testes de materiais reais verificam a produção de pó qualificado e o desempenho de recuperação
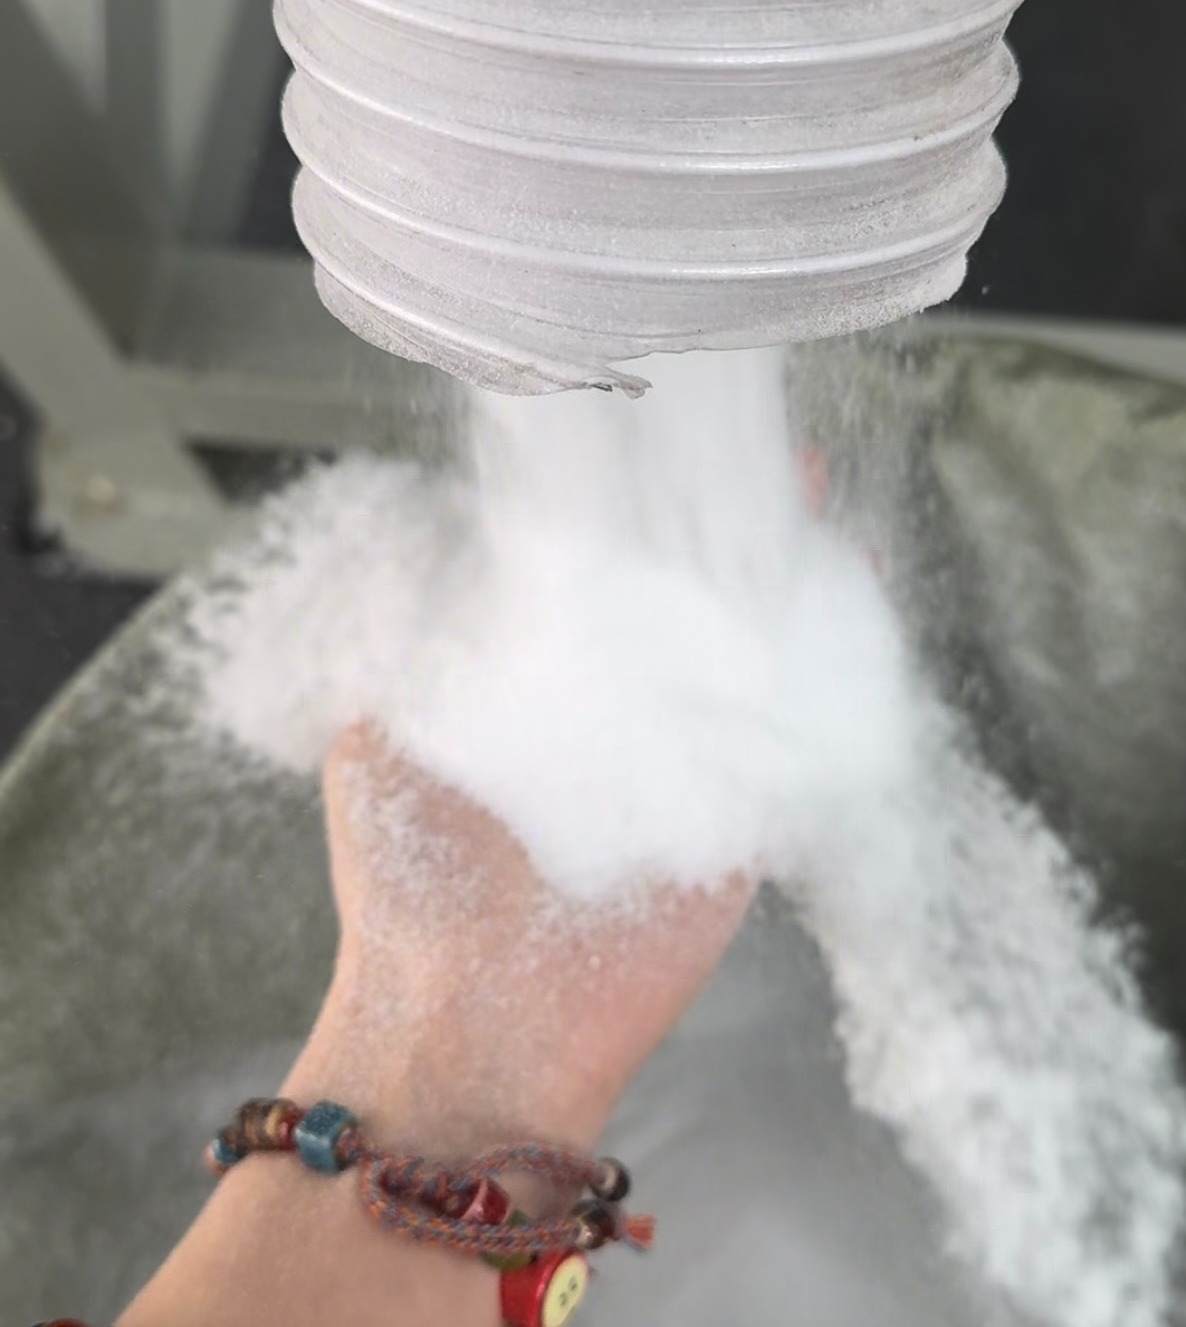
Diferentes formulações de masterbatch de cores podem variar em dureza, propriedades térmicas, fluidez e tendência de adesão.
Mesmo quando o tamanho da malha alvo é idêntico, o seu desempenho de pulverização e recolha não pode ser assumido como sendo o mesmo.
Mao Yue apoia testes de pulverização usando materiais reais dos clientes e pode avaliar a distribuição do tamanho das partículas, temperatura de processamento, rendimento real e desempenho operacional contínuo de acordo com o equipamento de teste disponível e condições de medição.
Para projetos de compra onde a recuperação de pó é uma grande preocupação, os testes devem ir além de determinar se o material pode ser pulverizado.
A questão mais importante é saber quanto pó qualificado pode ser produzido e recuperado de forma consistente.
Medições como pó coletado em pontos de coleta individuais, resíduos do sistema e condições de filtração devem depender das capacidades da configuração real do teste.
Para indicadores completos de desempenho da linha de produção que não podem ser verificados diretamente por meio de testes autônomos do pulverizador, é necessária uma avaliação adicional com base na configuração da linha de produção proposta.
Ao definir condições de teste, indicadores de desempenho mensuráveis e requisitos de aceitação, a Maoyue ajuda os clientes a tomar decisões de compra de equipamentos mais informadas, em vez de depender apenas da capacidade nominal ou das especificações do modelo do equipamento.
Perguntas frequentes sobre a coleção de pós Color Masterbatch
O aumento da velocidade do ventilador pode melhorar a coleta de pó?
Não necessariamente.
O aumento do fluxo de ar pode reduzir os depósitos de pó dentro das tubulações de transporte, mas também pode aumentar o transporte de partículas finas ou fazer com que o separador de ciclone opere fora de suas condições adequadas.
Os ajustes do fluxo de ar devem ser baseados em medições reais.
A substituição dos discos de moagem pode resolver problemas de coleta de pó do Color Masterbatch?
A substituição ou ajuste dos discos de moagem pode melhorar a coleta de pó somente quando a condição do disco ou os parâmetros de pulverização forem confirmados como fatores contribuintes.
Se a causa principal for um separador de ciclone inadequado, fluxo de ar anormal ou entupimento do filtro, a substituição dos discos de moagem por si só pode não melhorar o desempenho da coleta.
Por que a produção de pó qualificado pode permanecer baixa mesmo quando a taxa total de recuperação de pó é alta?
Porque nem todo pó recuperado atende necessariamente ao tamanho de partícula alvo e aos requisitos de aplicação a jusante.
Algum pó pode ser muito fino, muito grosso ou aglomerado.
Portanto, o total de pó recuperado, a proporção de pó qualificado e a produção de pó qualificado devem ser medidos separadamente.
Conclusão: A recuperação do pó depende da compatibilidade do sistema completo de pulverização
Os problemas de coleta de pó do masterbatch colorido podem envolver vários estágios, incluindo pulverização, transporte, separação, filtração e descarga.
Identificar a origem do problema através da análise de equilíbrio de materiais e de dados operacionais no local ajuda os fabricantes a implementar melhorias mais direcionadas.
Para os compradores de equipamentos, a produção de pó qualificada, a taxa de recuperação de pó qualificada e a estabilidade operacional contínua fornecem uma avaliação mais significativa da adequação do sistema do que apenas a capacidade nominal.
Está tendo problemas para coletar o pó Color Masterbatch? Entre em contato com Mao Yue para uma avaliação do sistema de pulverização e coleta
Se sua linha de pulverização de masterbatch colorido estiver apresentando acúmulo de pó dentro de tubulações, dificuldades na coleta de pó fino ou produção insuficiente de pó qualificado, compartilhe seu tipo de matéria-prima, tamanho de partícula alvo, capacidade necessária e informações de equipamentos existentes com Mao Yue.
A equipe de engenharia de Mao Yue pode ajudar a avaliar configurações adequadas de pulverizadores, sistemas de coleta de pó e planos reais de testes de materiais com base em seus requisitos de produção.