

 中文简体
Quando o mesmo pulverizador masterbatch é usado para processar materiais de cores diferentes, o pó residual do lote de produção anterior pode se misturar com o lote seguinte, causando contaminação cruzada de cores.
Este problema é particularmente perceptível ao mudar de materiais de cores escuras, como masterbatch preto, para materiais brancos ou de cores claras. Mesmo pequenas quantidades de pigmento residual podem afetar a consistência da cor, aumentar a quantidade de pó fora das especificações e prolongar o tempo de troca de produção.
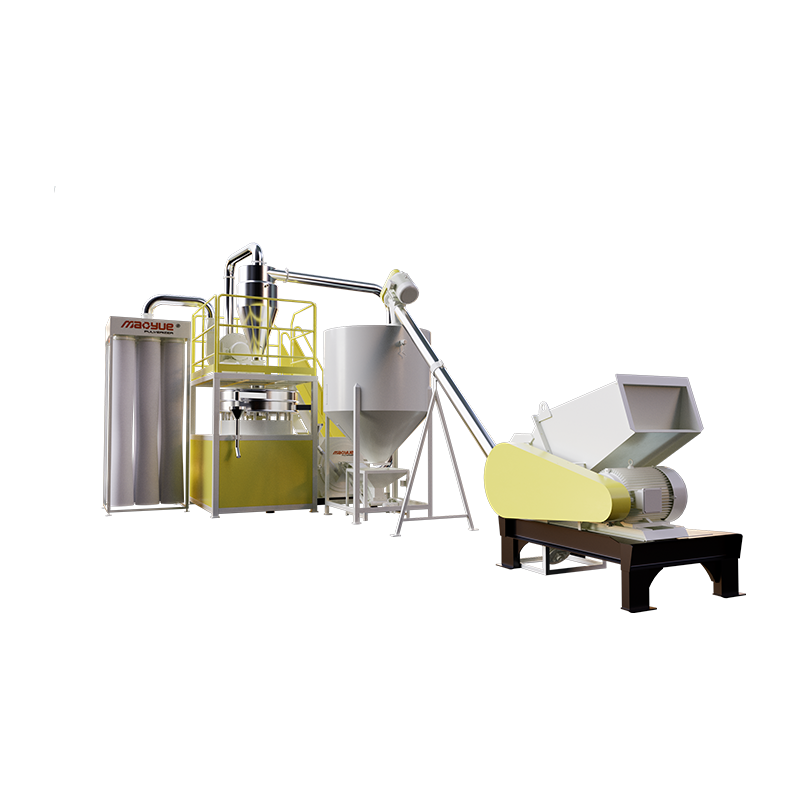
Entretanto, a contaminação cruzada de cores não ocorre apenas dentro da câmara de moagem. O pó residual também pode permanecer nos sistemas de alimentação, transporte, triagem e coleta. Portanto, a redução da contaminação da cor requer o controle dos resíduos de material ao longo de todo o processo de processamento e a verificação da eficácia da limpeza por meio de testes apropriados.
Este artigo explica as principais causas da contaminação cruzada de cores durante a pulverização de masterbatch, principais áreas a serem inspecionadas, métodos práticos de mudança de cores e como a Maoyue ajuda os clientes a avaliar soluções de pulverização para produção multicolorida por meio de testes reais de materiais e avaliação de configuração de equipamentos.
Por que ocorre contaminação cruzada de cores durante a pulverização do Masterbatch?
A contaminação cruzada de cores é comumente associada a material residual dentro do equipamento, adesão de material e limpeza incompleta durante as trocas de cores.
Mesmo após a descarga do lote anterior, algum pó pode permanecer dentro do sistema e entrar novamente no fluxo de material durante a próxima produção.
Existem três causas principais.
Pó residual permanece dentro do equipamento
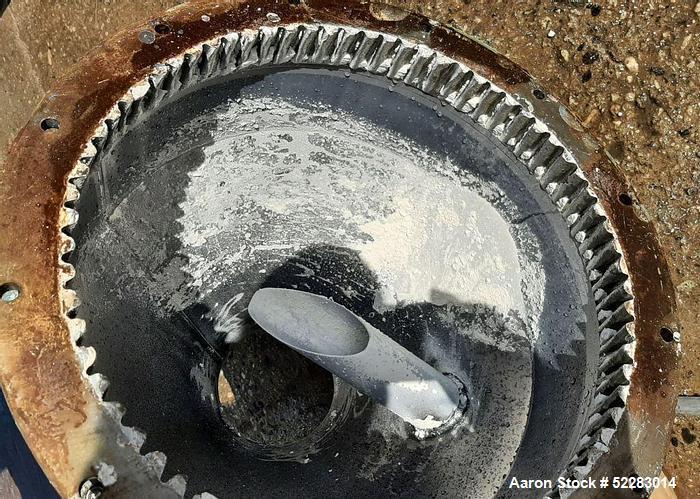
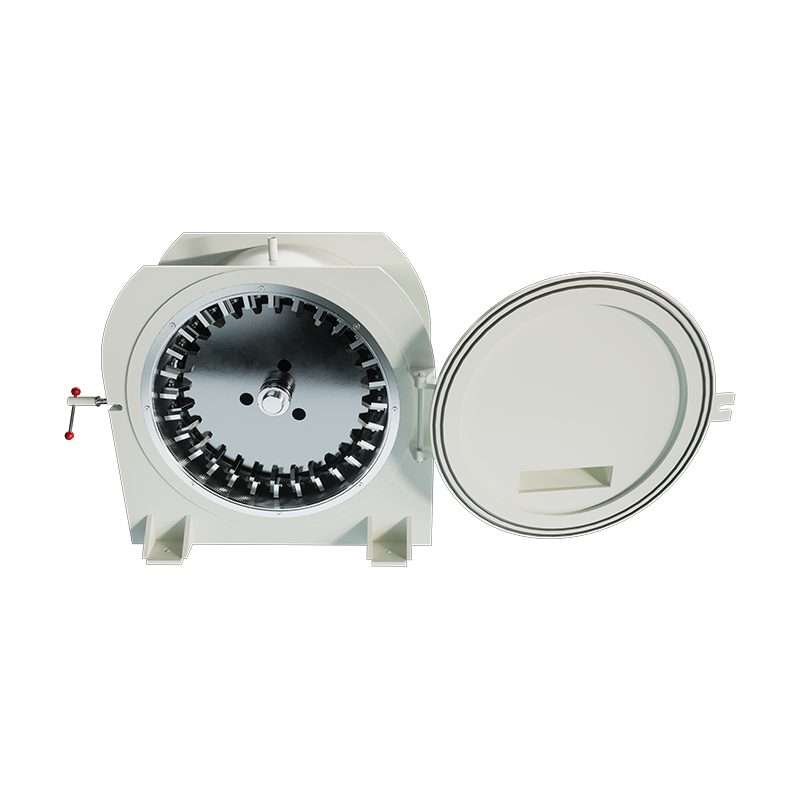
Durante a pulverização, algum pó pode acumular-se em torno das conexões do equipamento, zonas mortas de fluxo de material e outras áreas que são difíceis de esvaziar completamente.
Esses resíduos podem não ser totalmente removidos através da descarga normal. Quando o próximo lote entra no sistema, o fluxo de ar, a vibração e o movimento do material podem liberar o pó restante de volta ao processo de produção, causando contaminação cruzada de cores.
O material adere às superfícies do equipamento
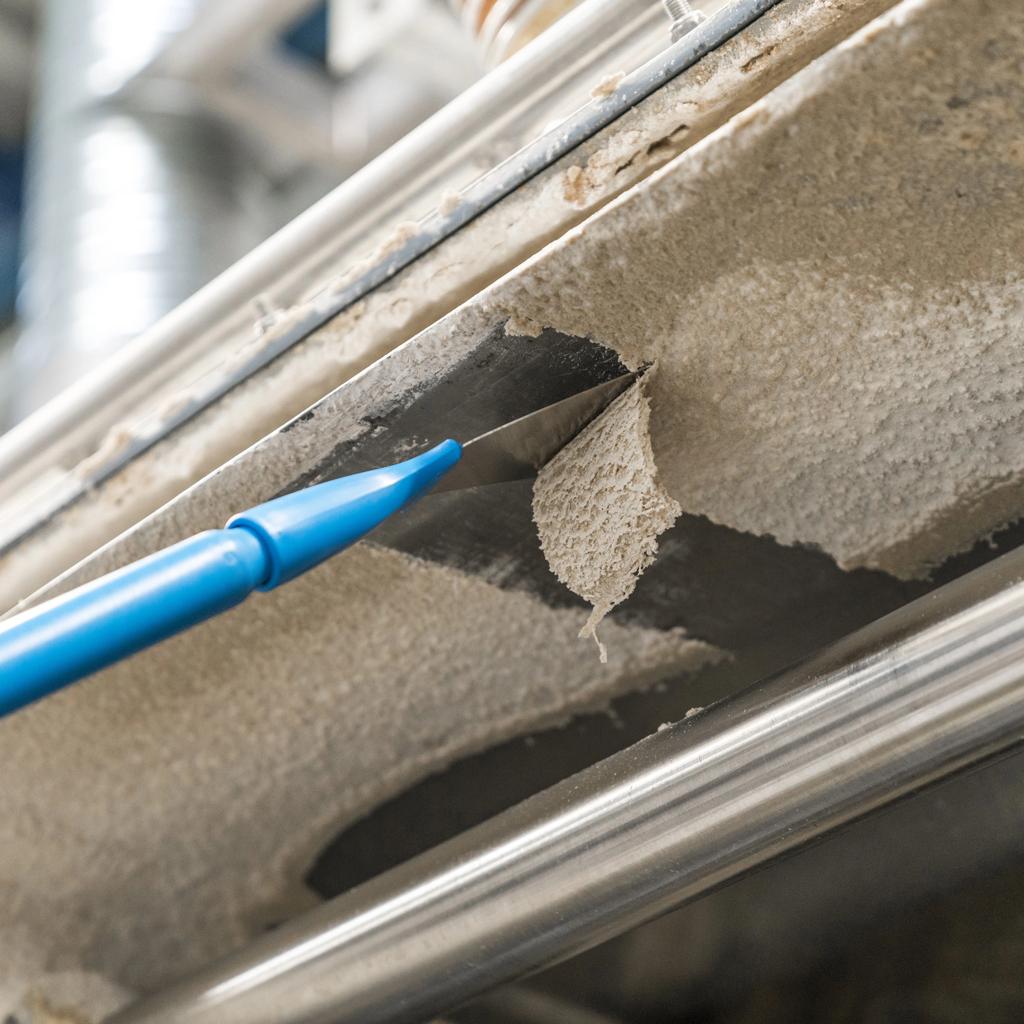
Diferentes formulações de masterbatch contêm transportadores poliméricos, pigmentos, cargas e aditivos que influenciam seu comportamento durante a pulverização.
Para certas formulações sensíveis à temperatura, o calor friccional pode fazer com que o suporte polimérico amoleça ou fique pegajoso, permitindo que o material adira aos discos abrasivos e às superfícies da câmara.
Em comparação com o pó solto, estes resíduos aderidos são geralmente mais difíceis de remover.
Os procedimentos de limpeza ignoram o material residual no sistema
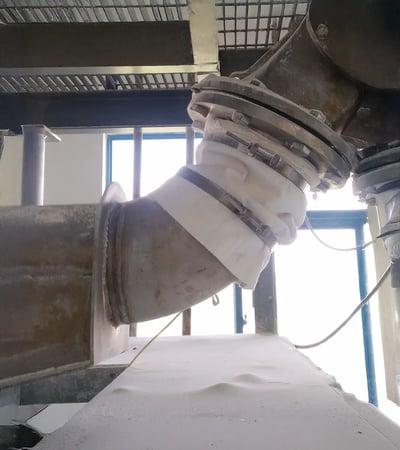
Mesmo após a limpeza da câmara de moagem, o pó do lote anterior pode permanecer nos tubos de transporte, nos separadores de ciclone, nas peneiras e nos componentes de coleta de pó.
Se estas áreas forem negligenciadas durante a limpeza, o pó residual poderá entrar no próximo lote de produção e causar contaminação.
Quais áreas devem ser inspecionadas durante as mudanças de cores do Masterbatch?
Antes de trocar as cores, os possíveis pontos de acúmulo de material devem ser inspecionados ao longo de todo o percurso do processamento, desde a alimentação até a coleta final do pó.
A inspeção não deve concentrar-se apenas nos resíduos visíveis. Deve também ser dada especial atenção às áreas onde o pó pode permanecer preso e ser libertado durante o próximo lote de produção.
Como reduzir a contaminação cruzada de cores durante a pulverização do Masterbatch?
A redução da contaminação cruzada de cores requer uma combinação de programação de produção, limpeza completa do sistema, manutenção de equipamentos e configuração adequada de componentes, em vez de depender de uma única medida.
Organize as sequências de produção de cores de maneira adequada
Onde as condições de produção permitirem, o processamento de materiais de cores mais claras para mais escuras pode geralmente reduzir o risco de diferenças visíveis de cor causadas por pigmentos residuais.
Por exemplo, mudar de masterbatch branco para preto geralmente tem menos probabilidade de produzir contaminação de cor perceptível do que mudar de preto para branco.
No entanto, o sequenciamento da produção também deve considerar a compatibilidade dos transportadores poliméricos, os aditivos e os requisitos de qualidade do produto, em vez de depender apenas da intensidade da cor.
Abordagem recomendada: Agrupe materiais com formulações compatíveis e sensibilidade de contaminação semelhante em sequências de produção. Aplique procedimentos de limpeza e verificação mais rigorosos para trocas de alto risco, especialmente ao mudar de cores escuras para cores claras.
Limpe todo o caminho do fluxo de material
A limpeza de mudança de cor deve cobrir todas as áreas de contato com o material, desde a alimentação até a coleta final do pó.
Antes da limpeza, o equipamento deve ser desligado de acordo com os procedimentos estabelecidos, com medidas adequadas de isolamento de energia implementadas. As operações que exigem a abertura da câmara de moagem ou a remoção de componentes devem ser realizadas por pessoal treinado, seguindo os requisitos de manutenção do equipamento.
Os métodos de limpeza devem ser selecionados de acordo com a estrutura do equipamento e as características do pó. O uso descontrolado de ar comprimido deve ser evitado para evitar que pó fino se espalhe pelo ar.
Onde os pós plásticos puderem criar uma atmosfera de poeira combustível, os equipamentos e procedimentos de limpeza deverão atender aos requisitos de segurança aplicáveis.
Abordagem recomendada: Estabeleça uma lista de verificação de limpeza para troca de cores cobrindo todo o caminho do fluxo de material. Defina o método de limpeza e os requisitos de inspeção para cada área, em vez de julgar a eficácia da limpeza apenas pela condição visível da câmara de moagem.
Inspecione a condição do disco de esmerilamento e a adesão do material

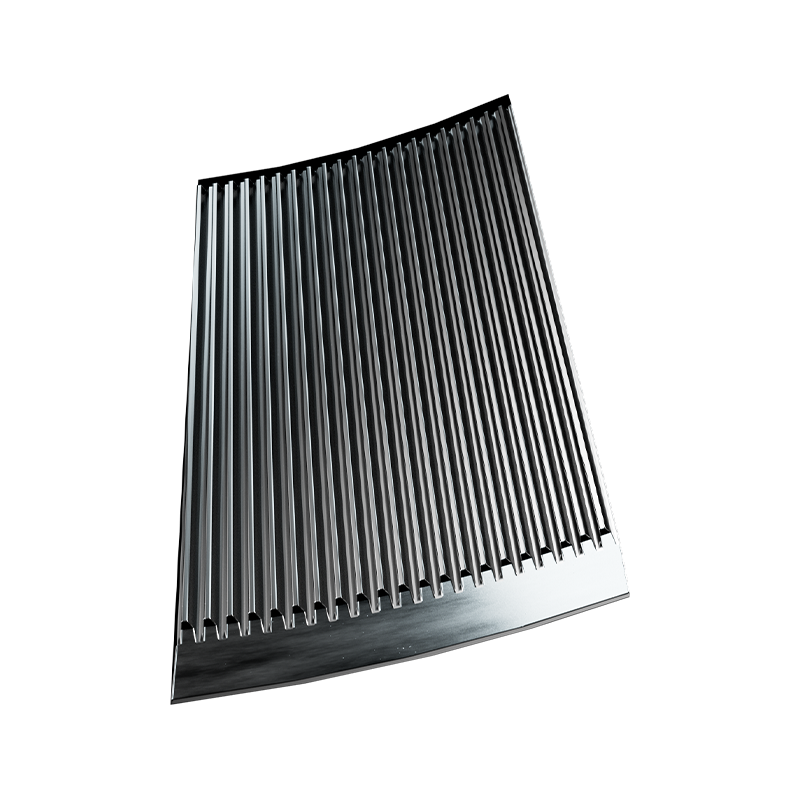
A condição da superfície, a geometria e a folga operacional dos discos de retificação podem influenciar o movimento do material e o acúmulo localizado dentro da câmara de retificação.
Desgaste anormal do disco, danos na superfície ou adesão significativa do material podem tornar certas áreas mais difíceis de limpar.
Entretanto, o desgaste do disco abrasivo não é necessariamente uma causa direta da contaminação cruzada de cores. A sua relevância deve ser avaliada com base na localização real dos resíduos e nas condições de operação.
Abordagem recomendada: Durante a manutenção do equipamento, inspecione as superfícies, bordas e componentes relacionados do disco de desbaste quanto a aderência anormal, danos ou acúmulo de material localizado. Use as descobertas para determinar se as condições operacionais devem ser ajustadas ou se os componentes requerem manutenção.
Avalie componentes dedicados para trocas frequentes de cores
Para linhas de produção que processam frequentemente materiais masterbatch de cores diferentes, determinados componentes compartilhados podem se tornar fontes recorrentes de contaminação residual.
Dependendo da estrutura do equipamento, podem ser considerados recipientes dedicados para coleta de pó, telas, mangueiras flexíveis de transporte ou ferramentas de limpeza.
Quando os produtos têm requisitos particularmente rigorosos em matéria de contaminação cruzada, também pode ser avaliada a necessidade de linhas de produção separadas.
Abordagem recomendada: Compare a frequência de troca de cores, o tempo de limpeza, as perdas transitórias de pó, os custos de componentes dedicados e os requisitos de aceitação do produto para determinar a configuração adequada para a produção real.

Como verificar a eficácia da limpeza após uma mudança de cor do Masterbatch?
Concluir a limpeza do equipamento não significa automaticamente que o pó do próximo lote atenda aos requisitos de qualidade do produto.
Para produção de masterbatch multicolorido, recomenda-se operação experimental controlada, amostragem escalonada e teste de produto para verificar se a contaminação residual foi reduzida a um nível aceitável.
Etapa 1: Limpeza completa e inspeção do equipamento
Descarga completa de material, desligamento de equipamentos, limpeza e inspeção de material residual de acordo com os procedimentos estabelecidos.
Antes de reiniciar, confirme se todos os componentes removidos foram reinstalados corretamente e se o equipamento atende aos requisitos de inicialização segura.
Etapa 2: conduzir um teste controlado
Alimente a próxima cor do masterbatch no pulverizador e colete o pó de transição inicial separadamente do material de produção normal.
O pó de transição que não passou nas inspeções de qualidade exigidas não deve ser misturado diretamente com produtos aceitos.
Etapa 3: realizar amostragem e testes em etapas
Colete amostras de pó em quantidades de produção ou intervalos de tempo predeterminados para verificar partículas de cores estranhas, alterações de cor e indicadores relevantes de qualidade da formulação.
Para produtos com requisitos rígidos de cores, um método apropriado de medição de diferença de cores CIELAB pode ser usado. As condições de preparação e medição da amostra devem ser padronizadas.
Passar em um teste de cor não significa necessariamente que a contaminação cruzada envolvendo transportadores poliméricos, cargas ou aditivos tenha sido eliminada. Produtos com requisitos de pureza de formulação devem passar por verificação adicional conforme apropriado.
Etapa 4: determinar se a produção normal pode ser retomada
Critérios específicos de liberação, quantidades de amostragem e frequência de testes devem ser determinados de acordo com os requisitos do produto do cliente.
Para linhas de produção com trocas freqüentes de cores, o tempo de limpeza, as quantidades de pó de transição, os resultados dos testes e os locais que requerem limpeza repetida devem ser registrados.
A comparação desses registros em diferentes lotes de produção pode ajudar a determinar se o procedimento de mudança de cores melhorou.
Cenário típico: mudança de Masterbatch preto para branco
Ao mudar do masterbatch preto para o branco, diferentes padrões de contaminação podem indicar diferentes fontes de material residual.
Por exemplo, se as partículas pretas continuarem a aparecer intermitentemente após um longo período de operação, as áreas onde o material é difícil de ser descarregado devem ser inspecionadas em vez de simplesmente prolongar o tempo de produção transitório.
A comparação dos padrões de contaminação em diferentes fases pode ajudar a diminuir as causas potenciais e a identificar medidas de limpeza ou manutenção mais direcionadas.
Como Mao Yue ajuda os clientes a reduzir a contaminação cruzada de cores na pulverização de Masterbatch?
Para fabricantes de masterbatch que alternam frequentemente entre cores diferentes, a seleção do pulverizador deve considerar mais do que a capacidade de produção e o tamanho das partículas do pó. A adesão do material, riscos de contaminação residual, acessibilidade à limpeza e perdas transitórias de pó também são fatores importantes.
Com mais de 30 anos de experiência em pesquisa, desenvolvimento e fabricação de pulverizadores de plástico, Mao Yue ajuda os clientes a avaliar soluções de pulverização para produção multicolorida por meio de testes reais de materiais, fabricação interna de discos e lâminas de desbaste e avaliação completa da configuração do sistema de pulverização.
Identifique riscos de adesão e resíduos de materiais por meio de testes reais de materiais

Carreadores de polímero, pigmentos e aditivos em diferentes formulações de masterbatch podem afetar a adesão e o acúmulo do material durante a pulverização.
Mao Yue realiza testes usando materiais masterbatch fornecidos pelo cliente, observando mudanças de temperatura de processamento, adesão às superfícies do disco de moagem e material residual dentro da câmara de moagem.
Estas observações ajudam a identificar as características do material e as condições operacionais que podem aumentar a dificuldade de limpeza durante as trocas de cores.
Para clientes com necessidades frequentes de troca de cores, a viabilidade de testes de troca de cores também pode ser discutida com base em necessidades específicas. Tais testes podem ser usados para observar material residual após a limpeza e padrões de contaminação durante a execução subsequente de produção de cores.
Valor do cliente: Entenda o comportamento real do processamento de materiais e os riscos potenciais de resíduos antes da seleção do equipamento, reduzindo a incerteza de avaliar a adequação da mudança de cores com base apenas nas especificações da máquina.
A fabricação interna de discos e lâminas de desbaste fornece suporte técnico para componentes principais
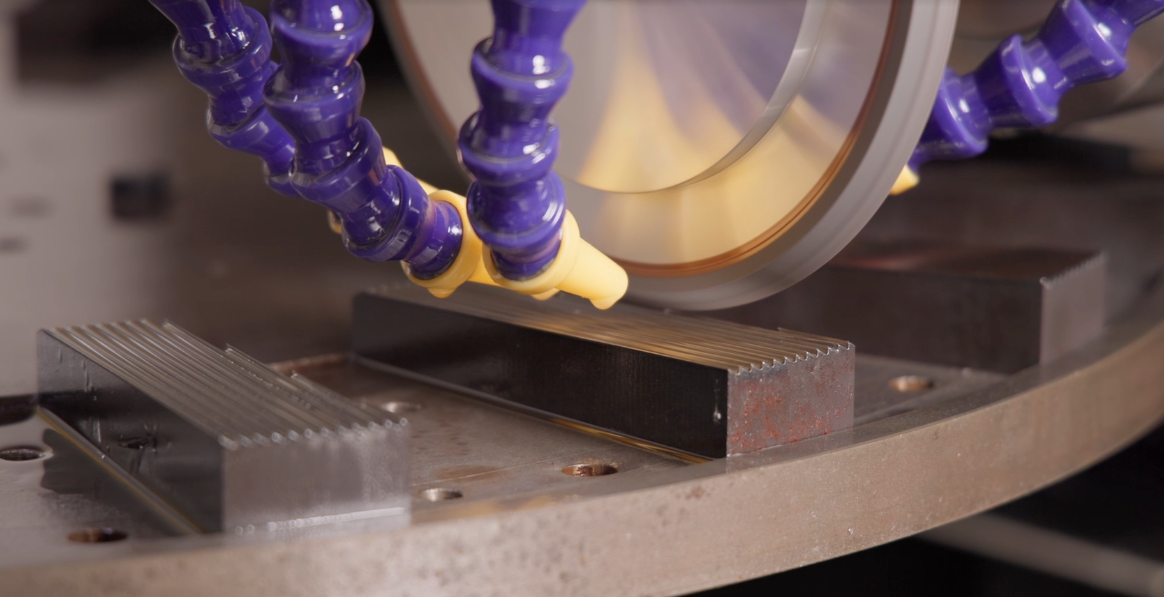
A condição da superfície do disco abrasivo, o desgaste localizado e a adesão do material podem influenciar o acúmulo de pó e a dificuldade de limpeza.
A Mao Yue fabrica discos e lâminas de desbaste internamente, permitindo controle direto sobre a geometria dos componentes principais, consistência de usinagem e inspeção de qualidade.
Quando os clientes experimentam adesão recorrente de material ou acúmulo localizado ao redor dos discos de desbaste, Mao Yue pode avaliar a estrutura do componente, a condição de desgaste e os parâmetros operacionais reais para determinar se o problema está relacionado aos componentes principais.
Com base nas descobertas, a equipe técnica pode avaliar se é necessária manutenção, ajustes operacionais ou avaliação adicional de correspondência de componentes.
Valor do cliente: Acesse suporte técnico apoiado por recursos internos de fabricação e inspeção de componentes, reduzindo o risco de substituição desnecessária de componentes antes que a causa subjacente seja identificada.
Avalie as configurações do equipamento com base nos resultados dos testes e nos requisitos de mudança de cores
A contaminação cruzada de cores pode originar-se fora da câmara de moagem. Portanto, a seleção do equipamento também deve considerar possíveis resíduos nos sistemas de transporte, peneiramento e coleta de pó.
Mao Yue pode avaliar as opções de configuração do equipamento com base nos resultados reais dos testes de materiais, frequência de mudança de cor e requisitos de aceitação do produto.
Valor do cliente: Combine testes reais de materiais com requisitos de produção para fornecer uma base mais direcionada para seleção de equipamentos, controle de contaminação residual, redução transitória de perda de pó e gerenciamento aprimorado de troca de cores.
As melhorias reais ainda devem ser verificadas através de testes de mudança de cores e registros de produção.
Perguntas frequentes sobre contaminação cruzada de cores do Masterbatch
Um Pulverizador Masterbatch pode prevenir completamente a contaminação cruzada de cores?
Para sistemas de pulverização compartilhados, a contaminação cruzada zero não deve ser assumida sem verificação apropriada. Os níveis reais de contaminação residual dependem das características do material, dos procedimentos de limpeza e da configuração do equipamento.
A limpeza apenas da câmara de moagem é suficiente ao alterar as cores do Masterbatch?
Não necessariamente. O pó residual também pode permanecer nos componentes de alimentação, transporte, triagem e coleta. Todo o caminho do fluxo de material deve ser inspecionado.
A mudança do Masterbatch preto para branco requer uma limpeza mais completa?
Geralmente é necessária maior atenção à limpeza porque resíduos de cor escura são mais facilmente detectados em pó branco ou de cor clara. Contudo, os requisitos específicos de limpeza devem ser determinados pelos padrões de qualidade do produto.
Como o desperdício de pó pode ser reduzido durante as trocas de cores do Masterbatch?
O desperdício de pó pode ser reduzido otimizando as sequências de produção, limpando áreas propensas ao acúmulo de material, separando o pó de transição e estabelecendo critérios claros de liberação do produto.
As melhorias reais devem ser verificadas através de registros de mudança de cores e dados de testes.
Conclusão
A redução da contaminação cruzada de cores durante a pulverização do masterbatch requer o controle do material residual em todo o sistema de pulverização e a verificação da eficácia da limpeza por meio de amostragem escalonada e testes do produto.
Para linhas de produção com trocas frequentes de cores, a seleção do equipamento também deve considerar a acessibilidade à limpeza, a frequência de troca, as perdas transitórias de pó e os requisitos de aceitação do produto.
Procurando um pulverizador Masterbatch adequado para produção multicolorida?
Entre em contato com Mao Yue com as informações do material do masterbatch, tamanho de partícula alvo, requisitos de capacidade de produção, frequência de mudança de cor e desafios atuais de contaminação.
Nossa equipe técnica pode ajudar a avaliar configurações adequadas de equipamentos de pulverização e discutir opções reais de testes de materiais para suas necessidades de produção.