

 中文简体
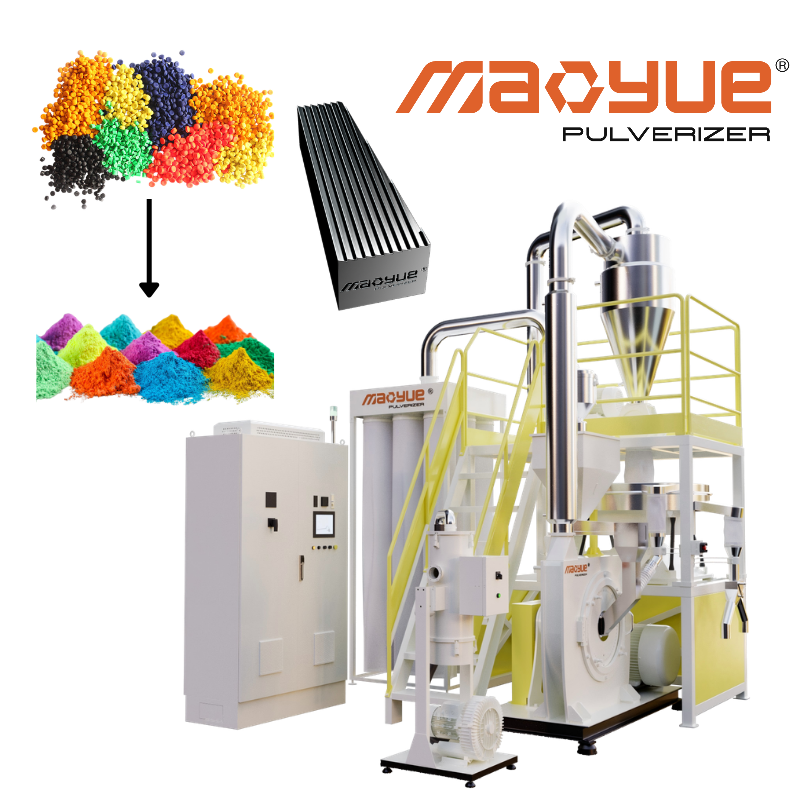
Na pulverização de masterbatch colorido, pó mais fino não significa necessariamente melhor desempenho de pulverização. Alguns pós masterbatch de cores finas podem apresentar maior coesão interpartículas, causar pontes na tremonha, descarga lenta ou alimentação instável, o que pode afetar a continuidade da produção posterior.
No entanto, a fluidez do pó depende não apenas do tamanho das partículas, mas também da formulação do masterbatch, do formato das partículas, da distribuição do tamanho das partículas e das condições de armazenamento.
Para os fabricantes de masterbatch de cores, o segredo é produzir pó qualificado que atenda aos requisitos de tamanho de partícula alvo, mantendo a descarga estável e a adequação para alimentação posterior.
Este artigo explica as causas da baixa fluidez do pó do masterbatch de cores finas, métodos de diagnóstico no local, parâmetros de teste e os fatores de desempenho do equipamento que os compradores devem considerar ao selecionar um pulverizador de masterbatch de cores.
Por que o pó Fine Color Masterbatch pode ser difícil de fluir livremente?
O comportamento do fluxo de pó é influenciado pelo peso das partículas, pelas forças interpartículas e pelas condições de tensão externa.
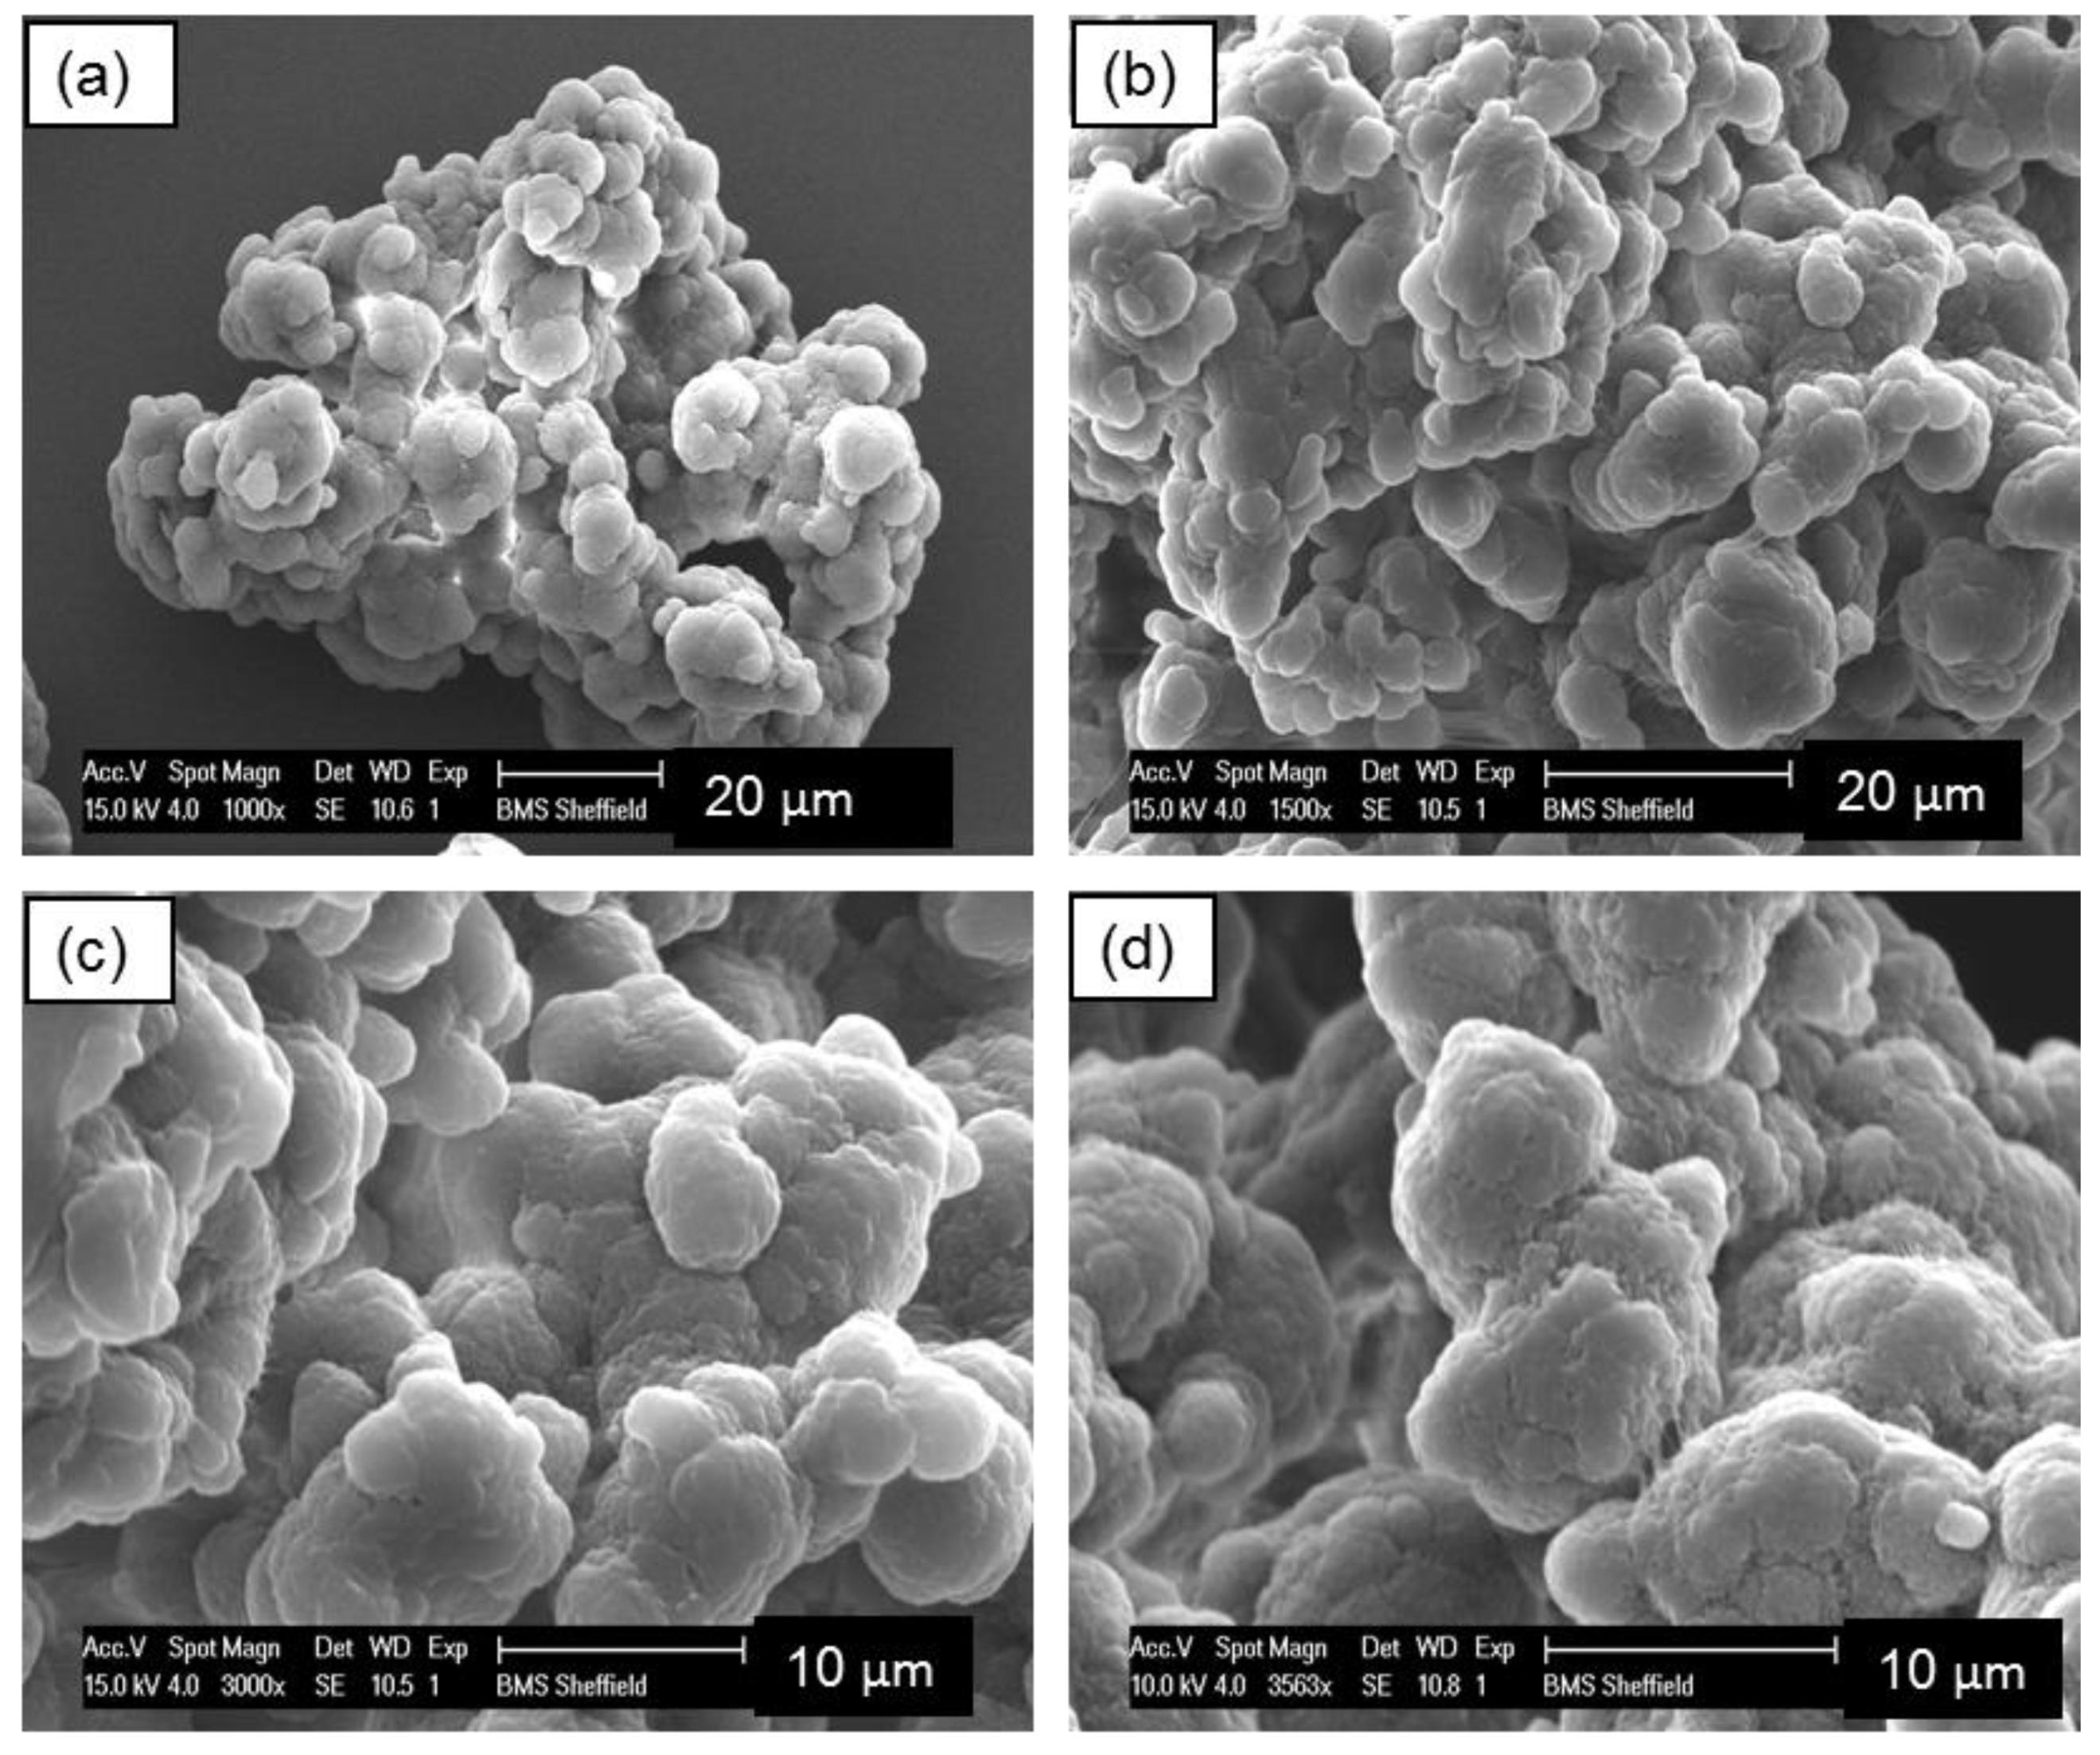
À medida que o tamanho das partículas do masterbatch colorido diminui, a área superficial total por unidade de massa geralmente aumenta. As forças interpartículas, incluindo forças de van der Waals, interações eletrostáticas e outras forças adesivas, podem tornar-se mais significativas em relação ao peso das partículas.
Para alguns pós finos, estas forças aumentam a tendência das partículas aderirem umas às outras, dificultando a livre movimentação do pó sob a ação da gravidade.
Quando as forças interpartículas são suficientes para resistir às forças motrizes durante a descarga, o pó pode formar estruturas estáveis que obstruem o fluxo normal.
Portanto, o comportamento do fluxo do pó masterbatch de cores finas depende da relação entre as forças interpartículas e as tensões que atuam no pó, e não apenas do tamanho da partícula.
Quais fatores afetam a fluidez do pó Fine Color Masterbatch?
Um alto teor de finos pode aumentar a coesão das partículas
O conteúdo de finos geralmente se refere à proporção de partículas menores que um limite de tamanho de partícula especificado.
À medida que a proporção de partículas muito finas aumenta, a área superficial específica do pó e as oportunidades de contato com as partículas podem mudar, tornando as forças interpartículas mais significativas.
Para formulações de masterbatch propensas à coesão, um teor mais elevado de finos pode reduzir a capacidade do pó de fluir livremente.
Contudo, diferentes formulações respondem de maneira diferente ao conteúdo de finos. Portanto, uma faixa adequada de conteúdo de finos deve ser estabelecida com base nos requisitos de processamento posterior.
Durante a avaliação, o limite de tamanho de partícula, a base de medição e o método de teste devem ser claramente definidos para evitar a comparação direta dos resultados obtidos sob diferentes condições de teste.
A distribuição do tamanho das partículas afeta o empacotamento do pó e o comportamento do fluxo
A distribuição do tamanho das partículas descreve as proporções de partículas de diferentes tamanhos dentro de um pó.
Mesmo quando dois lotes de masterbatch colorido em pó têm valores D50 semelhantes, seu comportamento de empacotamento pode ser diferente.
Quando partículas menores preenchem os espaços entre partículas maiores, a estrutura dos poros do pó, a densidade aparente e o comportamento de consolidação podem mudar.
Sob certas condições de formulação e tensão, este arranjo de partículas pode produzir uma estrutura de pó mais compactada, tornando mais difícil reiniciar a descarga.
D10, D50 e D90 são comumente usados para descrever a distribuição do tamanho das partículas. D50 representa o tamanho médio das partículas em vez da média aritmética do tamanho das partículas.
Uma distribuição de tamanho de partícula mais ampla não resulta necessariamente em menor fluidez. Seu efeito real depende da composição das partículas e das propriedades do pó.
O formato das partículas e as propriedades da superfície afetam a resistência ao fluxo
A forma, a rugosidade da superfície e a composição das partículas do masterbatch colorido influenciam o atrito e a adesão entre as partículas.
Partículas de formato irregular podem gerar maior resistência ao movimento devido ao contato angular ou intertravamento mecânico.
Pigmentos, cargas e aditivos também podem alterar as propriedades da superfície das partículas, fazendo com que diferentes formulações de masterbatch exibam diferentes características de fluxo.
Além disso, alguns pós podem acumular cargas eletrostáticas durante o atrito ou transporte, aumentando a adesão entre as partículas ou entre as partículas e as superfícies do equipamento.
Para formulações sensíveis ao calor, o aumento da temperatura de processamento também pode afetar as propriedades adesivas das superfícies das partículas.
Juntos, esses fatores influenciam o comportamento do fluxo de pó sob condições reais de operação.
As condições de armazenamento e consolidação afetam a descarga de pó
Alguns pós de masterbatch coloridos fluem normalmente imediatamente após a pulverização, mas exibem um comportamento de fluxo diferente após o armazenamento.
Quando o pó é submetido ao peso do material acima dele em uma tremonha, as condições de contato das partículas e as tensões internas podem mudar.
Para pós coesivos, períodos de armazenamento mais longos ou tensões de consolidação mais elevadas podem aumentar a resistência ao cisalhamento, dificultando o reinício da descarga.
A temperatura ambiente, a umidade e as propriedades do material também podem influenciar o comportamento do pó durante o armazenamento.
Portanto, o comportamento do fluxo de pó sob condições reais de consolidação deve ser considerado ao avaliar aplicações de armazenamento de longo prazo.
Como a baixa fluidez do pó Masterbatch de cores finas afeta a produção?
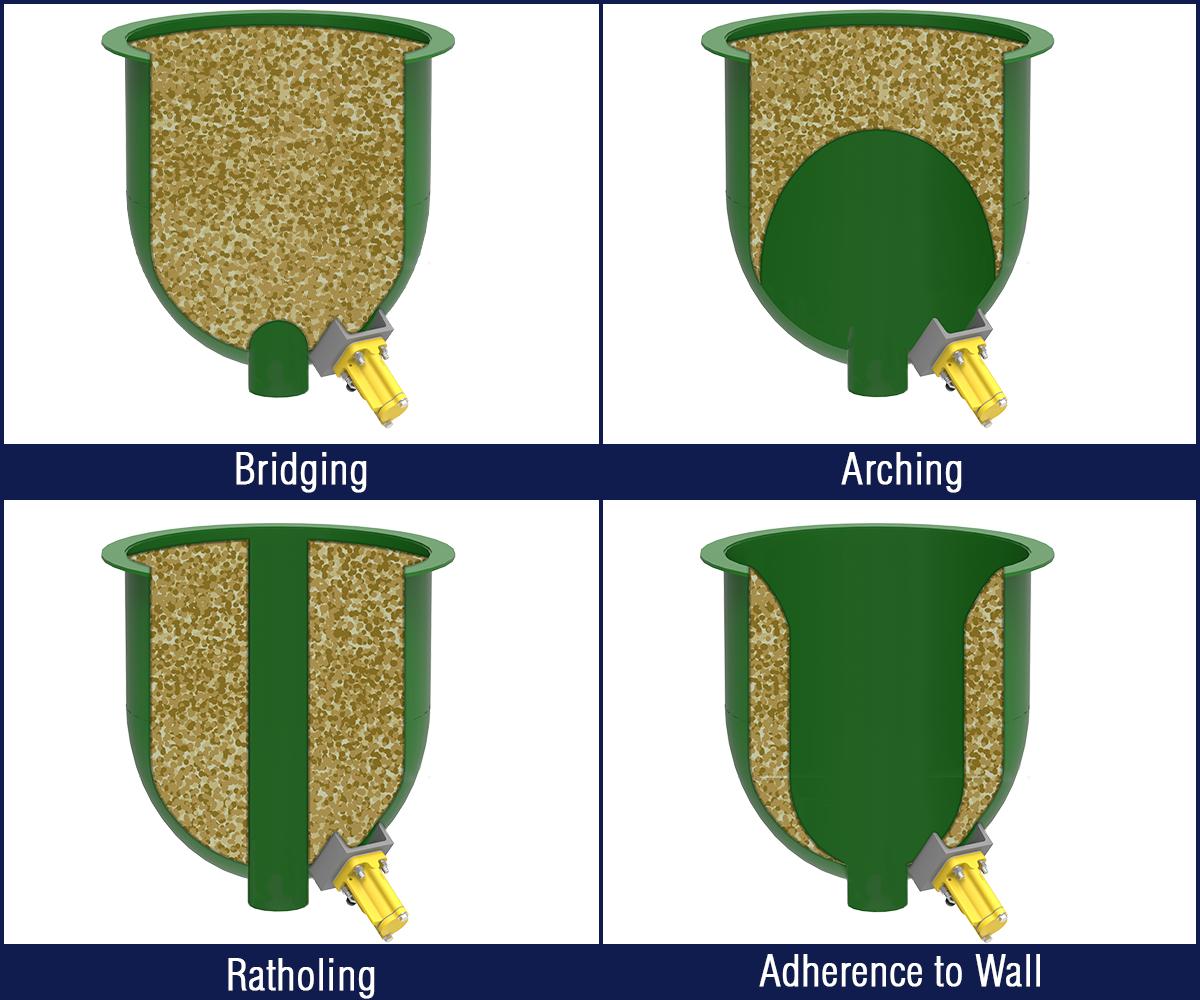
A baixa fluidez do pó afeta principalmente a descarga da tremonha, o armazenamento de material e a alimentação medida a jusante.
Esses problemas também podem ser influenciados pelo tamanho da saída da tremonha, pelo atrito da parede, pela geometria da tremonha e pelo equipamento de alimentação.
Como testar a fluidez do pó Fine Color Masterbatch?
Quando ocorre descarga instável de pó, é importante avaliar se o pó apresenta forte coesão e se o equipamento de alimentação existente é adequado às suas propriedades.
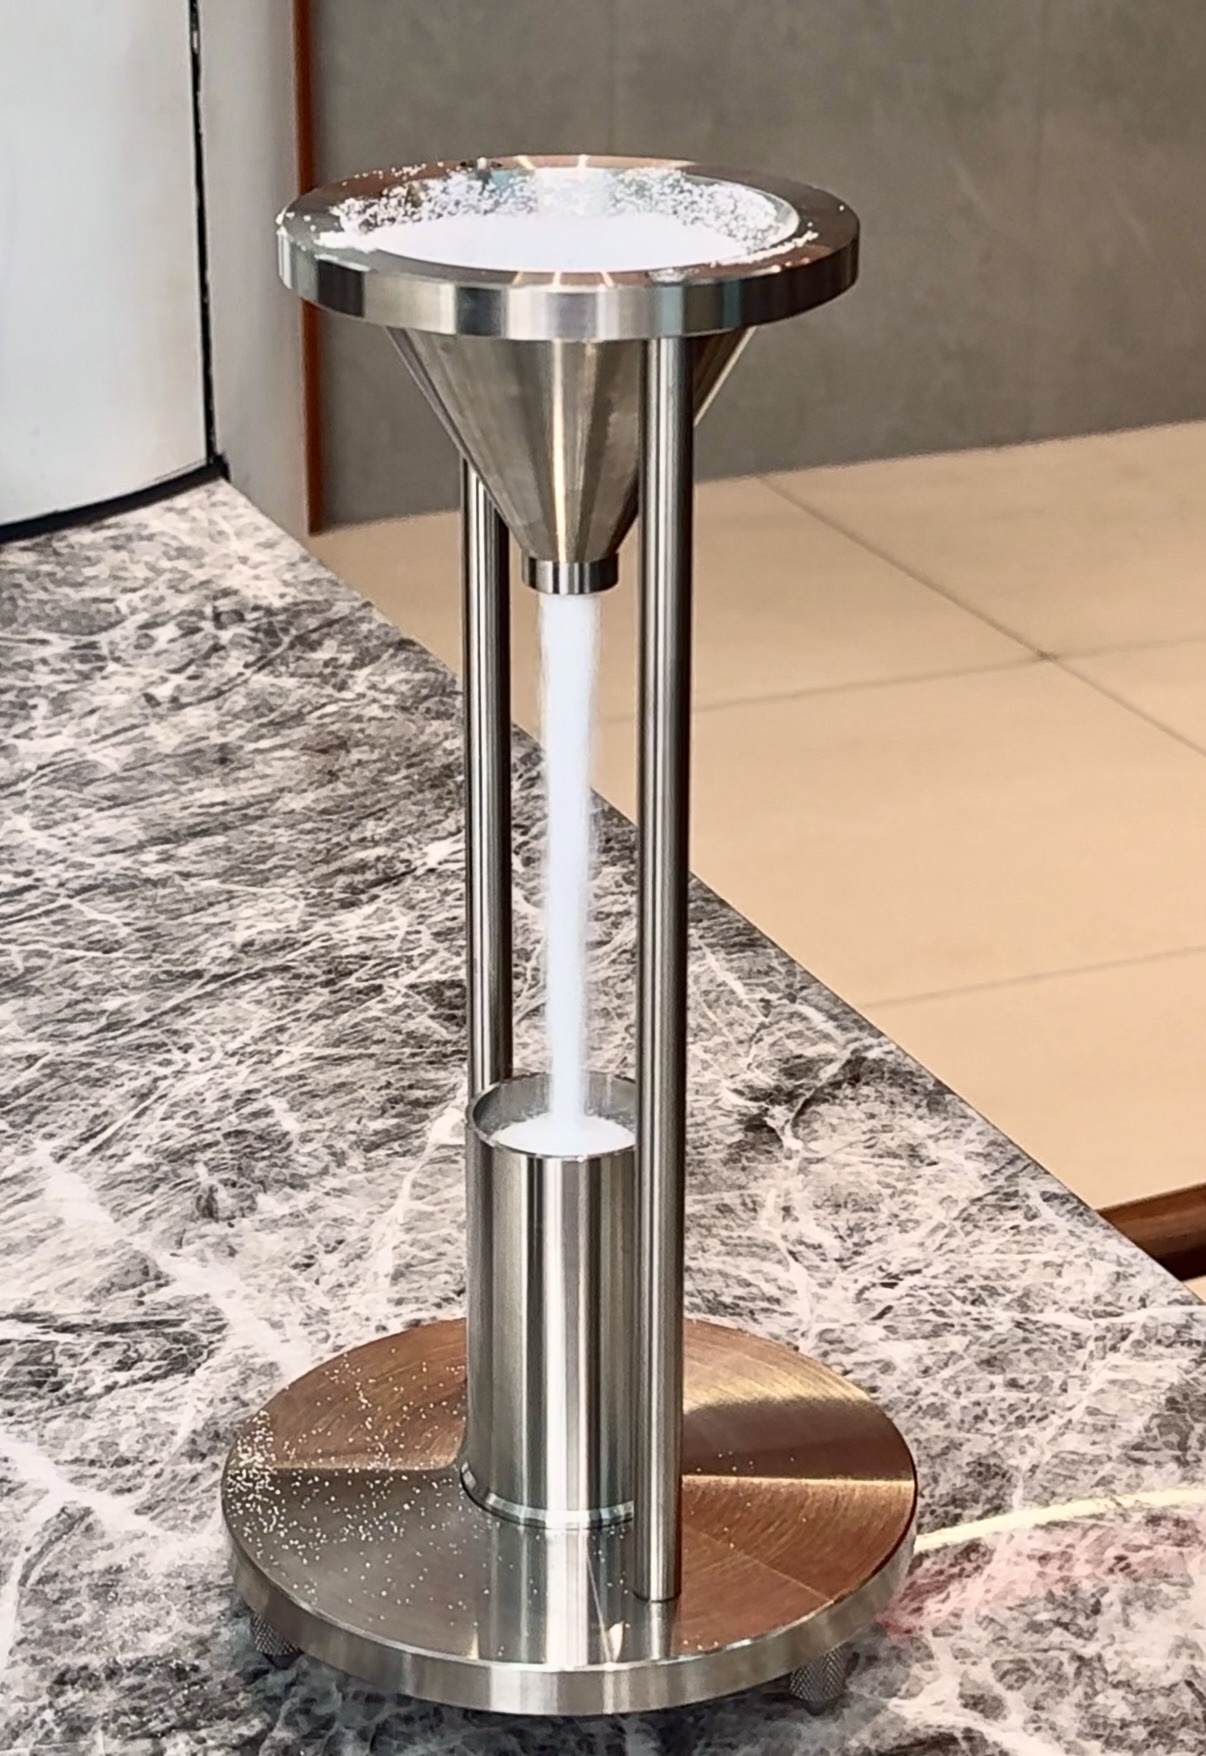
Diferentes métodos de teste de fluidez fornecem diferentes tipos de informações.
Quais são as limitações dos diferentes testes de fluidez?
Para pós coesivos que não podem fluir livremente através de um funil padrão, o tempo de fluxo não deve ser simplesmente registrado como zero, nem o pó deve ser classificado como inadequado com base apenas neste resultado.
O teste do ângulo de repouso é útil para comparações preliminares entre pós semelhantes, mas não pode prever de forma independente se a formação de ponte ocorrerá em uma tremonha industrial.
As medições de densidade aparente e compactada fornecem informações sobre o comportamento do empacotamento de pó, mas não podem substituir o teste de cisalhamento ao determinar os parâmetros do projeto da tremonha.
Para pós finos altamente coesivos, o teste de cisalhamento fornece informações sobre o comportamento do rendimento do pó sob diferentes tensões de consolidação. Combinados com medições de atrito na parede e outros dados relevantes, esses resultados podem apoiar avaliações de projetos de tremonhas.
O teste de descarga real é usado para verificar a compatibilidade entre o pó e o equipamento específico.
Como diagnosticar descarga instável de pó de Masterbatch de cores finas?
Um processo prático de solução de problemas envolve três etapas: identificar a localização do problema, comparar as propriedades do pó e verificar a causa provável.
Etapa 1: Identifique onde o problema ocorre
Comece observando as condições de funcionamento da tremonha e do equipamento de alimentação.
Esta etapa ajuda a identificar quais partes do sistema requerem investigação adicional.
Etapa 2: Compare amostras de pó normais e problemáticas
Colete amostras nas mesmas condições ou em condições comparáveis e registre os seguintes parâmetros:
-
D10, D50, D90 e conteúdo de finos especificados.
-
Fluxo de pó aplicável ou resultados de testes de cisalhamento.
-
Densidade aparente e densidade compactada.
-
Tempo de armazenamento, temperatura e condições ambientais.
-
Taxa real de descarga e flutuações de alimentação.
Os procedimentos de amostragem, armazenamento e teste devem ser mantidos tão consistentes quanto possível para minimizar as diferenças causadas pelas condições de teste.
Etapa 3: determinar a próxima investigação com base nos resultados do teste
Esses resultados ajudam a priorizar investigações adicionais, mas não podem estabelecer de forma independente a causa raiz.
Se necessário, compare o mesmo pó sob diferentes condições de alimentação ou teste diferentes amostras de pó usando as mesmas configurações do equipamento.
As descobertas devem ser verificadas usando taxas reais de descarga, flutuações de fluxo e registros de operação contínua.
Como melhorar a fluidez do pó Masterbatch de cores finas?
As medidas de melhoria devem ser selecionadas de acordo com a causa identificada, em vez de assumir que o aumento do tamanho das partículas resolverá todos os problemas de fluxo.
Quando alterações nas propriedades do pó originam-se do processo de pulverização, a condição do disco de moagem, a folga de moagem, os parâmetros de alimentação e as condições de peneiramento podem ser avaliados.
Se o pó atender às especificações desejadas, mas o problema tiver origem principalmente na geometria da tremonha ou no equipamento de alimentação, as melhorias deverão se concentrar no equipamento relevante.
Após os ajustes, os resultados devem ser verificados em condições comparáveis para garantir que a melhoria da descarga não introduz alterações inaceitáveis na qualidade do pó.
O que os compradores devem comparar ao escolher um pulverizador Color Masterbatch?
Para empresas que compram um pulverizador masterbatch colorido, a capacidade de produzir pó mais fino é apenas um critério de seleção.
Mais importante ainda, o equipamento deve produzir consistentemente pó que atenda ao tamanho de partícula alvo, fluidez e requisitos de processamento a jusante sob condições operacionais reais.
Os compradores devem, portanto, realizar testes usando seus materiais reais e solicitar registros de testes comparáveis aos fornecedores.
Quais dados de teste os compradores devem solicitar aos fornecedores?
A fluidez do pó pode ser verificada utilizando o equipamento de alimentação existente do cliente ou testes laboratoriais apropriados. A capacidade de processamento do pulverizador não deve ser tratada como equivalente ao desempenho de descarga da tremonha a jusante.
Como calcular a produção real de pó qualificado
Produção de pó qualificado (kg/h) = Massa de pó coletado que atende aos requisitos de qualidade acordados (kg) ÷ Duração do teste correspondente (h)
Por exemplo, se um ensaio de pulverização produzir 800 kg de pó qualificado durante um período de teste acordado de duas horas, a produção de pó qualificado será de 400 kg/h.
Esses números são fornecidos apenas para fins de cálculo e não representam os resultados reais dos testes do equipamento Mao Yue.
Se a fluidez estiver incluída nos critérios de aceitação do cliente, o pó qualificado deverá atender ao tamanho de partícula acordado, fluidez e outros requisitos de qualidade aplicáveis.
O teste também deve definir claramente como o material reciclado ou devolvido é contabilizado, a duração do teste e como os desligamentos anormais são tratados para garantir comparações significativas entre os equipamentos.
Os compradores podem usar esses resultados para comparar as capacidades reais de produção de diferentes máquinas sob o mesmo material e condições operacionais acordadas.
Como Mao Yue pode ajudar a melhorar o tamanho e a fluidez do pó Color Masterbatch?
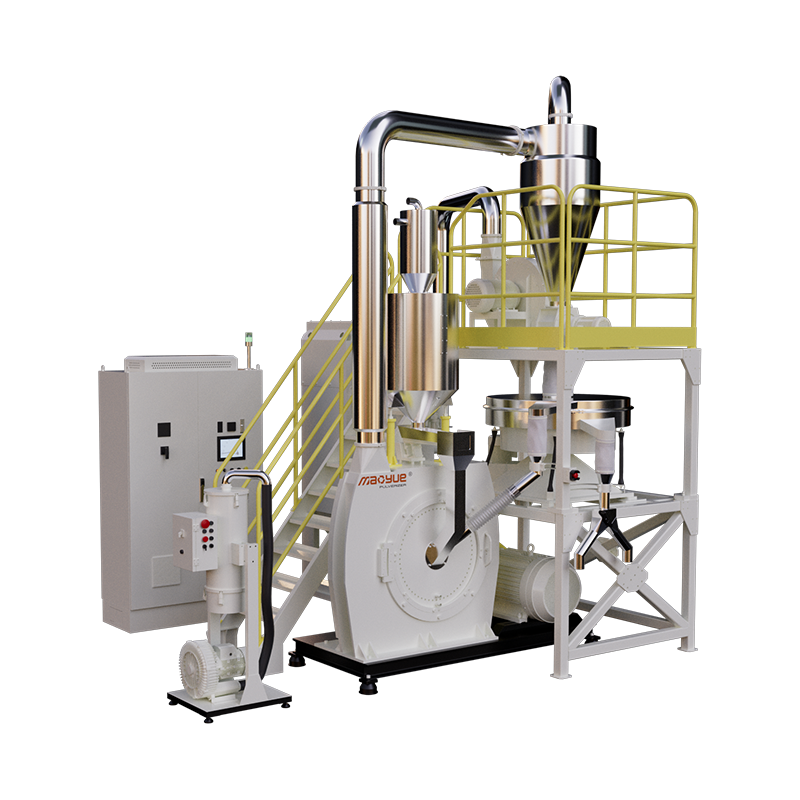
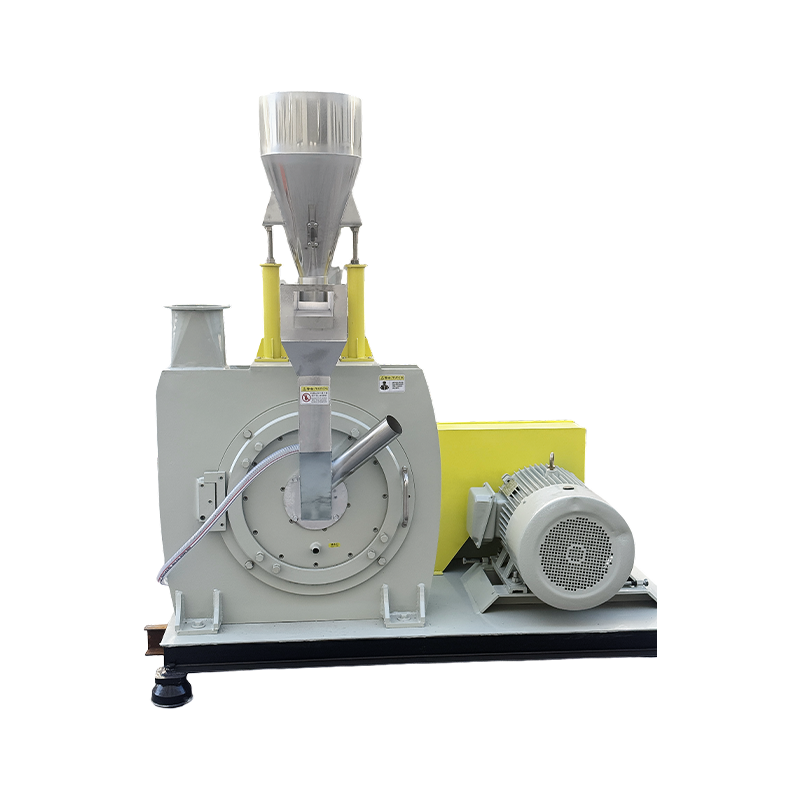
Como fabricante de pulverizadores de plástico e discos de retificação de núcleo, Mao Yue fornece suporte técnico por meio da fabricação interna de discos de retificação, controle de temperatura, configuração de equipamentos e testes reais de materiais.
Fabricação interna de discos de esmeril para controle e manutenção do tamanho das partículas
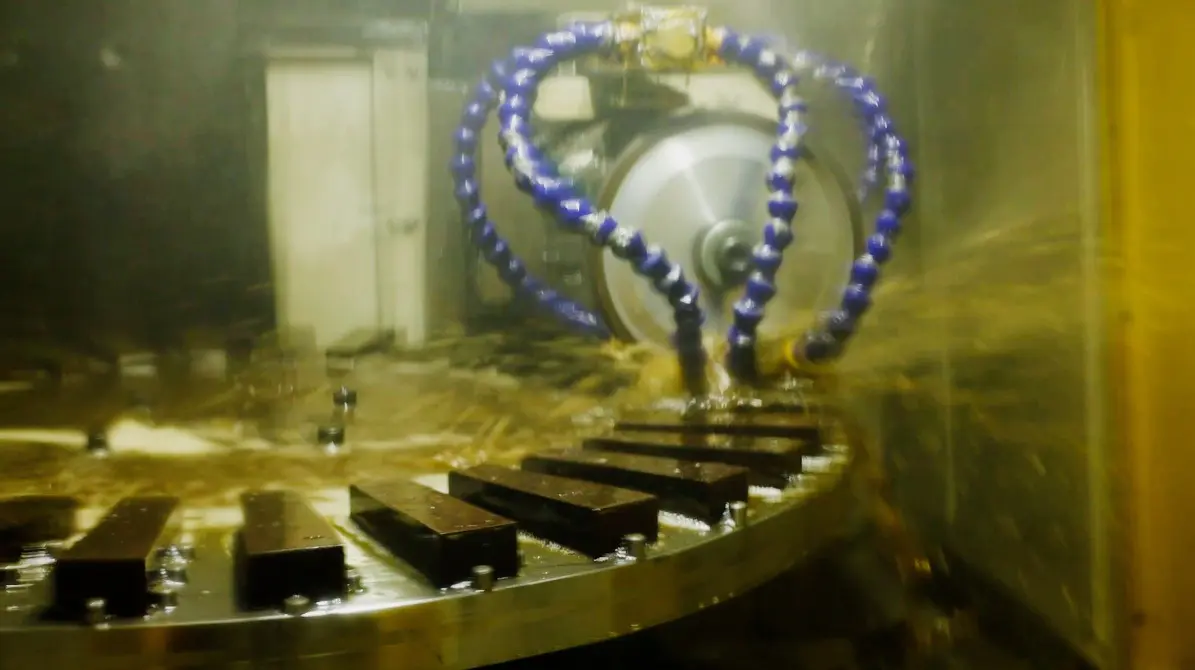
A geometria do dente do disco de retificação, a condição da aresta de corte e a folga de retificação influenciam o processo de pulverização e a distribuição final do tamanho das partículas.
A Mao Yue fabrica discos de desbaste e ferramentas de corte internamente, usando aços para ferramentas como o DC53, apoiados por recursos de retificação e manutenção de precisão.
Para diferentes formulações de masterbatch e requisitos de tamanho de partícula alvo, Mao Yue pode avaliar estruturas de discos de moagem, lacunas de trabalho e parâmetros operacionais.
Ao comparar a distribuição do tamanho das partículas, o conteúdo específico de finos e a produção qualificada de pó durante os testes, os clientes podem avaliar se a configuração selecionada atende aos seus requisitos de produção.
Quando o desgaste do disco de desbaste causa alterações nas especificações do pó, as opções de reafiação, substituição e manutenção também podem ser avaliadas.
Resfriamento a ar e água para reduzir riscos de adesão térmica

Algumas formulações de masterbatch são sensíveis à temperatura de processamento.
Quando o calor se acumula durante a pulverização e o material se aproxima da faixa de temperatura de amolecimento ou pegajosidade, a adesão da superfície das partículas e o acúmulo de pó dentro do equipamento podem aumentar.
Dependendo da configuração do equipamento, os pulverizadores Mao Yue PE podem combinar resfriamento de ar e água com alimentação controlada e parâmetros operacionais.
Os clientes podem avaliar a adequação do resfriamento para seus materiais monitorando as temperaturas operacionais, as condições do pó e o acúmulo de material durante a operação contínua.
O desempenho do resfriamento deve ser verificado através de testes realizados com o material real sob condições operacionais especificadas.
Ensaios de materiais reais para avaliação de propriedades de pó
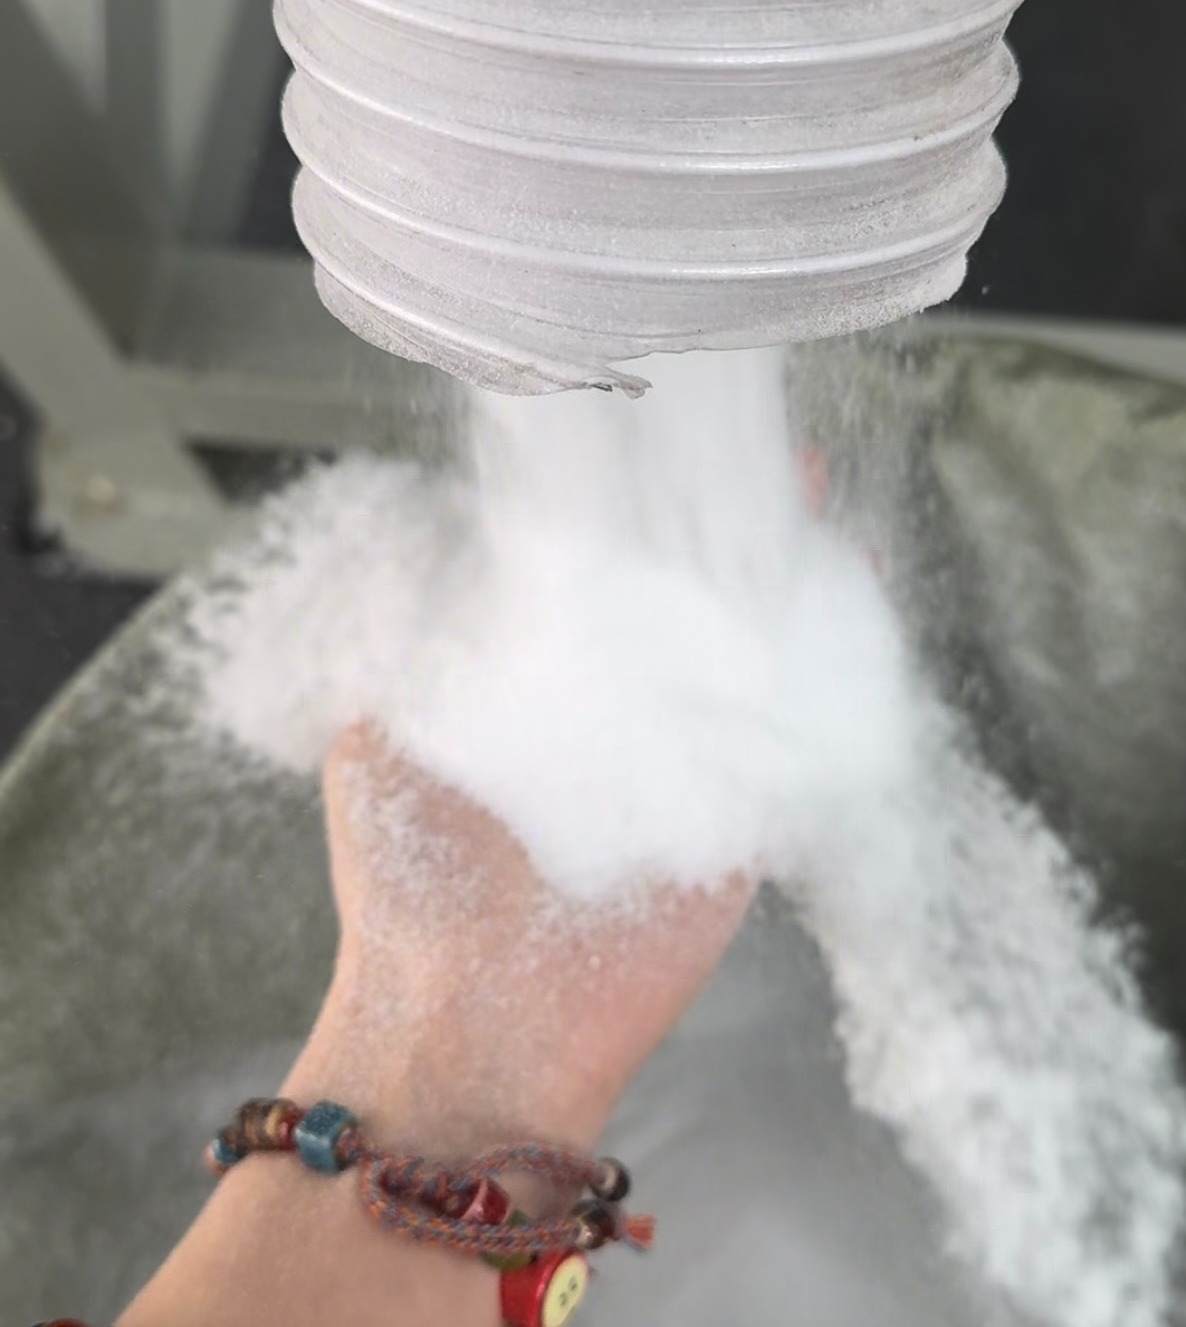
Mao Yue pode conduzir testes de pulverização usando amostras de masterbatch de cores fornecidas pelo cliente e usar resultados como distribuição de tamanho de partícula, temperatura operacional e produção de pó qualificada para apoiar a configuração do disco de moagem e seleção de equipamentos.
Para medições de fluidez que exigem instrumentos especializados, os resultados do cliente ou de um laboratório terceirizado podem ser incorporados para avaliar melhor a adequação para aplicações downstream.
Avaliação do equipamento com base nos requisitos de alimentação a jusante
Quando os clientes definem os requisitos de descarga da tremonha ou alimentação medida, a Mao Yue pode usar os resultados reais dos testes de materiais para avaliar a relação entre o tamanho da partícula alvo, o controle de finos e a configuração do pulverizador.
Se os testes indicarem que alterações nas propriedades do pó contribuem para problemas de descarga, ajustes no processo de pulverização poderão ser avaliados.
Se o problema principal tiver origem nas saídas da tremonha, na fricção da parede ou no equipamento de alimentação, melhorias devem ser desenvolvidas usando o projeto relevante do equipamento e os dados de teste.
Mao Yue se concentra em controlar e verificar as propriedades do pó que podem ser influenciadas pelo processo de pulverização, em vez de atribuir todos os problemas de fluidez ao pulverizador.
Ao definir claramente a relação entre as capacidades do equipamento e os requisitos de alimentação posteriores, os clientes podem tomar decisões de compra mais informadas.
Perguntas frequentes
O pó Finer Color Masterbatch sempre apresenta pior fluidez?
Não. Partículas mais finas podem apresentar coesão interpartículas mais forte, mas a fluidez real também depende do formato da partícula, formulação, efeitos eletrostáticos, temperatura e condições ambientais. O teste é necessário para avaliar o comportamento real.
Qual tamanho de partícula é considerado muito fino para o pó Color Masterbatch?
Não existe um limite universal de tamanho de partícula aplicável a todas as formulações de masterbatch. Deve ser determinado com base nos requisitos da aplicação posterior, na distribuição alvo do tamanho das partículas e no desempenho real da alimentação.
O pó Fine Color Masterbatch pode ser transportado pneumaticamente?
Sim. Entretanto, o fluxo de ar, a configuração da tubulação, os equipamentos de separação e os sistemas de coleta devem ser avaliados de acordo com as propriedades do pó.
Como os compradores podem determinar se um pulverizador é adequado para a produção de masterbatch colorido?
Os compradores devem realizar testes usando seus materiais reais e comparar o tamanho da partícula alvo, a fluidez, a produção de pó qualificada e o desempenho operacional contínuo.
Conclusão: o pó Masterbatch de cores mais finas nem sempre é melhor
A fluidez do pó masterbatch de cores finas é influenciada pelas forças interpartículas, composição do tamanho das partículas, propriedades da superfície e condições de armazenamento.
Para os fabricantes de masterbatch, controlar as propriedades do pó e combiná-las com os requisitos de alimentação posteriores pode ajudar a melhorar a continuidade da produção.
Ao selecionar um pulverizador, testes reais de materiais e critérios de aceitação acordados devem ser usados para verificar se o equipamento atende aos requisitos de produção.
Solicite um teste de pulverização de Masterbatch de cores de Mao Yue
Se você estiver avaliando equipamentos de pulverização de masterbatch colorido ou procurando melhorar o conteúdo de finos, distribuição de tamanho de partícula e produção de pó qualificada, entre em contato com Mao Yue para discutir um teste real de pulverização de material.
Forneça as seguintes informações:
-
Amostras reais de Masterbatch: transportador de polímero, tamanho do material e informações relevantes sobre formulação.
-
Especificações do pó alvo: Tamanho de partícula necessário, conteúdo de finos aceitável e requisitos de qualidade aplicáveis.
-
Requisitos de capacidade: Almeje produção de pó qualificada e condições de operação contínua.
-
Aplicação a jusante: configuração da tremonha, método de alimentação dosado e problemas de fluidez existentes.
Com fabricação interna de discos de moagem, configurações de resfriamento e recursos reais de teste de materiais, a Mao Yue pode ajudar a avaliar processos de pulverização e soluções de equipamentos adequados.
Entre em contato com Mao Yue para discutir seu teste de pulverização de masterbatch colorido e receber recomendações de configuração e teste de equipamentos com base em seu material real.