

 中文简体
O pó de PVC reciclado permite que os fabricantes de perfis de janelas reutilizem resíduos de produção, reduzam o desperdício de material e melhorem a utilização de matéria-prima. No entanto, a adição de material reciclado pode, às vezes, causar defeitos superficiais nos perfis acabados, incluindo pontos pretos, superfícies ásperas, partículas elevadas, listras e brilho irregular.
O pó de PVC reciclado sempre causa esses problemas? Não. A qualidade da superfície é influenciada por vários fatores, incluindo contaminação do material, distribuição do tamanho das partículas, histórico anterior de processamento térmico, compatibilidade da formulação e condições de extrusão.
A chave é identificar se o problema tem origem no material reciclado, no processo de pulverização ou na linha de extrusão a jusante.
Este artigo examina as principais causas de defeitos superficiais em perfis de janelas de PVC reciclado, explica como identificar suas fontes e discute como processos adequados de pulverização de PVC e controle de matéria-prima podem melhorar a consistência do pó.
Que defeitos superficiais podem ocorrer em perfis de janelas de PVC reciclado?
Diferentes defeitos superficiais podem indicar diferentes problemas relacionados às matérias-primas, extrusão ou processamento posterior. Sua aparência, localização e frequência podem fornecer pistas úteis para identificar a fonte.
Estas relações são indicadores de diagnóstico preliminares e não conclusões definitivas de causa e efeito. O mesmo defeito pode resultar de múltiplos factores, pelo que são necessários registos de produção e ensaios controlados para uma investigação mais aprofundada.
Manchas pretas e inclusões escuras
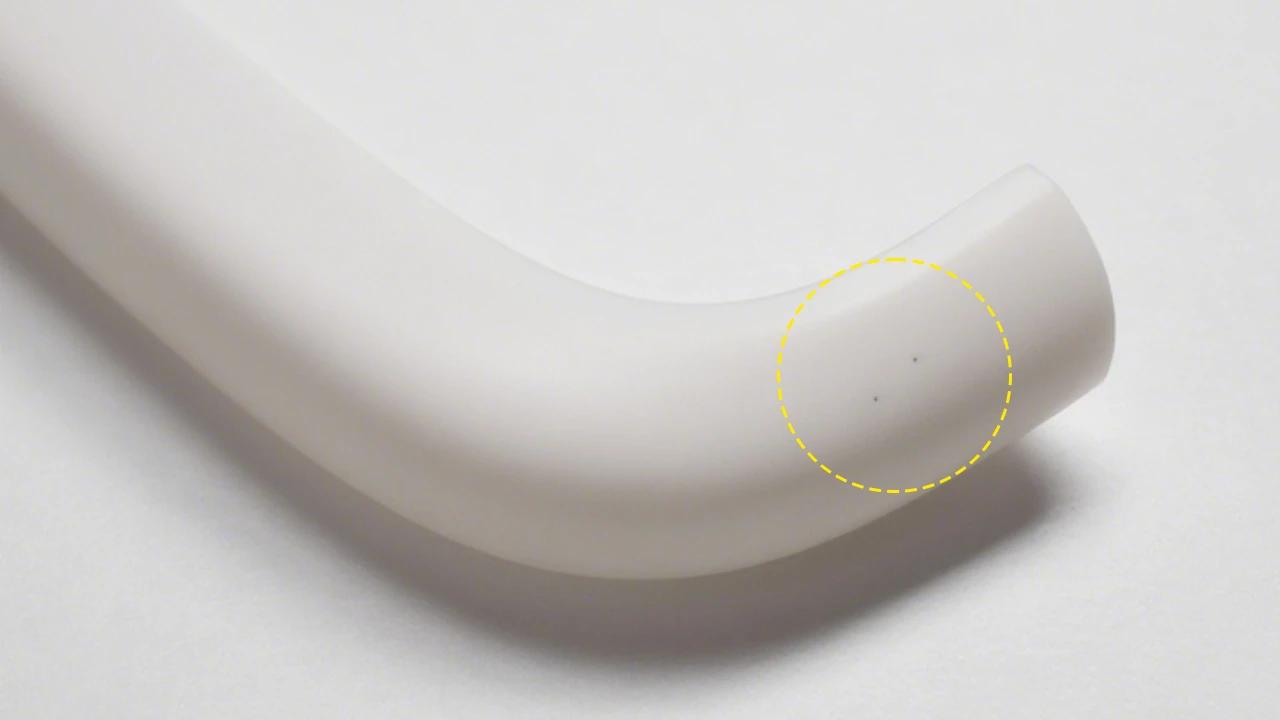
Os pontos pretos são particularmente visíveis em perfis de janelas de PVC brancos ou de cores claras. Mesmo um pequeno número de manchas pode afetar a aparência do produto e a aceitação da qualidade.
Eles podem ter origem em materiais estranhos em PVC reciclado, material previamente degradado ou depósitos acumulados dentro da extrusora ou matriz.
Se os pontos pretos aumentarem significativamente após a introdução de um determinado lote de material reciclado, a matéria-prima e o pó pulverizado desse lote deverão ser verificados primeiro. Se pontos pretos aparecerem gradualmente durante a produção contínua, o acúmulo de equipamentos e o superaquecimento localizado dentro do sistema de extrusão também devem ser investigados.
Superfícies ásperas, partículas elevadas e listras
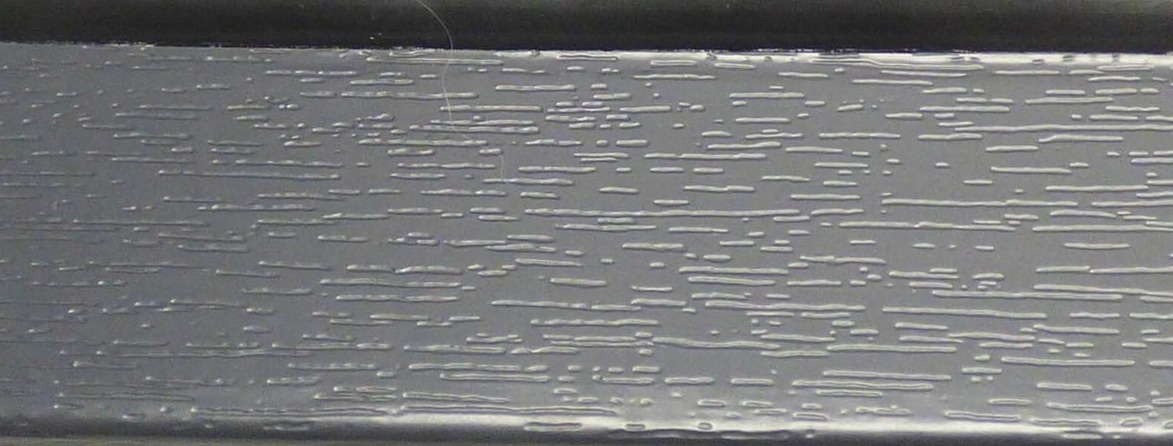
Superfícies ásperas podem estar associadas a fusão insuficiente, incompatibilidade de material ou processamento de fusão instável. Partículas elevadas podem indicar materiais estranhos, partículas insuficientemente processadas ou dispersão desigual do enchimento.
É importante distinguir três conceitos diferentes: tamanho de partícula do pó, dispersão do material e fusão do PVC. Mesmo quando o pó atende às especificações de tamanho de partícula exigidas, isso não significa necessariamente que todos os componentes estejam dispersos uniformemente ou que o PVC possa atingir fusão suficiente sob as condições de extrusão existentes.
As listras superficiais requerem uma abordagem diferente. Se listras aparecerem consistentemente na mesma posição no perfil, a superfície da matriz, os canais de fluxo e o equipamento de calibração deverão ser inspecionados. Se eles mudarem com diferentes lotes de matéria-prima, a consistência do material e a estabilidade da extrusão deverão ser investigadas.
Por que o pó de PVC reciclado pode afetar a qualidade da superfície do perfil da janela?
PVC reciclado não significa necessariamente material de baixa qualidade. Sucata de produção limpa com origem conhecida e composição relativamente consistente pode muitas vezes ser reutilizada.
O verdadeiro desafio é controlar as variações nos materiais reciclados e garantir que a qualidade do pó corresponda aos requisitos de extrusão posteriores.
Cinco fatores merecem atenção especial.
Contaminação em PVC Reciclado
Os perfis de janelas de PVC recuperados podem conter tiras de vedação de borracha, fragmentos de metal, resíduos de adesivos, películas protetoras, poeira ou outros polímeros.
Esses contaminantes podem se comportar de maneira diferente do PVC rígido durante a extrusão. Alguns podem permanecer como inclusões estranhas, enquanto outros podem amolecer, decompor-se ou exibir comportamento de processamento diferente sob condições de extrusão. Isso pode contribuir para manchas pretas, partículas elevadas ou irregularidades superficiais.
A pulverização reduz o tamanho do material, mas não consegue remover polímeros incompatíveis ou contaminantes químicos. Em alguns casos, a redução de materiais misturados em partículas menores pode dificultar a identificação e separação subsequentes.
Portanto, a classificação do material, a remoção do metal e a limpeza necessária devem ser concluídas antes da pulverização fina.
Distribuição de Tamanho de Partículas e Partículas Grossas
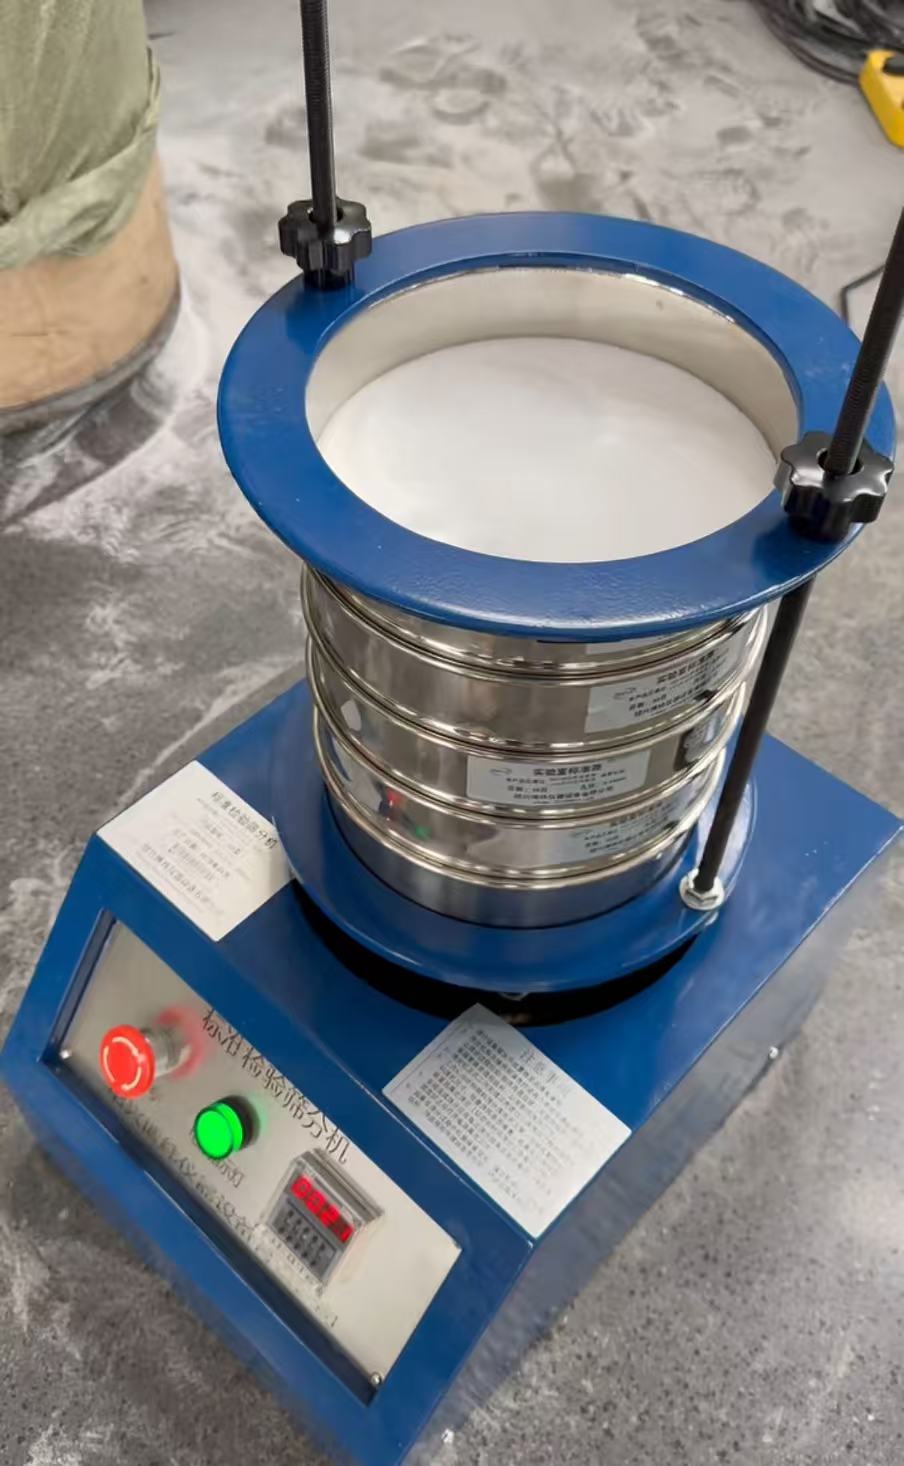
A distribuição do tamanho das partículas refere-se à proporção de partículas dentro de diferentes faixas de tamanho em uma amostra de pó. Alcançar uma meta de tamanho médio de partícula não significa necessariamente que todo o lote tenha uma distribuição consistente de tamanho de partícula.
Se as partículas grossas forem inadequadas para os processos de mistura e extrusão existentes, elas poderão afetar a estabilidade da alimentação, a uniformidade da mistura e a subsequente fusão. Uma proporção excessiva de finos pode aumentar a geração de poeira, a segregação do material e a instabilidade da alimentação.
Três conceitos precisam ser distinguidos:
-
Tamanho de partícula: As dimensões físicas e distribuição das partículas de pó.
-
Dispersão de materiais: Como o PVC, enchimentos e outros componentes são distribuídos pela mistura.
-
Grau de fusão: A formação de um fundido homogêneo de PVC durante a extrusão.
Esses fatores estão relacionados, mas não são intercambiáveis. Pó mais fino não resulta necessariamente em melhor dispersão ou fusão do material.
Portanto, o objetivo da pulverização não deve ser simplesmente produzir o pó mais fino possível. Em vez disso, o objetivo deve ser uma distribuição consistente de tamanho de partícula que atenda aos requisitos reais de processamento com base no equipamento de mistura, método de alimentação e processo de extrusão do cliente.
Degradação térmica e histórico de processamento anterior
O PVC é sensível à exposição excessiva ao calor. O PVC reciclado geralmente passou por pelo menos um ciclo de processamento anterior, e alguns materiais recuperados podem ter sofrido aquecimento adicional ou processamento repetido.
Um importante mecanismo de degradação é a desidrocloração. Durante esse processo, o PVC libera cloreto de hidrogênio (HCl), formando estruturas conjugadas ao longo das cadeias poliméricas. Isto pode causar descoloração e acelerar ainda mais a degradação térmica.
A estabilidade térmica restante do PVC reciclado depende do seu histórico de processamento anterior, sistema estabilizador, formulação e exposição real ao calor.
A energia mecânica também é introduzida durante a pulverização e parte dessa energia é convertida em calor. Resfriamento insuficiente, condições operacionais inadequadas ou componentes de retificação desgastados podem causar aumentos desnecessários de temperatura.
Contudo, um aumento na temperatura do pó não significa necessariamente que o PVC tenha sofrido degradação térmica. Registros de temperatura, descoloração do material, testes apropriados de estabilidade térmica e testes de extrusão controlada devem ser considerados em conjunto ao avaliar a degradação potencial.
Incompatibilidade de formulação e materiais reciclados mistos
Diferentes fabricantes de perfis de janelas de PVC podem usar diferentes sistemas estabilizadores, conteúdos de enchimento, lubrificantes, pigmentos e aditivos de processamento.
Dois lotes de PVC reciclado podem parecer semelhantes, mas comportam-se de forma diferente durante a extrusão. Variações no conteúdo do enchimento ou nos sistemas de lubrificação podem afetar o comportamento da fusão, o processamento do fundido e o acúmulo da matriz.
Um pulverizador pode controlar o processo de redução de tamanho físico, mas não pode tornar totalmente compatíveis formulações de PVC quimicamente diferentes ou restaurar a formulação original do material.
Portanto, os materiais reciclados devem ser classificados de acordo com as suas fontes e informações de formulação disponíveis antes de decidir se podem ser misturados e reutilizados.
Umidade, contaminantes voláteis e manuseio de pó
O pó de PVC reciclado pode conter umidade residual da lavagem, resíduos de agentes de limpeza ou outros contaminantes voláteis introduzidos durante a reciclagem e armazenamento.
Diferentes fontes de gás podem produzir defeitos de superfície semelhantes durante a extrusão, mas os seus mecanismos subjacentes não são necessariamente os mesmos:
-
Umidade: Pode formar vapor de água sob condições de processamento.
-
Contaminantes voláteis: Podem liberar substâncias voláteis em temperaturas de extrusão.
-
Ar arrastado: Pode formar bolhas ou vazios no material fundido.
-
Ventilação insuficiente: Pode impedir a remoção eficaz dos gases.
Portanto, furos ou bolhas não devem ser automaticamente atribuídos à umidade. A condição do material, o sistema de ventilação e os parâmetros de extrusão devem ser avaliados em conjunto.
Caso o material reciclado tenha sido lavado, deverá ser verificada a sua condição de secagem. O pó também deve ser armazenado em ambiente limpo e controlado para evitar absorção de umidade e contaminação cruzada entre lotes.
Como determinar se o pó de PVC reciclado é a causa real?
Quando defeitos superficiais aparecem após a adição de PVC reciclado, é fácil culpar diretamente a qualidade do pó. No entanto, os parâmetros de extrusão, as condições da matriz e o acúmulo de material dentro do equipamento de processamento podem produzir defeitos semelhantes.
Um diagnóstico confiável requer a separação dos fatores da matéria-prima das condições de processamento. Sempre que possível, altere apenas uma variável por vez e registre os resultados reais.
Etapa 1: comparar material virgem e diferentes lotes de material reciclado
Primeiro, estabeleça uma formulação de referência que já tenha demonstrado produção estável de perfis de janela aceitáveis.
Sob condições de extrusão que permaneçam tão consistentes quanto possível, introduza uma proporção controlada de PVC reciclado de um lote específico.
Compare a aparência do perfil, a pressão de extrusão, a carga do parafuso, o comportamento da fusão e a estabilidade da produção.
Se os defeitos aumentarem repetidamente após a adição de um determinado lote de material reciclado e diminuirem quando esse lote for removido, o material deverá ser investigado mais detalhadamente.
Testes adicionais ainda são necessários para determinar se a causa real é contaminação, diferenças de formulação ou degradação térmica anterior.
Etapa 2: Inspecione a qualidade do pó antes da extrusão
Uma vez que o material reciclado se torne a principal fonte suspeita, suas características físicas e químicas deverão ser verificadas antes de fazer ajustes imediatos no equipamento de pulverização.
A inspeção deverá responder a diversas questões práticas:
-
O pó está contaminado?
-
A distribuição do tamanho das partículas é consistente?
-
Existem partículas grossas ou finas em excesso?
-
A composição do material corresponde à formulação confirmada?
-
Existem sinais de degradação térmica?
-
O pó contém umidade residual ou contaminantes voláteis?
Tabela 2: Lista de verificação de inspeção de qualidade de pó de PVC reciclado
Para testes de tamanho de partícula, a porcentagem retida em cada peneira deve ser registrada em vez de relatar apenas o tamanho médio de partícula.
Se houver suspeita de contaminação, tanto o material reciclado original quanto o pó pulverizado deverão ser inspecionados. Alguns materiais incompatíveis tornam-se mais difíceis de identificar após a redução do tamanho.
Etapa 3: Verifique os parâmetros de extrusão e as condições do equipamento
Se o teste do pó não revelar anormalidades óbvias, a linha de extrusão a jusante deverá ser investigada.
Os principais pontos de inspeção incluem:
-
Distribuição de temperatura do barril e da matriz
-
Carga do parafuso e pressão de extrusão
-
Tempo de residência do material
-
Estabilidade alimentar
-
Condições de processamento de fusão e fusão
-
Acúmulo de matrizes ou danos à superfície
-
Condição do equipamento de calibração
A localização e o momento dos defeitos podem fornecer pistas úteis. Listras que aparecem consistentemente em posições fixas podem estar relacionadas a problemas localizados da matriz ou de calibração. Os defeitos que aumentam após a introdução de um determinado lote de material reciclado indicam que a matéria-prima merece uma inspeção mais detalhada.
Estas observações devem orientar investigações futuras, em vez de serem tratadas como conclusões finais.
Resultados de diagnóstico e possíveis causas
Como reduzir defeitos superficiais em perfis de janelas de PVC reciclado?
Uma vez identificada a possível origem de um defeito, as medidas corretivas devem visar a fase de processamento relevante, em vez de fazer ajustes desnecessários ao longo de toda a linha de produção.
Melhore a classificação de matérias-primas e o controle de contaminação
Deve ser dada prioridade à sucata de produção de PVC de origem conhecida e composição relativamente consistente. A sucata limpa de produção interna deve ser tratada separadamente dos materiais reciclados pós-consumo complexos.
Antes da pulverização fina, remova componentes metálicos, tiras de vedação de borracha, películas protetoras, resíduos de adesivos e outros materiais que não sejam PVC. Dependendo da matéria-prima, podem ser utilizados detecção de metais, lavagem, separação de ar ou outros métodos de separação adequados.
O controle de contaminação deve ser concluído antes da pulverização porque um pulverizador reduz o tamanho do material, mas não substitui o equipamento de classificação ou separação.
Controle o tamanho das partículas de pó de acordo com os requisitos de processamento posterior
A distribuição alvo do tamanho das partículas deve ser determinada através de testes reais de mistura e extrusão. A folga de moagem, a taxa de alimentação, a condição do componente de moagem e a configuração da peneira podem então ser ajustadas de acordo.
Tanto partículas grossas quanto finos excessivos devem ser monitorados durante a produção. Buscar simplesmente um pó mais fino não é uma estratégia eficaz de controle de qualidade.
As especificações de pó adequadas podem variar dependendo das formulações de PVC e dos processos de extrusão. Uma distribuição estável de tamanho de partícula que atenda aos requisitos de processamento posterior é geralmente mais valiosa do que pó desnecessariamente fino.
Controle o aumento da temperatura durante a pulverização

A pulverização de PVC requer gerenciamento de temperatura adequado.
O desempenho de resfriamento, a taxa de alimentação, o desgaste dos componentes de moagem e a eficiência de descarga devem ser verificados. Durante os testes de materiais, as temperaturas devem ser registradas em locais de medição consistentes para comparar as alterações sob diferentes condições operacionais.
Se ocorrer descoloração do pó, aderência ou comportamento anormal de processamento, a causa deve ser investigada antes de aumentar a capacidade de produção ou ajustar os parâmetros operacionais.
Otimize as proporções de materiais reciclados e as condições de extrusão
A proporção adequada de PVC reciclado deve ser determinada de acordo com a qualidade do material, estrutura do produto, capacidade de extrusão e requisitos aplicáveis.
Alguns sistemas de perfis de janelas usam PVC reciclado na camada central interna enquanto aplicam materiais adequados na camada externa para atender aos requisitos de aparência e resistência às intempéries. O material adequado para aplicações estruturais internas pode não atender necessariamente aos requisitos de superfícies expostas.
Testes de produção controlados devem ser realizados para avaliar as proporções de material reciclado. A formulação só deverá ser aprovada para produção regular após verificação da aparência superficial, propriedades mecânicas e estabilidade dimensional.
O que você deve considerar ao comprar um pulverizador de PVC?
Se a qualidade do pó de PVC reciclado for inconsistente, a decisão não deve ser a substituição do pulverizador. Os compradores devem identificar qual parte do processo existente não atende às especificações de pó exigidas.
Para aplicações de reciclagem de perfis de janelas em PVC, três fatores de equipamento merecem atenção especial.
Estrutura de retificação e peças de desgaste
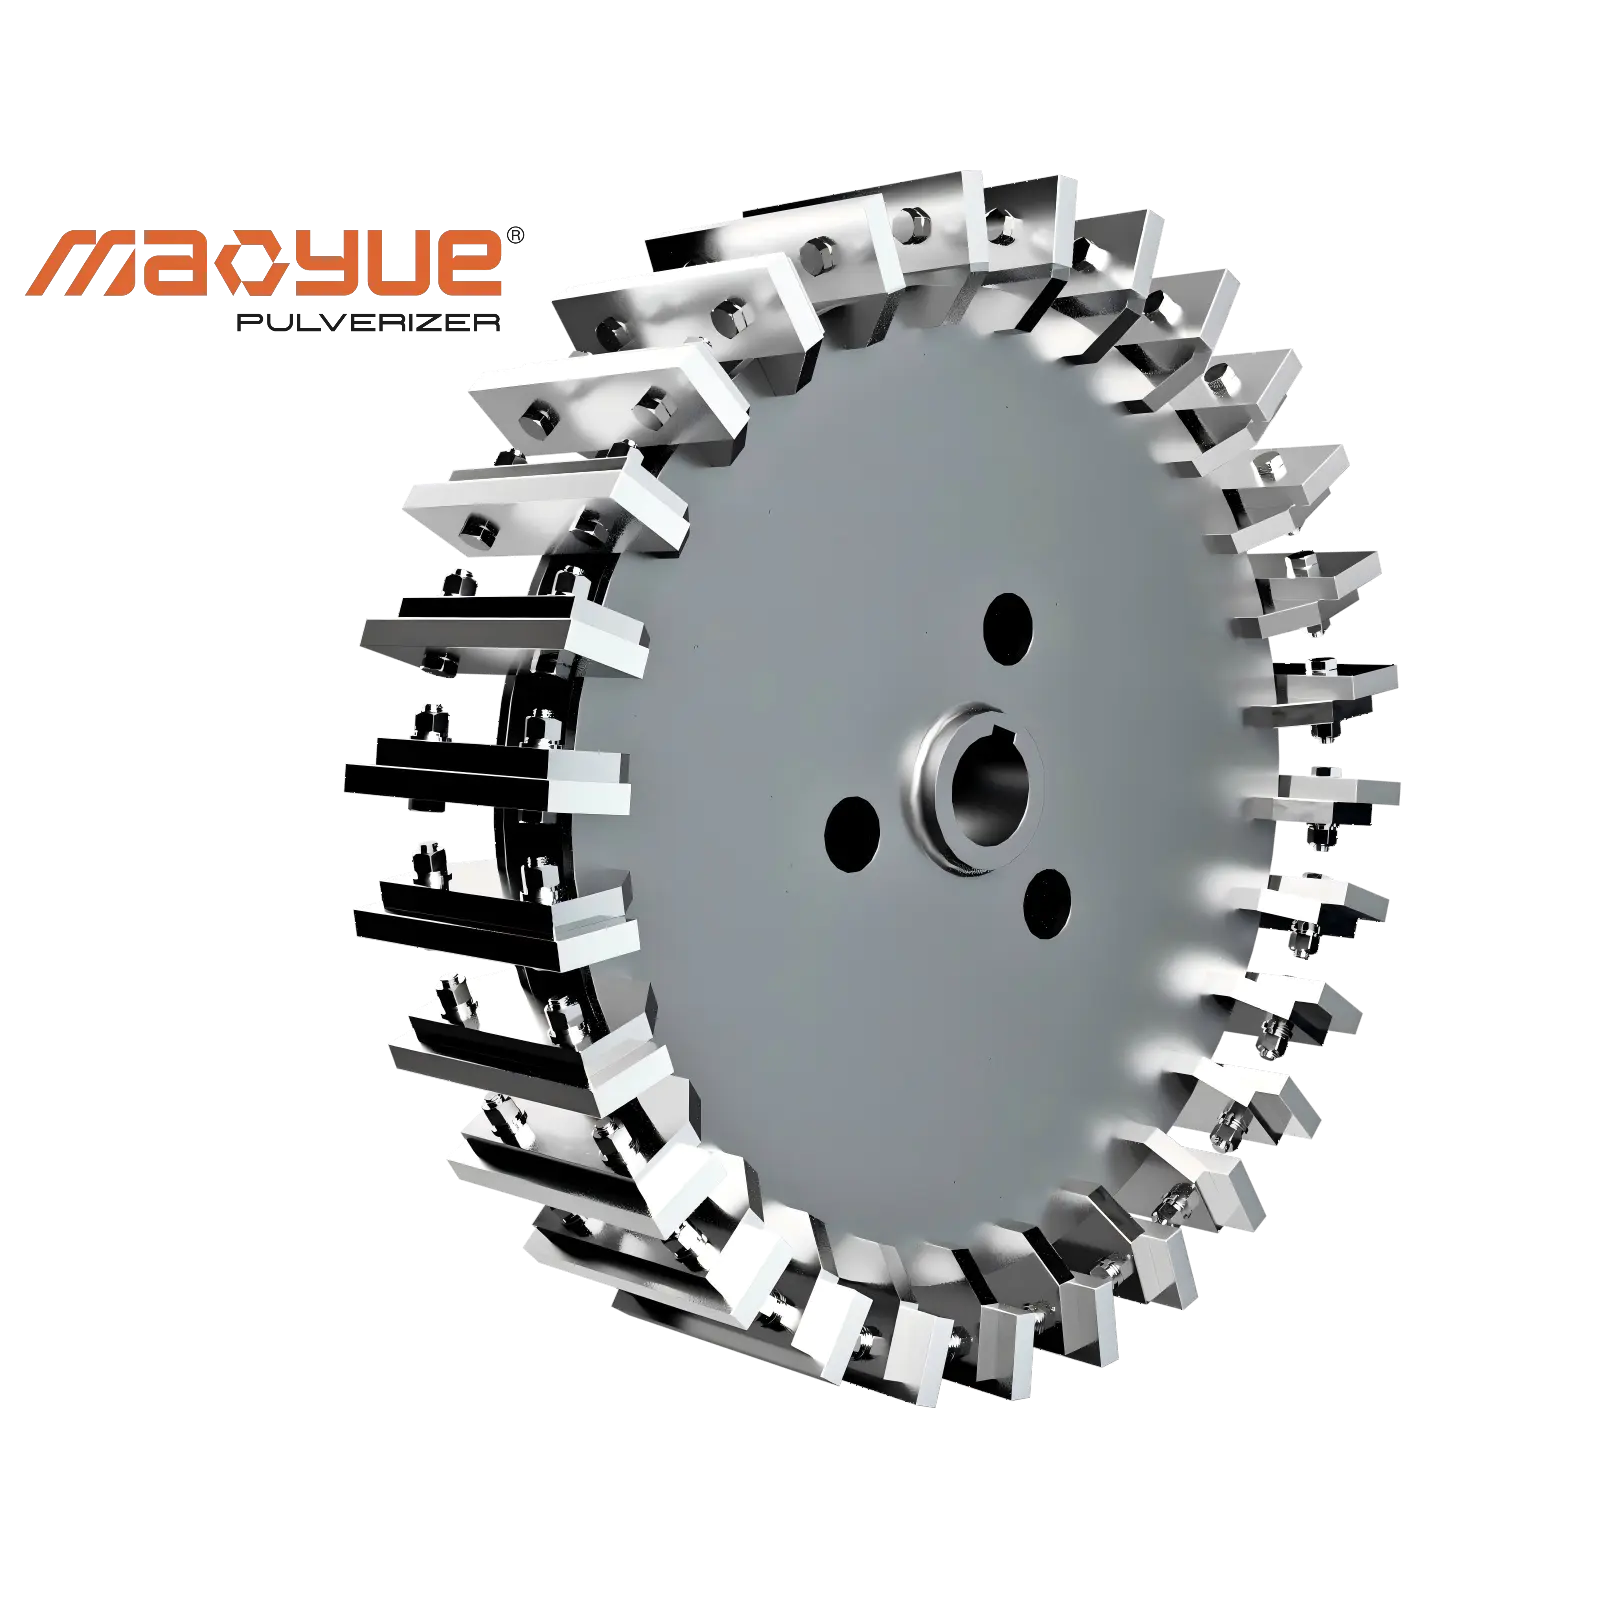
A estrutura de retificação afeta diretamente o desempenho de redução de tamanho da sucata de perfil de PVC rígido.
A geometria do dente de retificação, a dureza do material, a precisão da usinagem, as condições de instalação e as condições de desgaste podem influenciar a distribuição do tamanho das partículas de pó e a estabilidade do processamento.
Os compradores devem pedir aos fornecedores que especifiquem o material, as dimensões, a estrutura e os requisitos de manutenção dos componentes de retificação. Eles também devem confirmar se as peças de reposição podem ser fornecidas de acordo com as especificações originais.
Também é importante compreender como são avaliados os intervalos de substituição de peças de desgaste, se as peças sobressalentes podem ser fornecidas de forma consistente e se a manutenção requer a substituição de um conjunto inteiro.
O valor a longo prazo de um pulverizador depende não apenas do seu desempenho operacional inicial, mas também da disponibilidade e capacidade de manutenção de peças críticas de desgaste.
Desempenho de resfriamento, triagem e produção
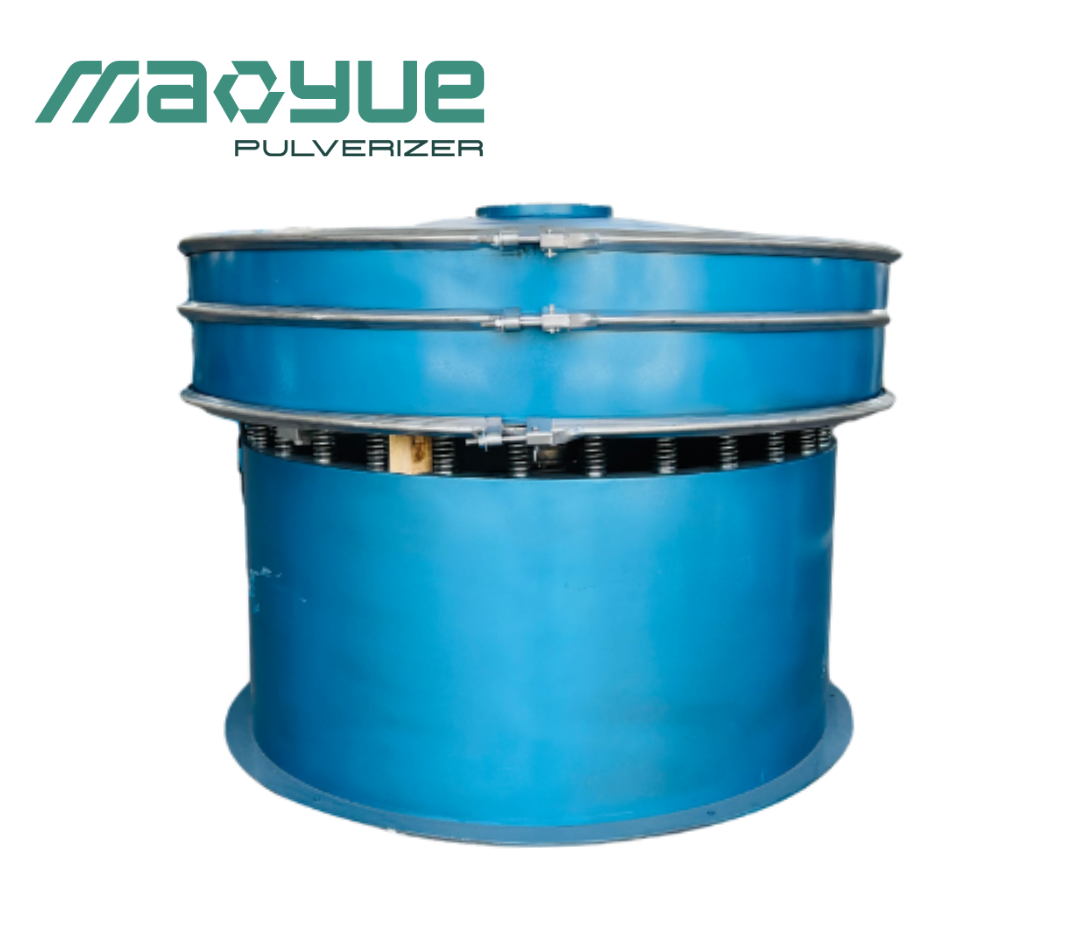
O sistema de resfriamento ajuda a controlar os aumentos de temperatura durante a moagem, enquanto o equipamento de peneiramento classifica o pó de acordo com o tamanho de partícula necessário.
Contudo, a triagem não pode remover todos os polímeros incompatíveis ou restaurar o PVC que já sofreu degradação. Cada estágio de processamento serve a um propósito diferente.
Durante a avaliação do equipamento, os compradores devem solicitar demonstrações de operação contínua e registros de taxa de alimentação, temperatura de processamento, distribuição de tamanho de partícula, recuperação real de pó e produção qualificada de pó.
Dois indicadores de produção merecem especial atenção:
-
Recuperação real de pó: A quantidade de pó coletada fisicamente do sistema de processamento dentro de um período definido, avaliada em relação à quantidade de alimentação.
-
Saída de pó qualificada: A quantidade de pó produzida por hora que atende aos requisitos acordados de tamanho de partícula e qualidade.
Uma taxa de alimentação mais elevada não significa necessariamente uma produção utilizável mais elevada. Parte do pó coletado pode não atender às especificações desejadas, enquanto outro material pode permanecer dentro do sistema ou ser perdido durante o processamento.
Para os compradores, a produção qualificada de pó fornece uma indicação mais realista da produtividade do equipamento e do valor do investimento do que apenas a capacidade nominal de alimentação.
Testes de materiais e verificação de desempenho
Um pulverizador de PVC deve ser testado utilizando materiais que representem as reais condições de produção do comprador.
Sucata de produção interna limpa e perfis de janelas reciclados mistos podem se comportar de maneira diferente devido a variações na contaminação, dimensões, formulações e histórico de processamento anterior.
Antes do teste, a distribuição alvo do tamanho das partículas, a capacidade de processamento necessária, o método de monitoramento de temperatura e o procedimento de amostragem devem ser claramente definidos.
Após os testes, os resultados devem ser comparados com os requisitos técnicos acordados. Para aplicações com requisitos rigorosos de qualidade de superfície, o pó resultante também deve ser avaliado através do processo de extrusão posterior do cliente.
Um teste de pulverização bem-sucedido demonstra a capacidade de processamento de pó do equipamento, mas não garante automaticamente perfis acabados sem defeitos. A compatibilidade do material e as condições de extrusão ainda requerem verificação adicional.
Como Mao Yue ajuda a melhorar a consistência do pó de PVC reciclado?
Para os fabricantes de perfis de janelas, o valor de um pulverizador de PVC não é simplesmente se ele pode transformar resíduos de produção em pó. Mais importante ainda, o equipamento deve produzir consistentemente pó que atenda às especificações exigidas, permitindo ao mesmo tempo avaliar a configuração do equipamento, o desempenho operacional e os custos de manutenção a longo prazo.
Mao Yue apoia a seleção de equipamentos e a verificação de desempenho por meio de três áreas principais: fabricação interna de componentes críticos de retificação, avaliação da configuração do equipamento e testes reais de materiais.
Fabricação interna de componentes de retificação de PVC para reduzir a incerteza de manutenção
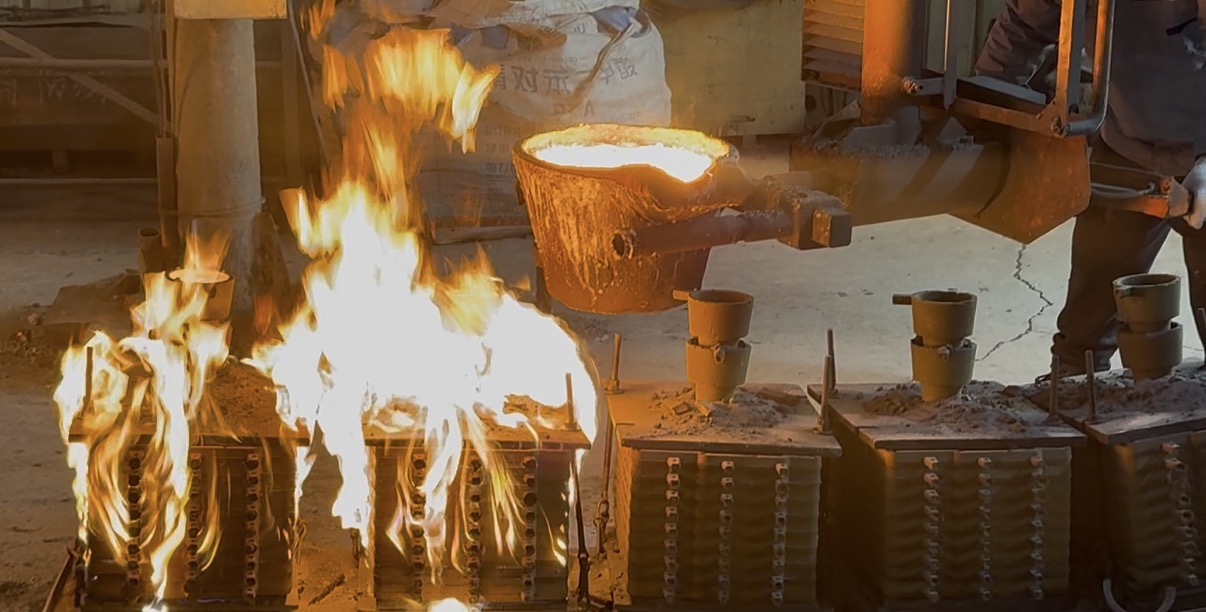
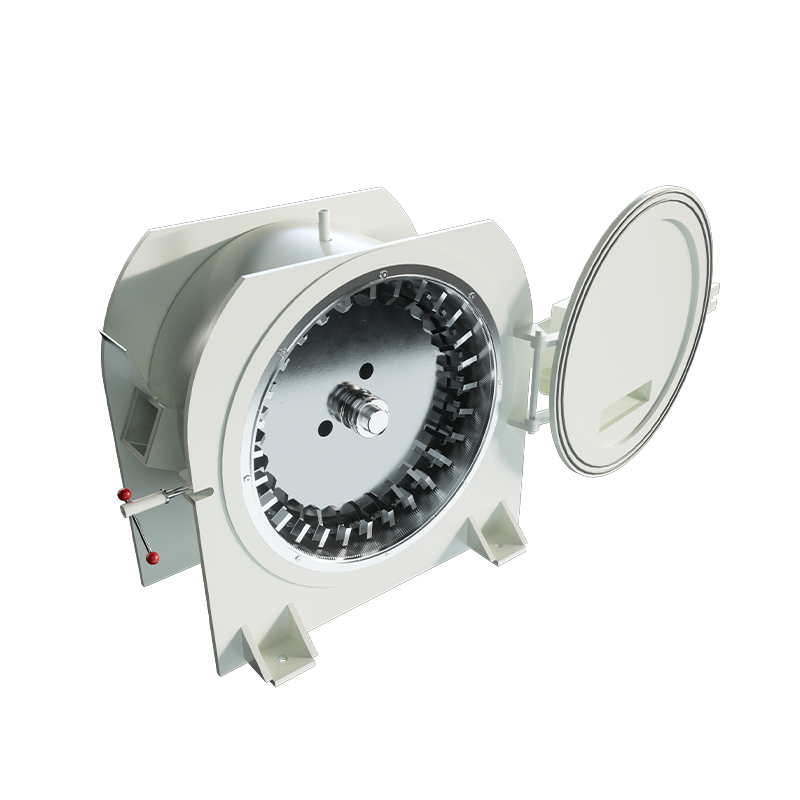
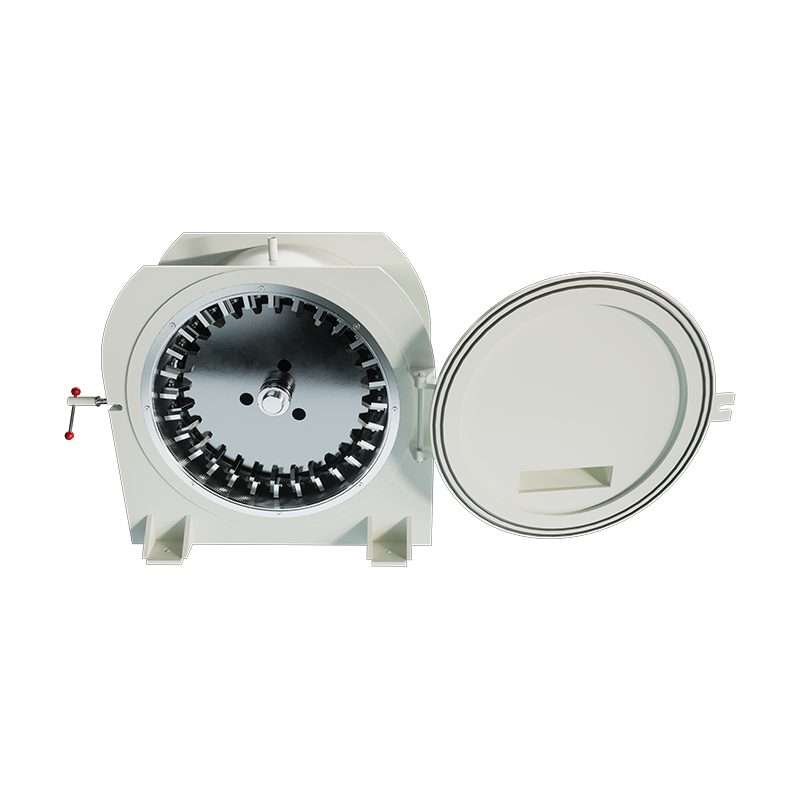
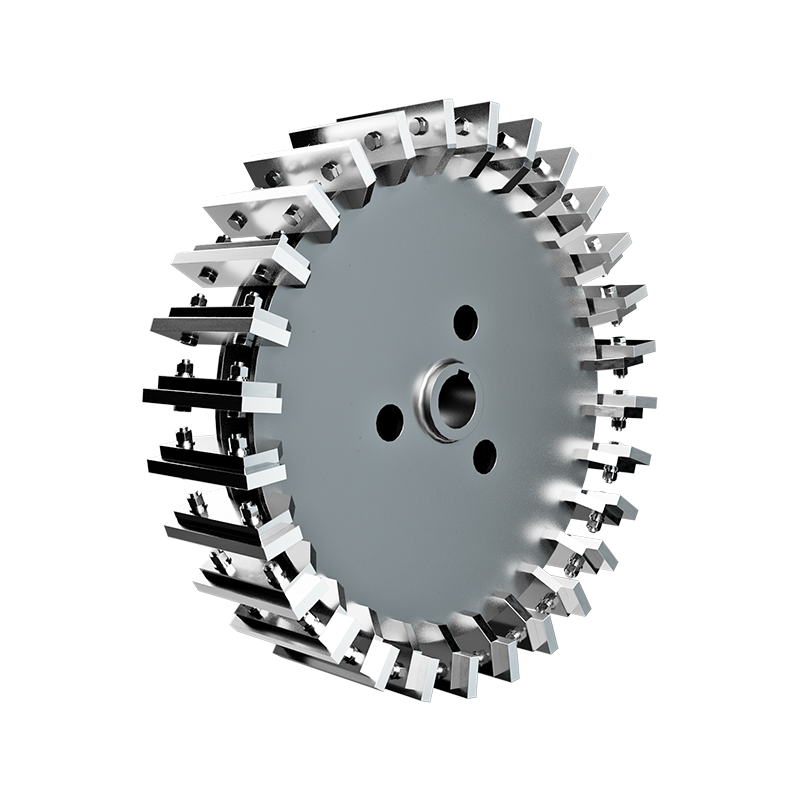
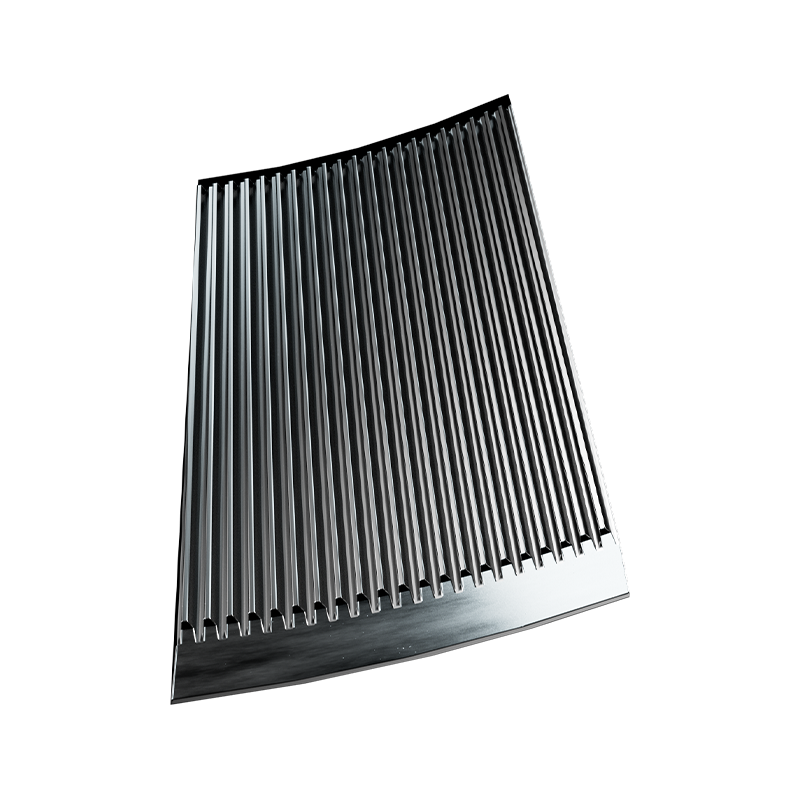
A Mao Yue fabrica internamente componentes essenciais para retificação de PVC, incluindo rotores, placas dentárias e lâminas.
Para os fabricantes que operam pulverizadores de PVC a longo prazo, os componentes de moagem afetam não apenas o desempenho do processamento, mas também o planejamento de manutenção e os custos de peças de reposição.
A capacidade de fabricação interna da Mao Yue permite que os clientes confirmem o material, as dimensões, a estrutura e o escopo de fornecimento de componentes críticos de retificação antes de comprar. Peças sobressalentes e requisitos de substituição também podem ser planejados de acordo com as condições operacionais reais.
Isso significa que os compradores não precisam comparar as cotações dos equipamentos com base apenas no preço da máquina principal. Eles também podem avaliar os arranjos de fornecimento de peças de desgaste críticas e estimar antecipadamente despesas futuras de manutenção.
Para empresas de reciclagem de PVC que exigem produção contínua, componentes claramente especificados e arranjos confiáveis de peças sobressalentes ajudam a reduzir a incerteza na manutenção a longo prazo.
Combinando a estrutura de moagem e a configuração de resfriamento com as características do material
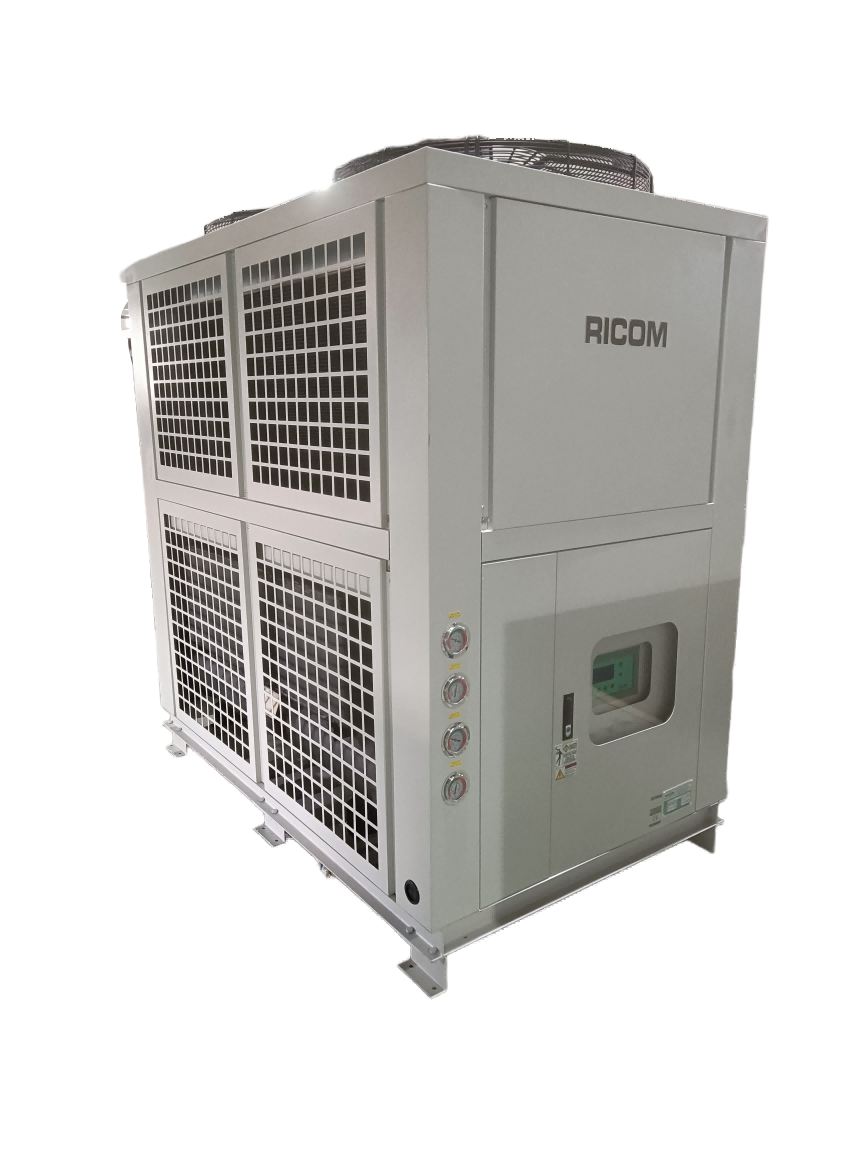
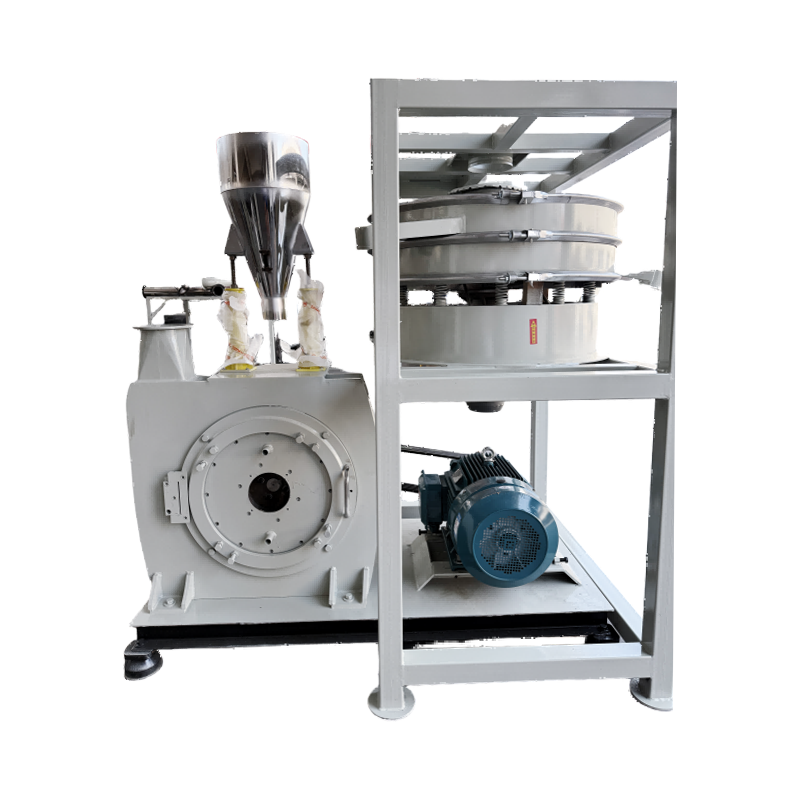
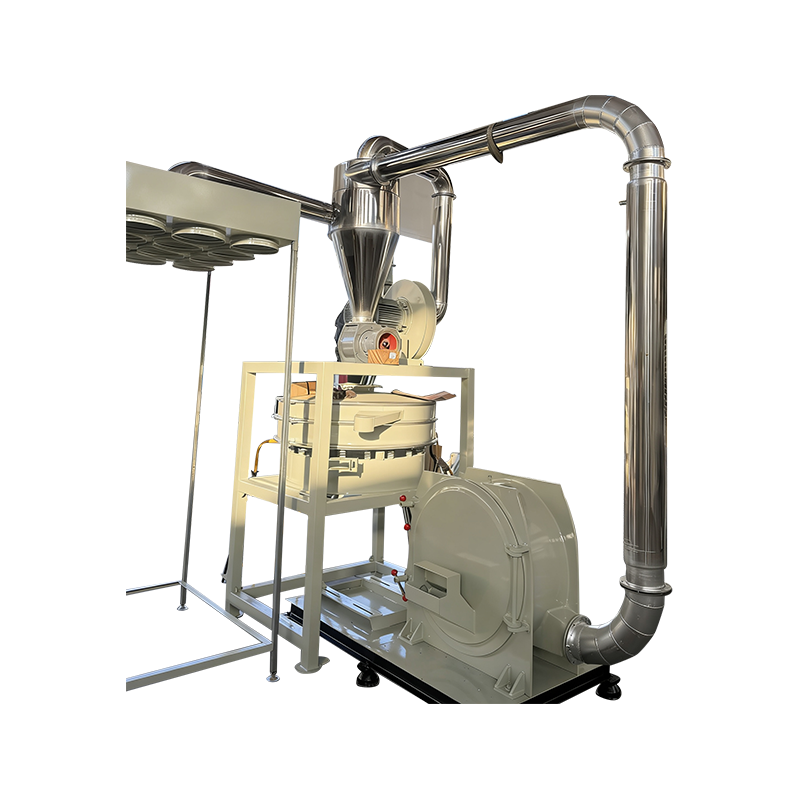
Os pulverizadores de PVC Mao Yue adotam uma estrutura de moagem de rotor e estator e são equipados com sistemas de resfriamento correspondentes de acordo com os requisitos reais da aplicação.
Diferentes materiais de PVC variam em dimensões, formulação, condições de alimentação e tamanho de partícula alvo. Portanto, a configuração do equipamento não deve ser determinada apenas pela potência do motor ou pela capacidade nominal.
Durante a avaliação do equipamento, Mao Yue pode avaliar a estrutura de moagem, as condições operacionais e a configuração de resfriamento com base na condição do material do cliente, no tamanho da partícula alvo e na capacidade de processamento necessária.
Durante os testes de materiais, a temperatura de processamento e a distribuição do tamanho das partículas de pó também podem ser registradas para avaliar se a configuração selecionada atende aos requisitos de processamento esperados.
Esta avaliação de configuração baseada em materiais ajuda os clientes a reduzir os riscos de compra associados à seleção de equipamentos com base apenas em especificações técnicas.
Verificando o desempenho do equipamento por meio de testes de materiais reais
O que os clientes realmente precisam confirmar não é simplesmente se um pulverizador pode operar normalmente, mas se ele pode processar a sucata real do perfil de janela de PVC em pó adequado para suas necessidades de reciclagem.
Mao Yue pode realizar testes de pulverização usando materiais de PVC reais fornecidos pelos clientes e avaliar os resultados através das etapas seguintes.
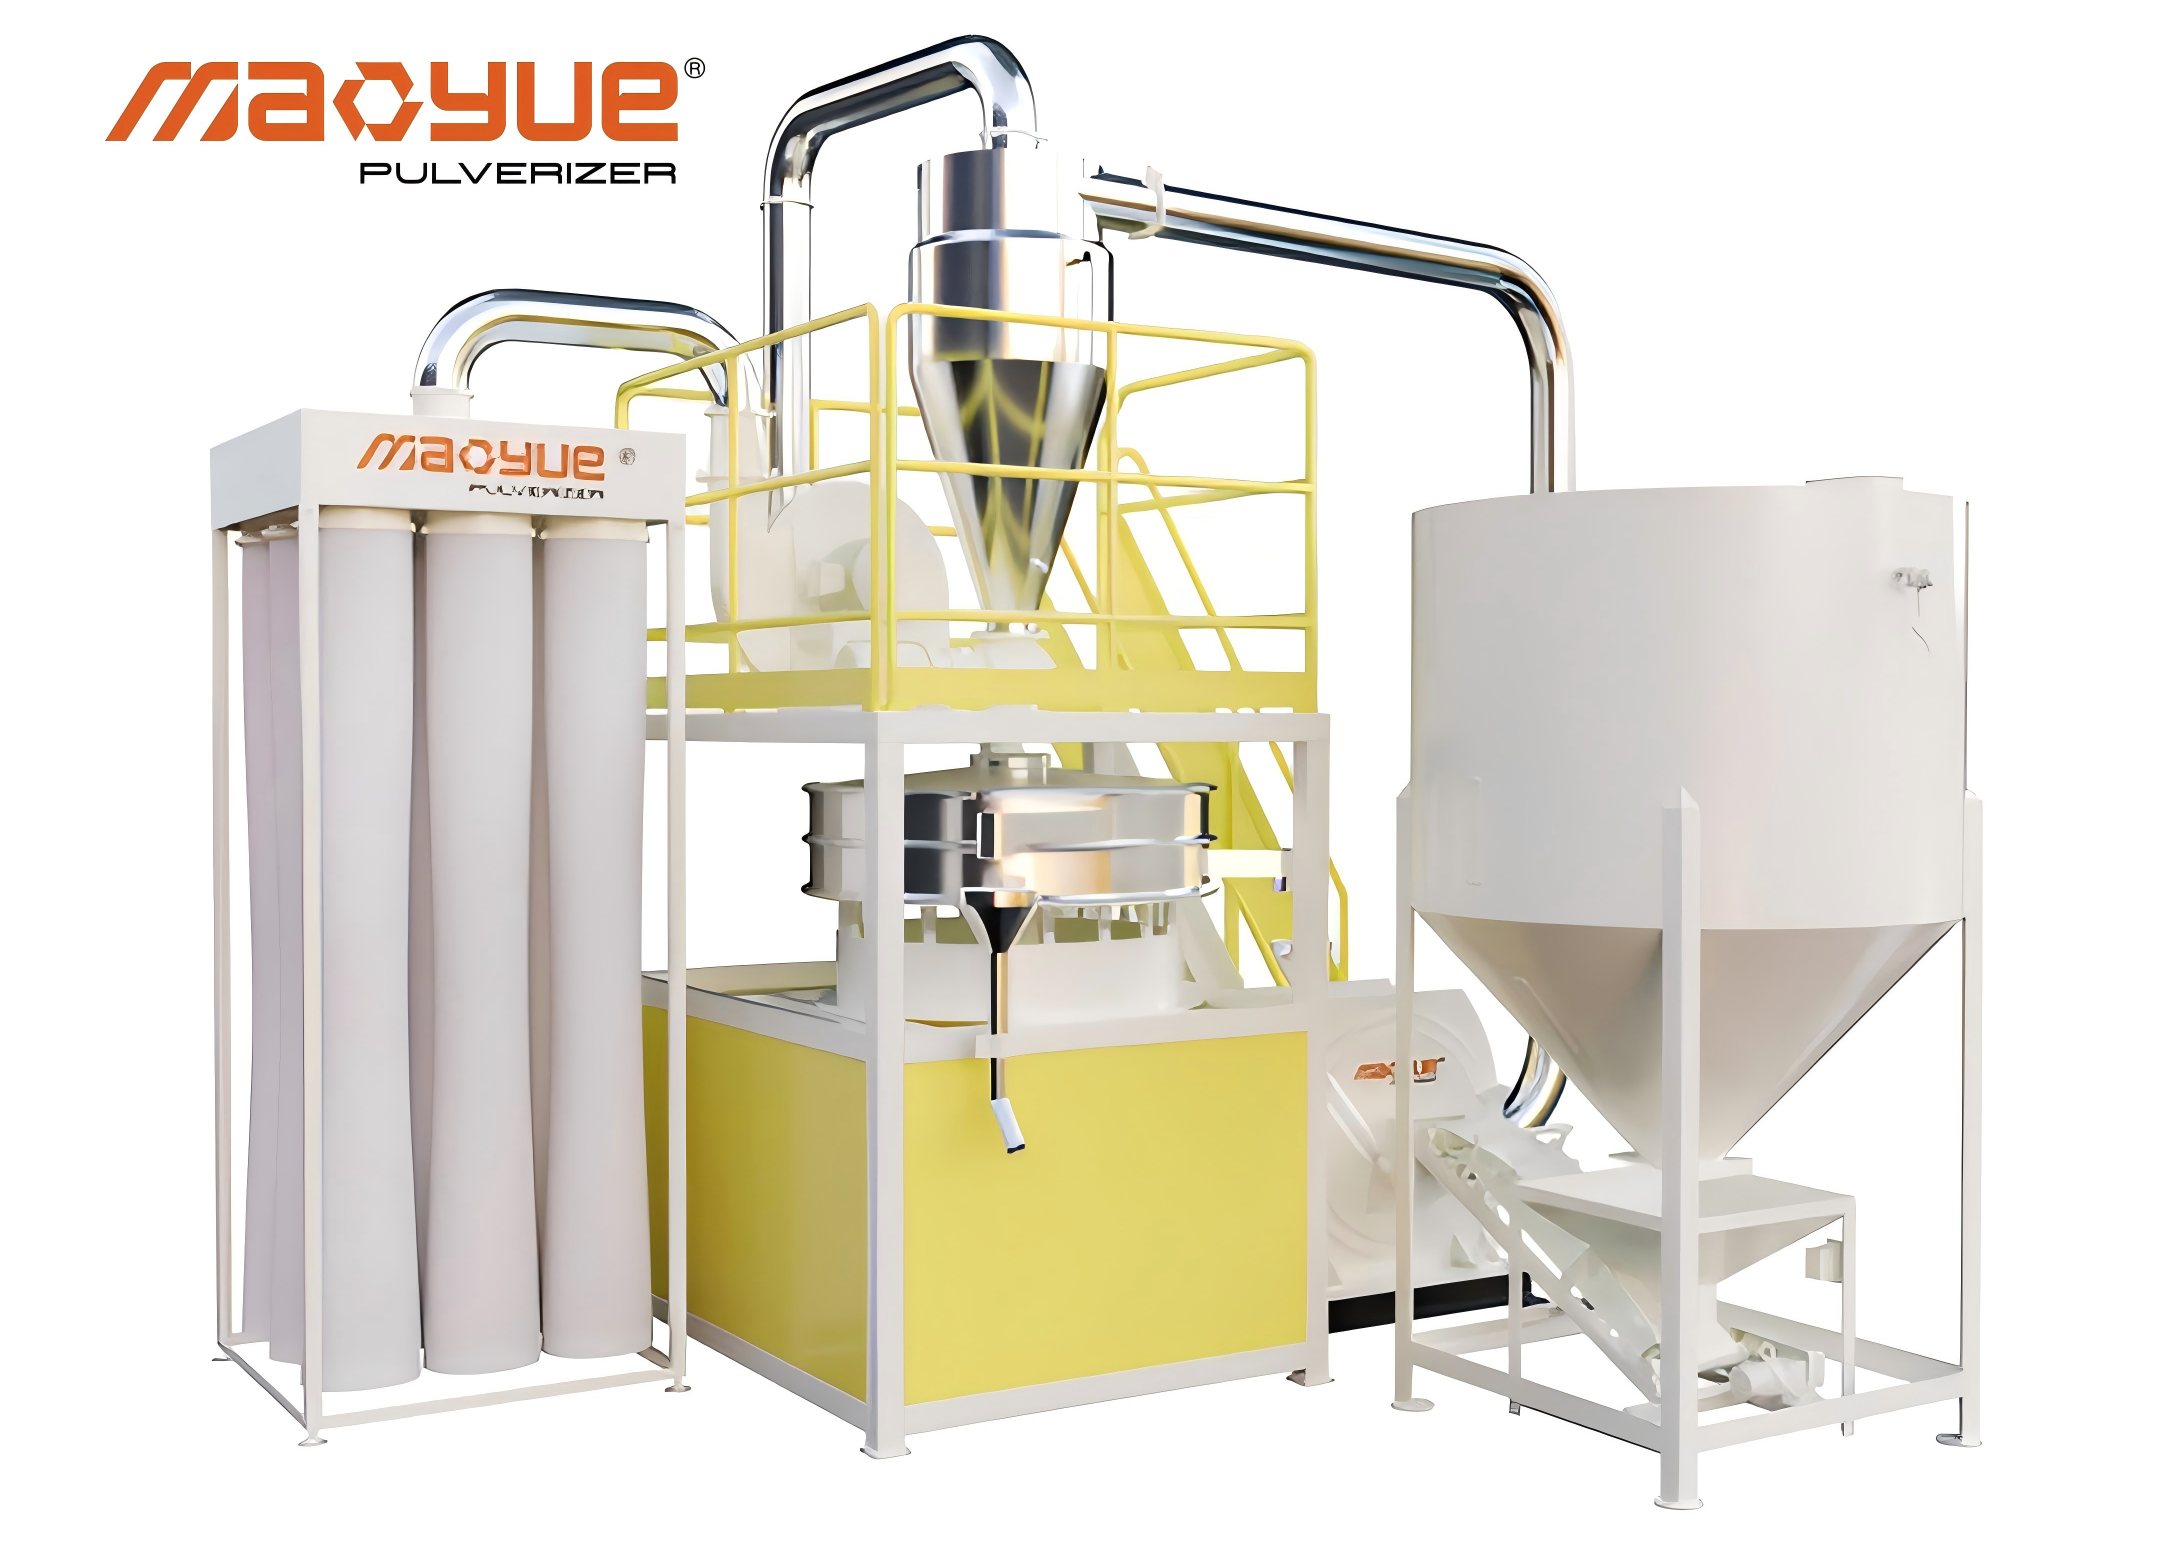
Antes do teste: defina as condições de teste
-
Fonte e composição básica do material PVC
-
Dimensões da matéria-prima e condição de alimentação
-
Distribuição alvo do tamanho das partículas de pó
-
Capacidade de processamento esperada
Durante o teste: registre o desempenho do equipamento
-
Taxa de alimentação real
-
Temperatura de processamento
-
Desempenho de moagem e resfriamento
-
Desempenho operacional contínuo
Após o teste: avalie os resultados do processamento do pó
-
Distribuição de tamanho de partícula e proporção de partículas grossas
-
Recuperação real de pó
-
Produção de pó qualificada
-
Aparência em pó e outras especificações acordadas
Esses resultados permitem que os clientes comparem o desempenho do equipamento com seus requisitos reais de produção e determinem se a configuração selecionada é adequada para sua aplicação de reciclagem.
Para fabricantes de perfis de janelas, o pó de teste também deve ser avaliado através do processo de extrusão posterior pretendido para verificar ainda mais a compatibilidade do material e a qualidade do perfil acabado.
É importante esclarecer que um ensaio de pulverização verifica a capacidade de processamento do pó do equipamento. Não pode garantir de forma independente que os perfis acabados estarão isentos de defeitos superficiais. A formulação da matéria-prima, as condições de extrusão e as condições da matriz ainda devem ser avaliadas separadamente.
Perguntas frequentes sobre pó de PVC reciclado
O pó de PVC reciclado pode ser usado em perfis de janelas?
Sim. O PVC reciclado pode ser utilizado em processos adequados de fabricação de perfis de janelas quando sua composição de material, nível de contaminação, estabilidade térmica e outras propriedades exigidas atendem às especificações técnicas relevantes.
Alguns fabricantes utilizam PVC reciclado na estrutura interna dos perfis enquanto aplicam materiais adequados nas superfícies externas expostas.
A aplicação específica depende do design do produto, das condições de processamento e dos requisitos de qualidade aplicáveis.
O pó de PVC mais fino produz superfícies de perfil de janela mais lisas?
Não. O pó de PVC mais fino não produz necessariamente superfícies de perfil de janela mais lisas.
O tamanho das partículas é apenas um fator que afeta a mistura, alimentação e fusão. Finos excessivos podem aumentar as dificuldades de manuseio do pó, enquanto formulações inadequadas ou condições de extrusão instáveis ainda podem causar defeitos superficiais.
As especificações apropriadas do pó devem ser determinadas através de testes de processamento reais.
Um pulverizador de PVC pode eliminar manchas pretas?
Um pulverizador de PVC não consegue eliminar manchas pretas de todas as fontes.
O melhor controle de moagem pode ajudar a reduzir as variações na qualidade do pó associadas ao processo de pulverização. Contudo, se os pontos pretos se originarem de contaminantes incompatíveis, material previamente degradado ou depósitos dentro da extrusora, serão necessárias outras medidas corretivas.
A origem dos pontos negros deve ser identificada antes de decidir qual equipamento ou estágio de processamento precisa de ajuste.
Como o pó de PVC reciclado deve ser testado antes de comprar um pulverizador de PVC?
Os compradores devem definir as especificações de pó exigidas e fornecer amostras representativas de seus materiais reais.
Os ensaios de pulverização podem ser usados para avaliar a distribuição do tamanho das partículas, o desempenho da temperatura, a recuperação do pó e a produção qualificada de pó.
O pó resultante deve então ser testado sob as condições de extrusão pretendidas para confirmar se atende à aparência do perfil exigida e às especificações de desempenho do produto.
Conclusão: Melhorar a qualidade do pó de PVC requer melhor controle de processo
Defeitos superficiais em perfis de janelas de PVC reciclado podem resultar de contaminação, distribuição inadequada de tamanho de partícula, degradação térmica do material, diferenças de formulação ou condições de extrusão instáveis.
Soluções eficazes devem começar pela identificação da origem real do problema, em vez de culpar automaticamente o pó reciclado ou o pulverizador.
Para os fabricantes que reciclam sobras de perfis de janelas de PVC, a classificação adequada, a pulverização controlada, o gerenciamento de temperatura e os testes de materiais são etapas importantes para melhorar a consistência do pó.
Ao comprar um pulverizador de PVC, os compradores devem se concentrar nas especificações mensuráveis do pó, na produção qualificada de pó, na qualidade dos componentes de moagem e nos requisitos de manutenção de longo prazo, em vez de comparar apenas a capacidade nominal ou a finura mínima de moagem.
Entre em contato com Mao Yue para testes de pulverização de sucata de perfil de janela de PVC
Você está reciclando sobras de perfis de janelas de PVC, mas apresenta qualidade de pó inconsistente, partículas grossas excessivas ou desempenho de processamento instável?
Mao Yue pode avaliar seu material de PVC real, a distribuição alvo do tamanho das partículas e a capacidade de processamento necessária para ajudar a identificar uma configuração de pulverização adequada.
Com rotores de PVC, placas dentárias e componentes de retificação fabricados internamente, juntamente com recursos reais de teste de materiais, a Mao Yue ajuda os clientes a avaliar o desempenho da retificação, a consistência do pó, a produção qualificada de pó e os requisitos futuros de manutenção antes de investir em equipamentos.
Por favor, forneça a Mao Yue as seguintes informações:
-
Fotos e detalhes do material da sua sucata de perfil de janela em PVC
-
Tamanho alvo de partícula de pó
-
Capacidade de processamento necessária
-
Desafios atuais de produção