

 中文简体
Selecionando o disco pulverizador correto para o tamanho de partícula alvo
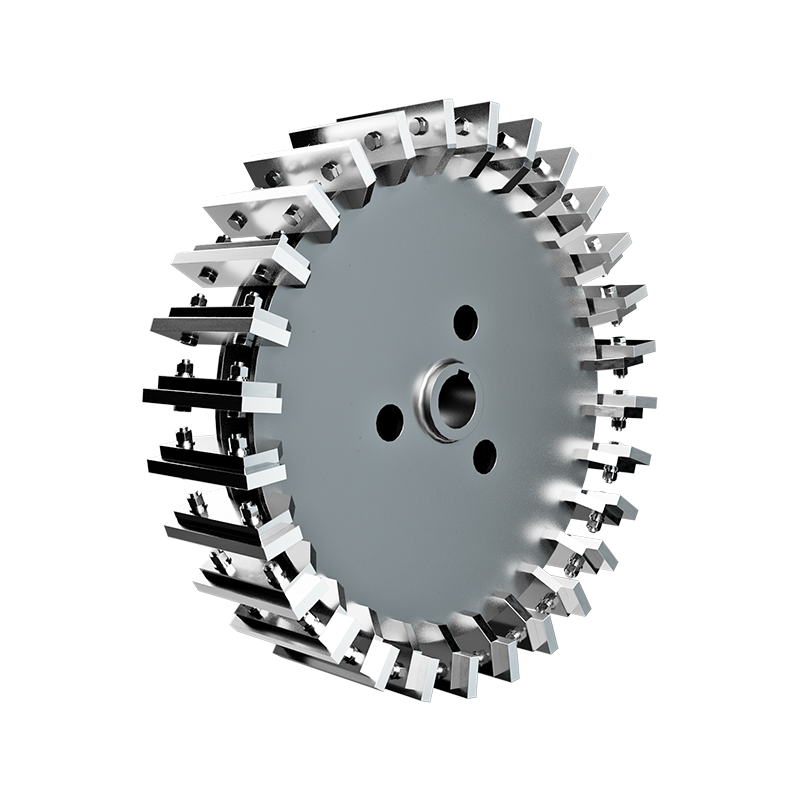
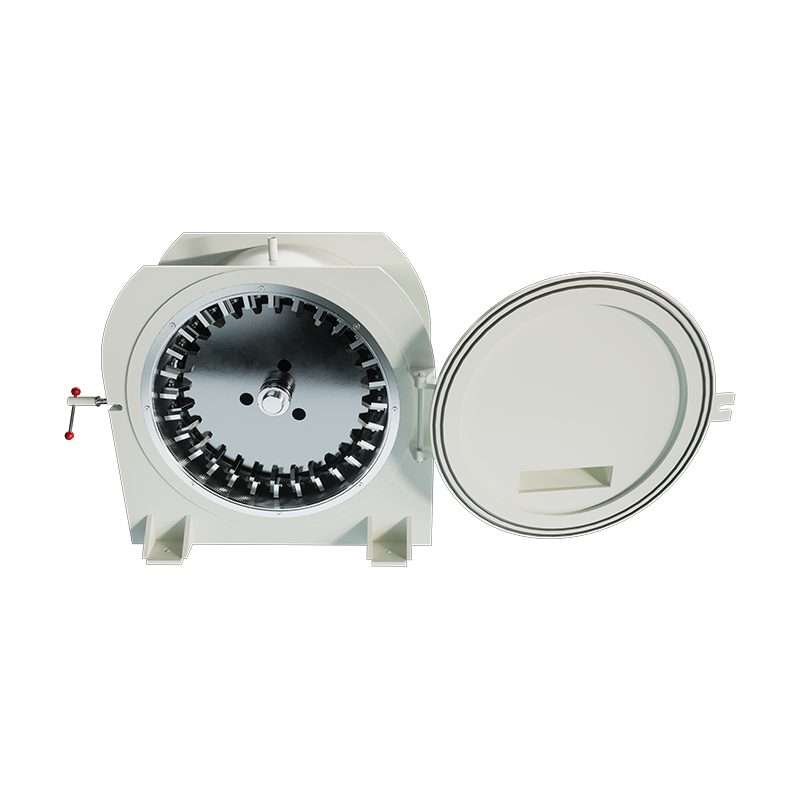
O disco pulverizador é o principal determinante da distribuição final do tamanho das partículas, capacidade de produção e eficiência energética em equipamentos mecânicos de redução de tamanho. Escolher um perfil de disco que corresponda à friabilidade do seu material e ao tamanho de malha alvo é mais crítico do que apenas a potência do motor. Um disco incompatível pode reduzir a produção em até 40% e triplicar as taxas de desgaste, independentemente das especificações da máquina.
Para a maioria das aplicações industriais, desde plásticos até minerais, a configuração ideal do disco atinge Rendimento de 85-95% dentro de ±10% da malha alvo mantendo o consumo específico de energia abaixo de 0,15 kWh/kg. Esse equilíbrio é alcançado por meio do alinhamento preciso da geometria do disco, velocidade de rotação e configurações de folga, em vez de retificação por força bruta.
Perfis de geometria de disco e suas aplicações
Os discos pulverizadores não são intercambiáveis; cada perfil gera mecânicas de fratura distintas, adequadas a classes específicas de materiais. Compreender essas diferenças evita testes dispendiosos de tentativa e erro e garante uma qualidade consistente do produto.
| Tipo de disco | Melhor Classe de Material | Faixa de malha típica | Vantagem Principal |
|---|---|---|---|
| Dentado / Impacto | Minerais quebradiços, cerâmica | Malha 20-80 | Alto rendimento, controle grosseiro |
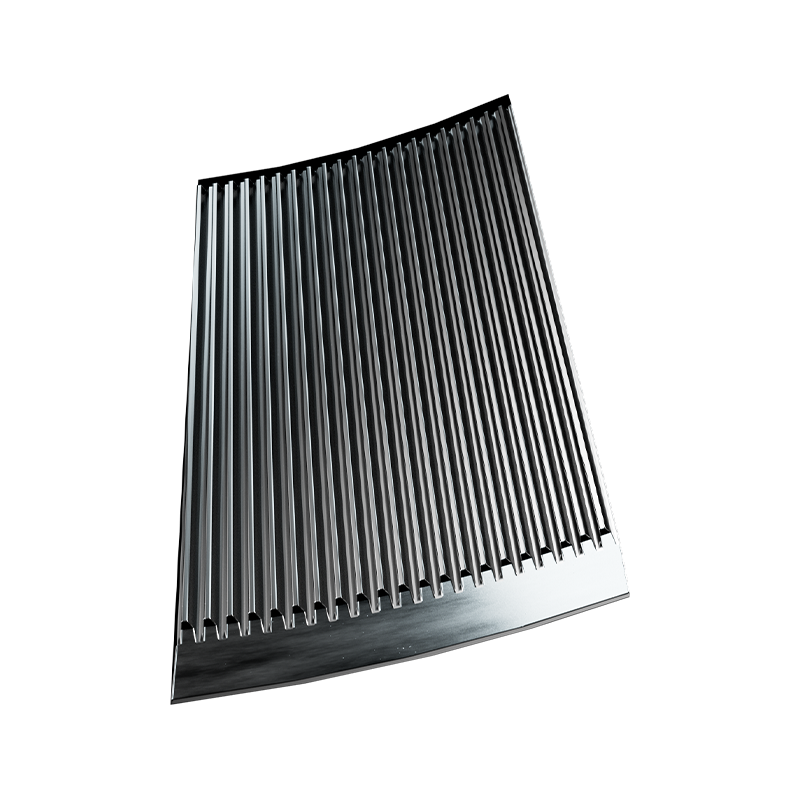
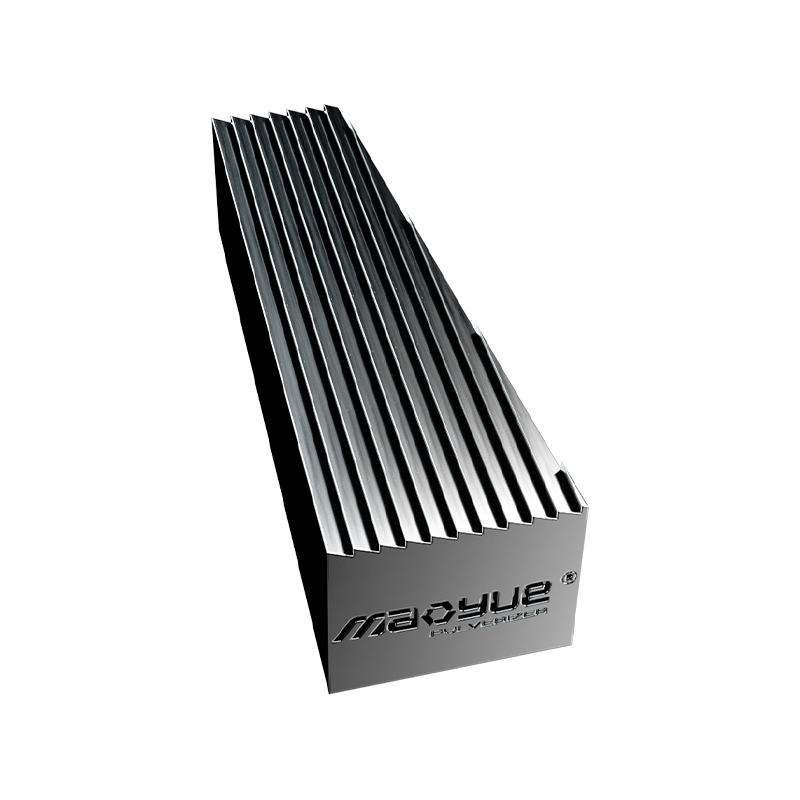
| Serrilhado / Cisalhamento | Plásticos, elastômeros, fibras | Malha 40-200 | Corte limpo, geração mínima de calor |
| Ondulado / Atrito | Alimentos, produtos químicos, pigmentos | Malha 100-400 | Pó fino, PSD estreito |
| Suave / Compressão | Substâncias cerosas ou oleosas | Variável | Evita ação de entupimento e descamação |
Por que os discos serrilhados dominam a reciclagem de plástico
Ormoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at Ângulos de inclinação de 15-30° cortar o material de forma limpa, gerando 60% menos calor do que alternativas dentadas. Esse gerenciamento térmico evita o derretimento e a reaglomeração, que é a principal causa do ofuscamento da tela na pulverização de plástico.
Seleção de materiais para resistência ao desgaste e controle de contaminação
A metalurgia do disco impacta diretamente a vida útil, a pureza do produto e os custos operacionais. O material ideal equilibra dureza e tenacidade com base na abrasividade da matéria-prima e nos requisitos regulatórios.
- Aço ferramenta D2: Escolha padrão para retificação de uso geral; oferece boa resistência ao desgaste a um custo moderado. Vida útil típica de 800-1.200 horas em plásticos não abrasivos antes de exigir o recapeamento.
- Ponta de carboneto de tungstênio: Essencial para minerais ricos em sílica, polímeros cheios de vidro ou pós cerâmicos. Prolonga a vida útil por 5-8x em comparação com o aço D2, mas custa 3-4x mais antecipadamente. Justificado quando a frequência de indisponibilidade excede os intervalos mensais.
- Aço inoxidável (316L/420): Obrigatório para aplicações alimentícias, farmacêuticas e químicas onde a contaminação por ferro é inaceitável. Menor resistência ao desgaste do que o aço para ferramentas, mas atende à conformidade da FDA/USP. Esperar Vida útil 30-50% mais curta versus D2 em condições equivalentes.
- Revestido de Cerâmica: Opção emergente que combina a tenacidade do substrato de aço com a dureza da superfície de alumina/zircônia. Reduz o contato metal-metal e o acúmulo de estática em aplicações de pó fino. Melhor para <100 mícrons alvos onde a adesão eletrostática causa perda de rendimento.
Ajuste de Gap e Otimização Operacional
O inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
Estabelecendo configurações de lacuna de linha de base
Comece com as lacunas recomendadas pelo fabricante como pontos de ajuste iniciais e depois refine empiricamente. Para discos corrugados visando malha 200, comece em 0,010-0,015 polegadas (0,25-0,38 mm) . Reduza em incrementos de 0,002 polegadas enquanto monitora o consumo de amperagem; um >15% de pico de corrente indica excesso de retificação ou contato com o disco. Documente o ponto ideal onde o rendimento atinge o pico sem consumo excessivo de energia.
Compensando o Desgaste Progressivo
À medida que as bordas do disco ficam cegas, a folga de corte efetiva aumenta mesmo que a folga mecânica permaneça constante. Implemente um protocolo de rastreamento de desgaste: meça a distribuição do tamanho das partículas a cada 50 horas de operação e ajuste a folga em 0,001-0,003 polegadas para manter as especificações. Quando o ajuste não restaurar mais o PSD alvo, agende o recapeamento ou substituição. Ignorar esse desvio permite a passagem de partículas superdimensionadas, contaminando os processos posteriores e provocando rejeições dos clientes.
Protocolos de manutenção para maximizar a vida útil do disco
A manutenção proativa estende a longevidade do disco muito além dos ciclos de substituição reativos. A maioria das falhas prematuras resulta de abusos operacionais evitáveis, e não de desgaste normal.
- Inspeção Visual Diária: Verifique se há dentes lascados, segmentos rachados ou objetos estranhos incrustados antes da inicialização. Um único contaminante metálico pode destruir um conjunto inteiro de discos em minutos.
- Monitoramento da temperatura dos rolamentos: Rolamentos desgastados causam desvio axial que cria padrões irregulares de desgaste do disco. Substitua os rolamentos quando a temperatura exceder 70°C acima da temperatura ambiente ou a vibração ultrapassa 4,5 mm/s RMS.
- Verificação do sistema de resfriamento: Certifique-se de que os circuitos de refrigeração a ar ou água estejam desobstruídos. O superaquecimento suaviza as bordas do disco e acelera exponencialmente o desgaste; um Aumento de 20°C acima da temperatura projetada pode reduzir pela metade a vida útil restante.
- Consistência da taxa de alimentação: A alimentação faminta causa contato disco com disco; a superalimentação induz condições de estol. Mantenha uma carga constante em 80-90% da amperagem nominal para características de desgaste ideais.
- Recapeamento programado: Não espere pelo fracasso total. Moagem leve em 60-70% de profundidade de desgaste restaura a geometria com 20% do custo de reposição e evita danos catastróficos aos componentes correspondentes.