

 中文简体
Função e papel crítico dos discos pulverizadores
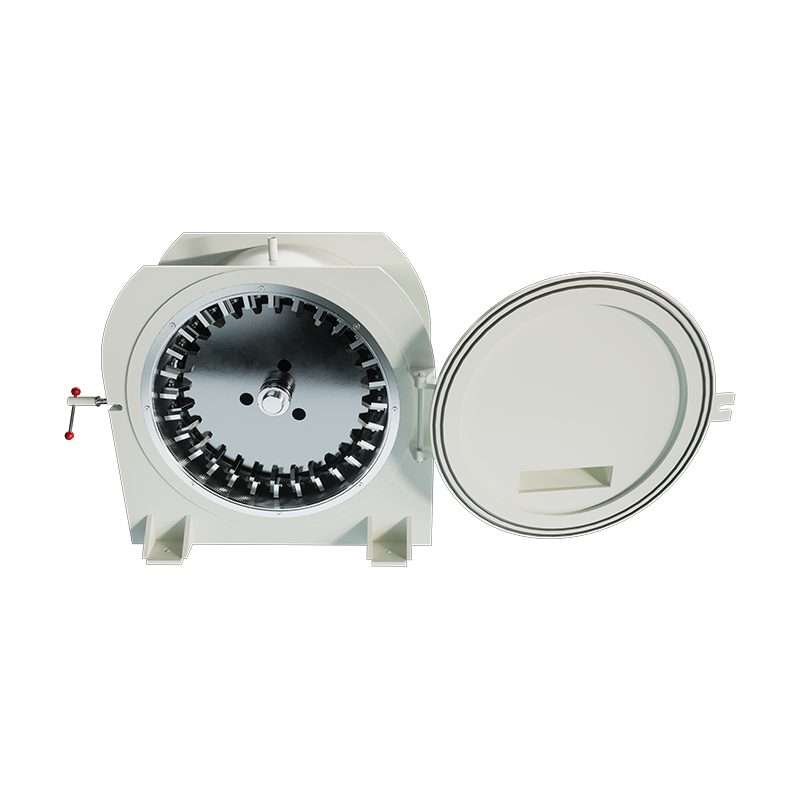
A disco pulverizador é um componente rotativo de alto desgaste em moinhos que aplica forças de compressão e cisalhamento para reduzir sólidos a granel, como carvão, calcário ou minerais, em pó fino para processamento industrial. Esses discos servem como interface primária entre a entrada de energia mecânica e a redução do tamanho do material, determinando diretamente a eficiência do rendimento, a distribuição do tamanho das partículas e os custos operacionais. As taxas de desgaste do disco normalmente variam de 0,5 mm a 3 mm por 1.000 horas de operação dependendo da abrasividade do material e da metalurgia do disco, tornando-os os consumíveis mais frequentemente substituídos em moinhos de rolos verticais e pulverizadores de disco. Selecionar a geometria correta do disco, a composição da liga e o padrão de revestimento duro é essencial para manter a finura desejada (por exemplo, 70-90% passando pela malha 200 para carvão), minimizando ao mesmo tempo o tempo de inatividade não planejado e o consumo específico de energia.
Configurações de disco e designs específicos de aplicação
Os discos pulverizadores não são componentes universais; seu projeto deve corresponder às características da matéria-prima, ao tipo de moinho e às metas de produção. Três configurações principais dominam as aplicações industriais:
- Discos de moagem planos: Utilizado em moinhos do tipo Raymond para materiais macios a semiduros (carvão, gesso); apresentam segmentos de revestimento substituíveis aparafusados a uma placa de base de aço fundido para manutenção econômica.
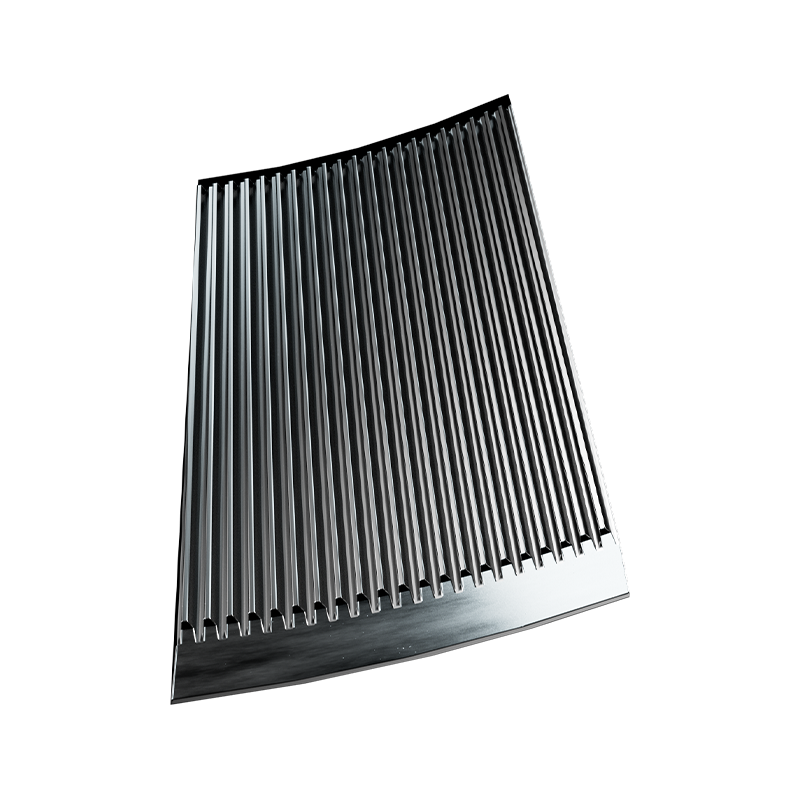
- Discos em formato de pneu: Empregado em moinhos verticais de rolos Loesche e Pfeiffer para farinha crua e escória de cimento; o perfil curvo corresponde ao contorno do rolo para criar uma distribuição ideal de pressão na zona de contato em diâmetros de 1.200 a 2.000 mm.
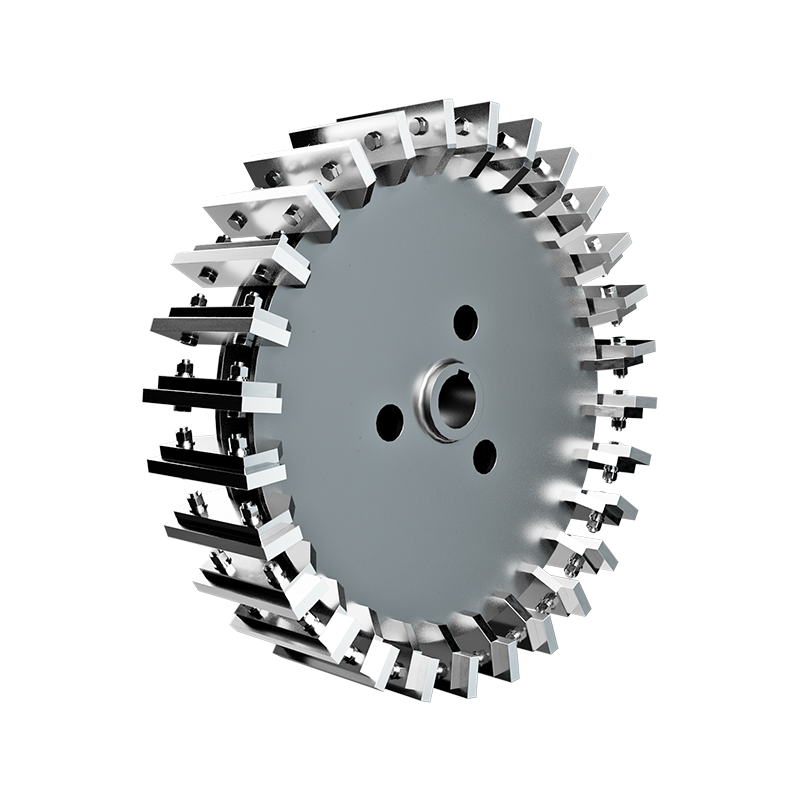
- Discos serrilhados/dentados: Encontrado em pulverizadores de disco de impacto para plásticos, produtos químicos e processamento de alimentos; dentes entrelaçados geram fragmentação dominante por cisalhamento a 3.000–6.000 RPM para materiais sensíveis ao calor.
Impacto da geometria nas métricas de desempenho
A topografia da superfície do disco influencia diretamente a eficiência da retificação. Padrões ranhurados ou estriados aumentam o tempo de retenção do material e a taxa de recirculação, melhorando o controle da finura, mas aumentando o consumo de energia em 8–15%. Perfis suaves reduzem o consumo específico de energia em 5–10%, mas podem produzir distribuições de produtos mais grosseiras. A modelagem moderna de dinâmica de fluidos computacional (CFD) permite geometrias de ranhuras personalizadas otimizadas para matérias-primas específicas, produzindo melhorias de rendimento de 10–20% sobre projetos genéricos sem aumentar a carga do motor.
Seleção de materiais e estratégias de proteção contra desgaste
A longevidade do disco depende inteiramente das escolhas metalúrgicas adequadas às condições abrasivas. Os materiais de base proporcionam integridade estrutural, enquanto os tratamentos de superfície resistem à erosão e à fadiga por impacto.
| Sistema de Materiais | Dureza (HRC/HV) | Melhor Aplicação | Fator de custo relativo |
|---|---|---|---|
| Ferro Fundido Ni-Duro | 45–55 HRC | Carvão, minerais com baixo teor de sílica | 1,0x (linha de base) |
| Ferro branco com alto teor de cromo | 58–65 HRC | Clínquer de cimento, minério de ferro | 2,5–3,0x |
| Sobreposição de carboneto de tungstênio | 1.200–1.600 AT | Areia com alto teor de sílica, bauxita | 4,0–6,0x |
| Composto Cerâmico-Metal | 1.800–2.200 AT | Impacto de abrasão extremo | 8,0–12,0x |
Economia de revestimento duro versus liga sólida
Para discos de grande diâmetro (>1.500 mm), o revestimento duro de superfícies desgastadas com depósitos de solda de carboneto de tungstênio costuma ser mais econômico do que a substituição completa. Uma sobreposição executada corretamente restaura as dimensões originais em 30–50% do custo do novo disco ao mesmo tempo que prolonga a vida útil em 8.000–15.000 horas adicionais. Contudo, esta abordagem requer uma gestão térmica precisa durante a soldadura para evitar fissuras no metal base; o tratamento térmico de alívio de tensões pós-soldagem é obrigatório para discos com espessura superior a 60 mm.
Critérios de decisão de monitoramento e substituição de desgaste
O gerenciamento proativo de discos evita falhas catastróficas e mantém a qualidade consistente do produto. Os principais indicadores que desencadeiam a inspeção ou substituição incluem:
- Aumento da amplitude de vibração: O aumento da vibração da linha de base >25% sugere desgaste irregular ou afrouxamento do segmento; desligamento imediato necessário se a aceleração exceder 7,1 mm/s RMS de acordo com a ISO 10816-3.
- Desvio de consumo de energia: O consumo específico de energia aumentando >10% acima da linha de base indica redução na eficiência de retificação devido ao desgaste da geometria do perfil.
- Deriva da finura do produto: A fração grossa (malha 200) excedendo os limites de especificação, apesar dos ajustes do classificador, sinaliza profundidade insuficiente da zona de compressão.
- Limites de inspeção visual: A profundidade máxima de desgaste permitida varia de acordo com o projeto; os limites típicos são 40–60 mm para discos planos e 25–35 mm para perfis de pneus antes que o recondicionamento se torne antieconômico.
Implemente o mapeamento ultrassônico de espessura durante interrupções programadas para monitorar quantitativamente a progressão do desgaste. A documentação das taxas de desgaste em relação à tonelagem processada permite o agendamento preditivo de substituição, reduzindo o tempo de inatividade de emergência em uma média de 60–80 horas anuais por usina, de acordo com estudos de referência do setor.