

 中文简体
Mesmo quando um pulverizador parece estar operando normalmente, o pó do masterbatch colorido ainda pode apresentar tamanhos de partículas inconsistentes. Algumas partículas podem ser muito grossas, outras muito finas, ou a distribuição do tamanho das partículas pode mudar durante a produção contínua.
Essas variações podem afetar o manuseio do pó, o processamento posterior e a estabilidade da produção. As causas comuns incluem variações de matéria-prima, desgaste do disco de retificação, configurações de folga do disco, mudanças de temperatura, alimentação instável e problemas de peneiramento. Para escolher uma medida de melhoria eficaz, o primeiro passo é identificar onde ocorre a variação do tamanho das partículas.
Seis causas principais de tamanho de partícula de pó de Masterbatch de cor inconsistente
Variações nas propriedades da matéria-prima
O transportador de polímero, pigmentos, cargas e aditivos no masterbatch de cores podem afetar a dureza, a tenacidade, as propriedades térmicas e o comportamento de retificação do material. Portanto, mesmo quando os parâmetros operacionais do pulverizador permanecem inalterados, diferenças na formulação, lote de material ou tamanho de alimentação podem causar variações na distribuição do tamanho das partículas de pó.
Como verificar e verificar
-
Compare informações de matéria-prima, registros de formulação e tamanhos de ração em diferentes lotes.
-
Onde as condições do equipamento permitirem, teste materiais de diferentes lotes, mantendo outras condições operacionais tão consistentes quanto possível.
-
Use os mesmos métodos de amostragem e teste de tamanho de partícula para comparar os resultados de cada lote.
Se as alterações no tamanho das partículas coincidirem com as alterações nos lotes de matéria-prima e as diferenças permanecerem em condições comparáveis de equipamento, as propriedades da matéria-prima poderão ser um fator contribuinte. Se as matérias-primas e os parâmetros operacionais mudarem simultaneamente, serão necessários mais testes para distinguir os seus efeitos individuais.
O desgaste do disco de esmeril altera o desempenho do esmeril
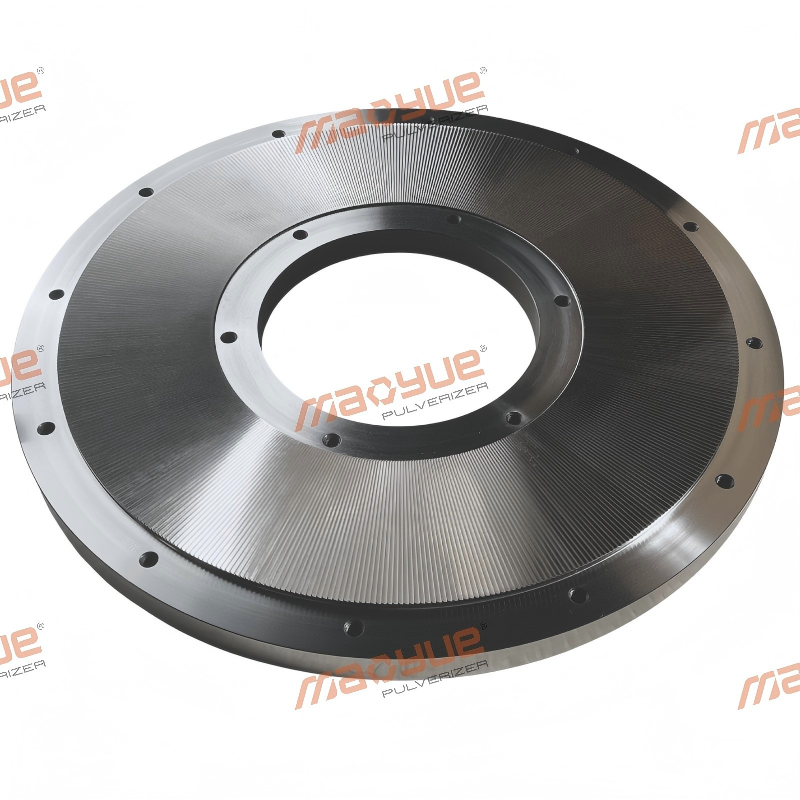
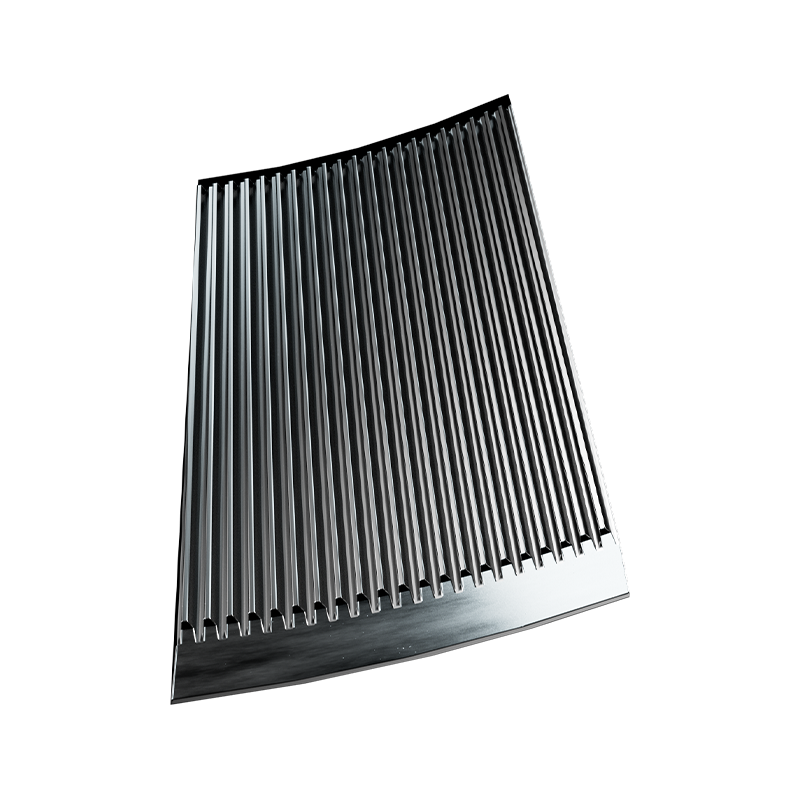
A geometria da superfície de trabalho do disco de desbaste afeta o processo de desbaste. À medida que o disco é usado ao longo do tempo, ele pode desenvolver desgaste, danos irregulares ou depósitos de material, o que pode alterar o desempenho do desbaste.
Sob condições semelhantes, estas alterações podem aumentar a proporção de partículas grossas ou afetar a distribuição do tamanho das partículas. No entanto, resultados anormais de tamanho de partícula por si só não provam que o disco de moagem está desgastado e não deve ser usado como única base para substituí-lo.
Como verificar e verificar
-
Inspecione a superfície de trabalho do disco abrasivo quanto a desgaste irregular, danos ou depósitos de material.
-
Revise os registros de serviço de componentes, registros de manutenção e amostras de pó coletadas em diferentes estágios de operação.
-
Mantenha a matéria-prima, a taxa de alimentação e a folga do disco de moagem tão consistentes quanto possível ao comparar os resultados dos testes de tamanho de partícula.
Se forem encontradas anormalidades visíveis na superfície de trabalho e as alterações no tamanho das partículas persistirem sob condições operacionais comparáveis, a condição do disco de esmeril pode ser um fator contribuinte importante. A comparação dos resultados antes e depois da manutenção ou substituição de componentes pode ajudar a verificar esta avaliação, ao mesmo tempo que leva em conta quaisquer outras alterações nas condições de funcionamento.
Uma lacuna inadequada no disco de moagem afeta o tamanho da partícula

A folga do disco de moagem afeta a intensidade da moagem e as características do pó resultante. Se a lacuna não corresponder às propriedades do material e ao tamanho de partícula alvo, o pó acabado pode conter muitas partículas grossas ou uma proporção inadequada de finos.
Uma lacuna muito grande pode resultar em redução insuficiente do tamanho. Sob certas condições de equipamentos e materiais, uma folga muito estreita pode aumentar o atrito, a geração de calor ou a carga mecânica. O ajuste da folga deve, portanto, equilibrar os requisitos de tamanho de partícula, rendimento e estabilidade operacional contínua, em vez de simplesmente buscar a menor folga possível.
Como verificar e verificar
-
Verifique se a configuração atual do intervalo corresponde às especificações do pó alvo.
-
Verifique se o mecanismo de ajuste consegue manter a folga definida de forma consistente.
-
Dentro da faixa de operação permitida do equipamento, ajuste uma variável principal por vez e compare a distribuição granulométrica antes e depois do ajuste.
-
Registre o rendimento e a temperatura ao mesmo tempo para determinar se as melhorias no tamanho das partículas são acompanhadas por mudanças significativas em outros indicadores operacionais.
Se a configuração ajustada aproximar a distribuição do tamanho das partículas da faixa alvo e produzir resultados semelhantes em testes repetidos sob condições comparáveis, ela poderá ser mais adequada à aplicação. Se houver pouca melhoria, reavaliar outros factores contribuintes em vez de continuar a reduzir a lacuna sem provas suficientes.
Temperatura excessiva causa amolecimento ou aglomeração do material
A moagem mecânica gera calor. Dependendo do transportador polimérico e da formulação, temperaturas crescentes pode amolecer o material, aumentar sua tendência de aderir à superfície de trabalho do disco abrasivo ou fazer com que partículas finas se colem e formem aglomerados.
Como resultado, partículas anormalmente grandes no pó acabado não são necessariamente causadas por moagem insuficiente. Eles também podem ser formados quando partículas menores se unem. A distinção entre estas duas condições ajuda a evitar ajustes inadequados nos parâmetros de retificação.
Como verificar e verificar
-
Registre as mudanças de temperatura durante a inicialização e operação contínua.
-
Inspecione a câmara de moagem e as superfícies de trabalho quanto a depósitos de material ou aderência.
-
Compare as amostras de pó coletadas durante a inicialização com aquelas coletadas após a máquina ter funcionado por um período de tempo.
-
Use um método de teste apropriado para avaliar se as partículas grossas anormais podem ter se formado por aglomeração.
Se o aumento das temperaturas coincidir com o aumento da adesão ou aglomeração, o amolecimento térmico pode ser um fator contribuinte. Se nenhuma adesão óbvia for observada, mas a proporção de partículas grossas permanecer alta, serão necessárias verificações adicionais das condições de moagem, da condição dos componentes e do desempenho da peneira.
Alimentação instável causa flutuações nas condições de moagem

A alimentação estável ajuda a manter uma carga operacional relativamente consistente dentro da câmara de moagem. Se o material entrar no pulverizador de forma intermitente, a carga do equipamento poderá flutuar, alterando as condições sob as quais a moagem ocorre.
Quando as alterações no tamanho das partículas coincidem com flutuações na carga do equipamento ou na taxa de alimentação, o sistema de alimentação deve ser inspecionado em vez de assumir imediatamente que o disco de moagem está desgastado ou danificado.
Como verificar e verificar
-
Observe se o material entra no pulverizador de forma contínua e consistente.
-
Verifique o sistema de alimentação quanto a pontes, acúmulo de material ou descarga restrita.
-
Compare a taxa de alimentação, a carga do equipamento e os registros de rendimento para determinar se as alterações no tamanho das partículas ocorrem ao mesmo tempo que as flutuações na alimentação.
-
Depois de melhorar a estabilidade alimentar, colete novas amostras usando o mesmo método de amostragem e compare os resultados.
Se as flutuações na alimentação tiverem uma relação temporal clara com as alterações no tamanho das partículas, e o pó se tornar mais consistente após a estabilização da alimentação, as condições de alimentação podem ser um fator contribuinte. Se o problema persistir após a estabilização da alimentação, investigue outras etapas do processo.
A triagem e a classificação não correspondem adequadamente

A moagem reduz o tamanho do material, enquanto a peneira separa as partículas de acordo com as condições de separação relevantes. Mesmo que o pó que sai do pulverizador atenda às expectativas, uma configuração de peneiramento inadequada, malha de peneira danificada, vedação deficiente ou desvio de material ainda podem afetar o produto final.
Como verificar e verificar
Onde o layout do equipamento permitir, colete amostras separadas da saída do pulverizador e do produto acabado após a triagem. Compare-os usando o mesmo método de teste.
-
Se a amostra de saída do pulverizador já contiver muitas partículas fora das especificações, investigue mais detalhadamente as matérias-primas e as condições de moagem.
-
Se a amostra de saída atender aos requisitos, mas o produto acabado não, priorize as verificações de integridade da tela, especificações da tela, vedação e desvio de material.
-
Se as anormalidades no tamanho das partículas puderem estar relacionadas a resíduos de material ou contaminação, inspecione também os processos de transporte, coleta e limpeza a jusante.
A comparação de amostras de diferentes estágios do processo ajuda a identificar onde aparece a anormalidade no tamanho das partículas e a determinar quais áreas devem ser investigadas primeiro.
Se os resultados dos testes diferirem significativamente antes e depois da triagem, será necessária uma avaliação mais aprofundada das especificações da tela, da eficiência da triagem e da condição do material. A abertura nominal da tela por si só não pode garantir que o pó acabado atenda à faixa alvo de tamanho de partícula.
Como identificar a causa real do tamanho de partícula de pó do Masterbatch de cores inconsistentes
A única etapa na solução de problemas é determinar se as diferenças no tamanho das partículas ocorrem entre lotes de matéria-prima ou se se desenvolvem durante a produção contínua do mesmo lote. Também é importante identificar o estágio inicial do processo em que a anormalidade aparece.
Para diferenças entre lotes, priorize comparações de informações de matéria-prima, registros de formulação e tamanho da ração. Para variações que se desenvolvem ao longo do tempo dentro do mesmo lote, avalie em conjunto a condição do disco de moagem, a temperatura do material, a taxa de alimentação e os registros operacionais do equipamento.
Se o problema tiver origem durante a triagem ou no manuseio posterior, compare as amostras da saída do pulverizador com as do produto acabado sempre que possível. Isso ajuda a evitar atribuir qualquer anormalidade no tamanho das partículas ao processo de moagem.
Uma vez identificados os potenciais factores contribuintes, controle as principais variáveis sempre que possível e realize comparações utilizando amostragem consistente e métodos de teste. Avalie os resultados em relação às especificações de tamanho de partícula alvo, selecionando um método apropriado, como análise de peneira ou difração a laser, de acordo com a aplicação real. Os resultados de diferentes métodos de teste não devem ser comparados diretamente sem uma base válida de comparação.
Depois de fazer um ajuste, compare a distribuição do tamanho das partículas, a proporção de partículas fora das especificações e os dados operacionais relevantes. Os resultados que podem ser reproduzidos em condições comparáveis fornecem evidências mais fortes para identificar a causa e avaliar o ajustamento. Um único teste pode oferecer pistas úteis, mas pode não ser suficiente para confirmar a causa raiz.
Tabela de diagnóstico rápido para problemas de tamanho de partículas
Esta tabela de diagnóstico ajuda a priorizar as inspeções. Não deve ser usado por si só para fazer uma determinação final da causa raiz.
Por que uma distribuição estável do tamanho das partículas é importante?
Para o pó masterbatch colorido, o objetivo não é simplesmente produzir partículas mais finas. O pó deve atender aos requisitos de tamanho de partícula da formulação específica, aplicação e método de processamento posterior.
Uma distribuição estável do tamanho das partículas ajuda a manter o manuseio e a alimentação consistentes do pó, reduz as variações entre os lotes de produção e garante que o pó acabado permaneça mais próximo das especificações de aplicação exigidas.
O tamanho das partículas, entretanto, não é o único fator que determina a dispersão do pigmento ou a qualidade do produto final. As propriedades do transportador de polímero, as características do pigmento, a formulação e as condições de processamento posteriores também podem ter um impacto.
Portanto, o desempenho da moagem deve ser avaliado com base no fato de o pó atender consistentemente às especificações alvo e aos requisitos reais da aplicação, em vez de depender apenas do tamanho médio das partículas ou da aparência visual.

Como Mao Yue ajuda a melhorar a consistência da moagem do Color Masterbatch
O tamanho de partícula de pó do masterbatch de cor inconsistente não significa necessariamente que todo o pulverizador deva ser substituído. Uma abordagem mais prática é identificar primeiro onde a anormalidade ocorre e, em seguida, usar os resultados dos testes para determinar se a preparação da matéria-prima, as condições de moagem, os componentes principais ou a triagem posterior devem ser abordados.
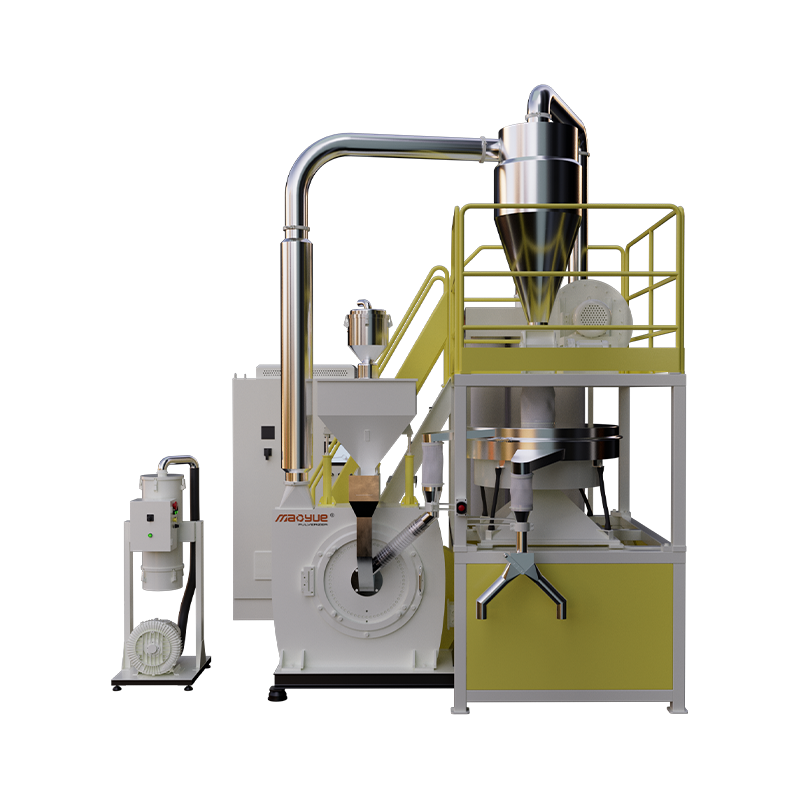
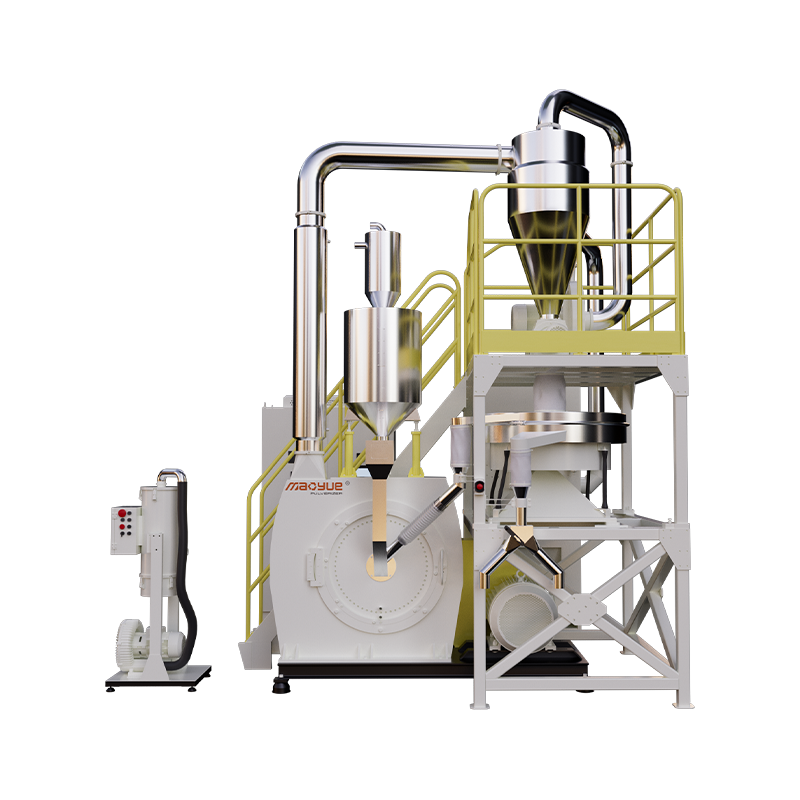
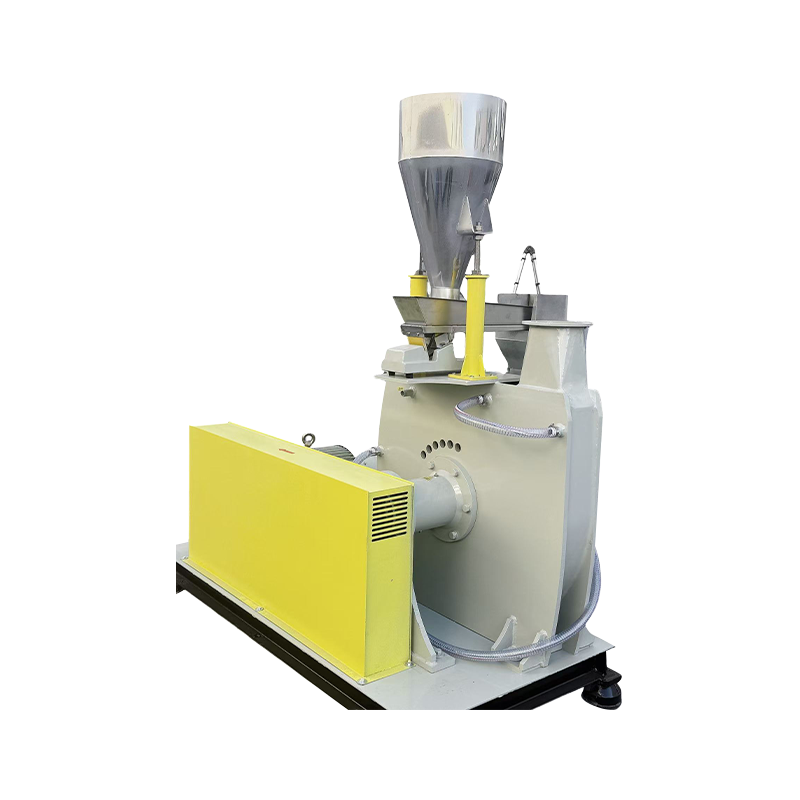
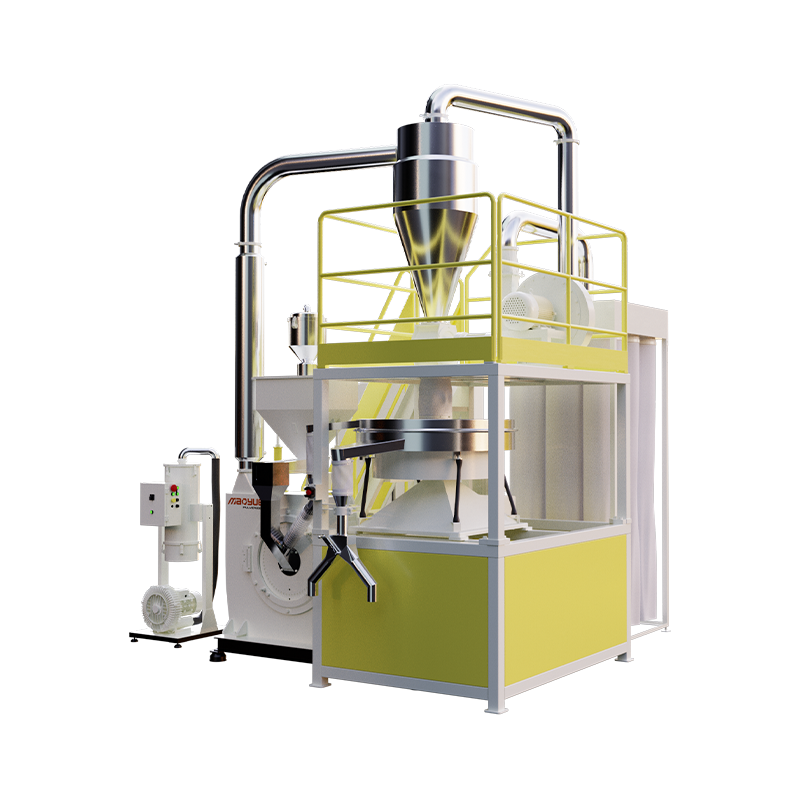
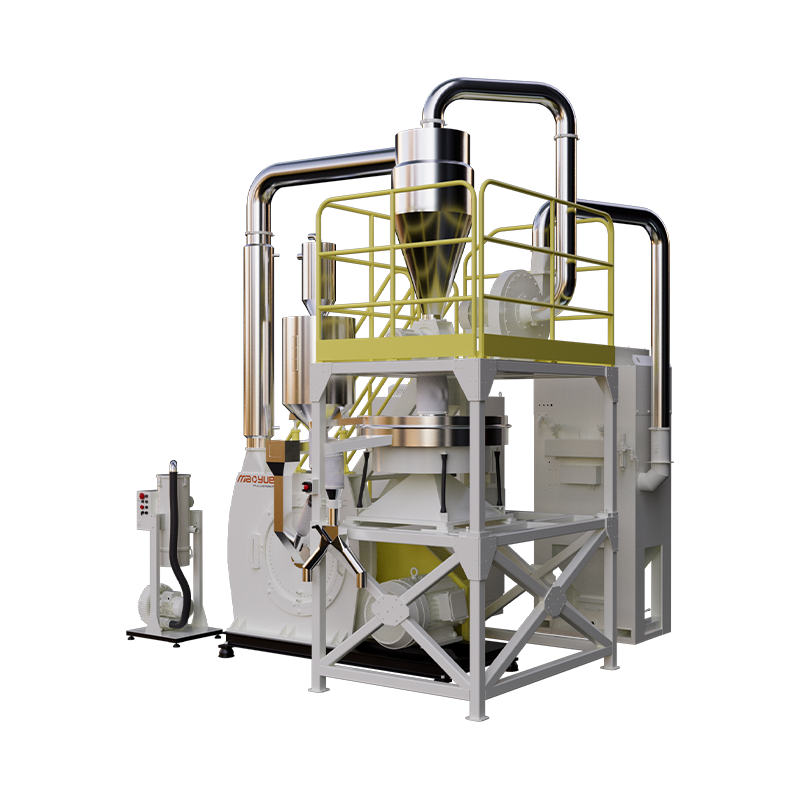
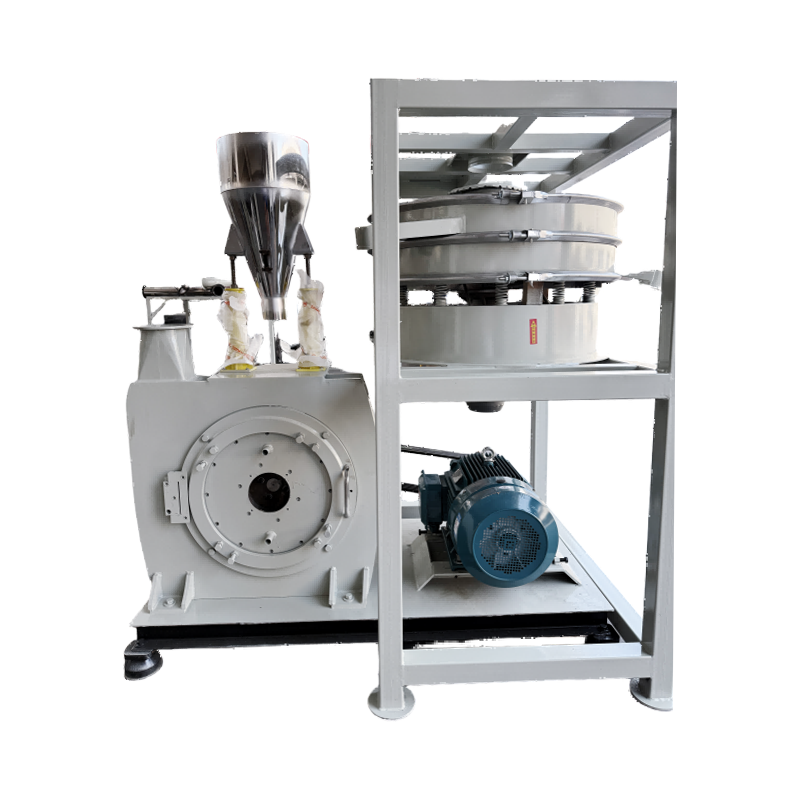
Mao Yue é especializada em pesquisa e desenvolvimento e fabricação de pulverizadores de plástico tipo disco. Ao combinar testes de materiais reais, fabricação interna de discos e lâminas de desbaste e correspondência de condições operacionais, a Mao Yue pode ajudar os clientes a avaliar o desempenho de retificação e as configurações do equipamento com base em seus requisitos específicos.
Teste os materiais reais antes de selecionar o equipamento

Diferentes formulações de masterbatch de cores podem se comportar de maneira diferente durante a moagem. O nome do material ou o tamanho da malha alvo por si só não são suficientes para determinar o desempenho de um pulverizador sob condições reais de produção.
Onde as condições de teste permitirem, a Mao Yue pode testar materiais fornecidos pelos clientes e registrar resultados relevantes, incluindo finura do pó, rendimento, mudanças de temperatura e condições operacionais, de acordo com o escopo do teste.
A comparação desses resultados com as especificações alvo do cliente ajuda a avaliar se a configuração atual do equipamento é adequada à aplicação e se é necessária uma avaliação mais aprofundada dos parâmetros de moagem ou das condições de resfriamento.
Para problemas que envolvem múltiplos fatores contribuintes, testes adicionais podem ser necessários. Um único teste não deve ser tratado como prova conclusiva da causa raiz.
Fabricação interna de discos e lâminas de desbaste

A condição dos discos e lâminas de desbaste afeta a geometria de trabalho e o desempenho de desbaste. A Mao Yue fabrica seus próprios discos e lâminas de desbaste, ajudando a manter o controle sobre os processos de fabricação e inspeção desses componentes principais.
Quando o tamanho das partículas muda ao longo do tempo, as inspeções da superfície de trabalho, os registros de serviço dos componentes e os resultados dos testes de pó podem ser avaliados em conjunto para determinar se a condição do componente pode estar afetando o desempenho da retificação.
Se as evidências disponíveis não justificarem a substituição de componentes, outros fatores operacionais deverão ser investigados primeiro. A comparação dos resultados antes e depois da manutenção ou substituição pode fornecer uma base mais confiável para o gerenciamento futuro de componentes e ajudar a evitar a substituição dos discos abrasivos apenas devido a um único resultado anormal no tamanho das partículas.
Combine as condições de moagem com o pó alvo

A consistência do tamanho das partículas depende não apenas da condição do disco de moagem, mas também da folga do disco, das condições de alimentação, da configuração de resfriamento e da peneiração.
Mao Yue pode avaliar configurações relevantes de equipamentos e condições operacionais com base nas propriedades do material do cliente, tamanho de partícula alvo e requisitos de rendimento. Onde as condições permitirem, comparar a distribuição do tamanho das partículas, o rendimento e a temperatura antes e depois dos ajustes ajuda a determinar se as alterações alcançaram os resultados pretendidos.
Se a anormalidade realmente tiver origem no sistema de peneiramento ou processamento posterior, o sistema relevante deverá ser inspecionado em vez de continuar a ajustar os parâmetros do disco de moagem.
Essa abordagem, baseada em testes reais de materiais e dados operacionais, ajuda os clientes a selecionar configurações de equipamentos adequadas e medidas de solução de problemas, ao mesmo tempo que reduz ajustes desnecessários de parâmetros e substituição de componentes.
Obtenha uma solução de pulverização Color Masterbatch para o seu material
Se o seu pulverizador de masterbatch colorido produzir partículas grossas excessivas, uma proporção anormal de finos, aglomeração de pó ou variações de tamanho de partícula entre lotes, você poderá fornecer à Mao Yue as seguintes informações para uma avaliação inicial dos requisitos de sua aplicação:
-
Tipo de material: Carreador de polímero e detalhes de formulação conhecidos.
-
Tamanho da alimentação: Partícula original ou tamanho do material.
-
Tamanho de partícula alvo: tamanho de malha necessário ou faixa de tamanho de partícula.
-
Produção alvo: Capacidade de processamento esperada em kg/h.
-
Problema atual: O problema observado e quando ou onde ocorre no processo de produção.
Se disponível, você também pode fornecer resultados de testes de tamanho de partículas, registros de temperatura ou amostras coletadas em diferentes estágios de operação. Essas informações podem ajudar a identificar as possíveis causas e determinar se são necessários testes reais do material.
Entre em contato com Mao Yue para discutir uma solução de pulverização de plástico adaptada ao seu material de masterbatch de cores, tamanho de partícula alvo e requisitos de produção.