

 中文简体
O pó de rotomoldagem de PE ainda pode conter muitas partículas grossas, mesmo quando o tamanho médio de partícula desejado é alcançado. O tamanho médio das partículas reflete a condição geral do pó, enquanto a fração grossa representa a proporção de partículas superdimensionadas que estão fora da faixa alvo de tamanho de partícula.
Portanto, a verdadeira questão não é simplesmente se o pó de PE é suficientemente fino, mas:
De onde vêm essas partículas superdimensionadas e como a fração grosseira pode ser controlada?
O que são partículas grossas no pó de rotomoldagem PE?
No pó de rotomoldagem de PE, partículas grossas geralmente se referem a partículas superdimensionadas que estão fora da faixa alvo de tamanho de partícula.
Por exemplo, se uma aplicação específica de rotomoldagem de PE tiver uma faixa alvo de malha 20–40, partículas significativamente maiores que essa faixa podem ser consideradas parte da fração grossa.
A fração grossa não é igual ao tamanho médio das partículas. Um lote de pó pode ter um tamanho de partícula médio que atenda ao alvo, embora ainda contenha uma proporção relativamente alta de partículas superdimensionadas.
Portanto, o controle de produção precisa considerar:
Fração Grosseira Controlada por Tamanho de Partícula Alvo
Como você pode determinar se há muitas partículas grossas no pó de PE?
A inspeção visual pode identificar algumas partículas grosseiras óbvias, mas não pode determinar com precisão a proporção de partículas grosseiras.
Uma abordagem mais confiável é usar o mesmo método de amostragem, triagem ou análise de tamanho de partícula em diferentes lotes de produção.
Na produção real, os seguintes dados podem ser monitorados:
-
Distribuição de tamanho de partícula
-
Fração grossa
-
Taxa de transferência
-
Temperatura do pó
-
Lacuna de moagem
-
Tempo de operação e condição dos componentes de moagem
O objetivo do teste não é apenas determinar a fração grosseira, mas, mais importante ainda, identificar a origem do problema:
Essas partículas superdimensionadas são geradas durante o processo de pulverização ou permanecem no pó final devido à eficiência de peneiramento insuficiente?
Esta distinção determina qual etapa do processo deve ser ajustada.
Partículas superdimensionadas são geradas durante a pulverização ou deixadas para trás pela triagem?
Esta é uma das etapas importantes no diagnóstico de partículas grossas excessivas.
Nem todos os problemas de partículas grossas têm origem na câmara de pulverização.
Em alguns casos, o pulverizador já produziu uma distribuição de tamanho de partícula que atende aos requisitos alvo, mas o sistema de peneiramento não consegue remover efetivamente as partículas superdimensionadas, permitindo-lhes entrar no pó final.
Portanto, essas duas situações precisam ser diferenciadas.
Se partículas superdimensionadas forem geradas durante a pulverização:
Concentre-se na verificação:
-
Lacuna de moagem
-
Condição do disco e da lâmina
-
Estabilidade alimentar
-
Condições operacionais de pulverização
Neste caso, o processo de pulverização deverá ser o foco principal do ajuste.
Se partículas superdimensionadas permanecerem após a pulverização:
Concentre-se na verificação:
-
Tamanho de abertura da tela
-
Eficiência de triagem
-
Condição da tela
-
Possível bloqueio
-
Fluxo de pó através do sistema de peneiramento
Neste caso, se o problema real vier do sistema de peneiramento, ajustar repetidamente a folga de retificação pode não resolver a causa raiz.

De onde vêm as partículas grossas do pó de rotomoldagem PE?
Uma vez identificada a fonte das partículas grossas, as condições de processo correspondentes podem ser verificadas e ajustadas.
Uma lacuna de moagem excessiva pode aumentar as partículas grossas?

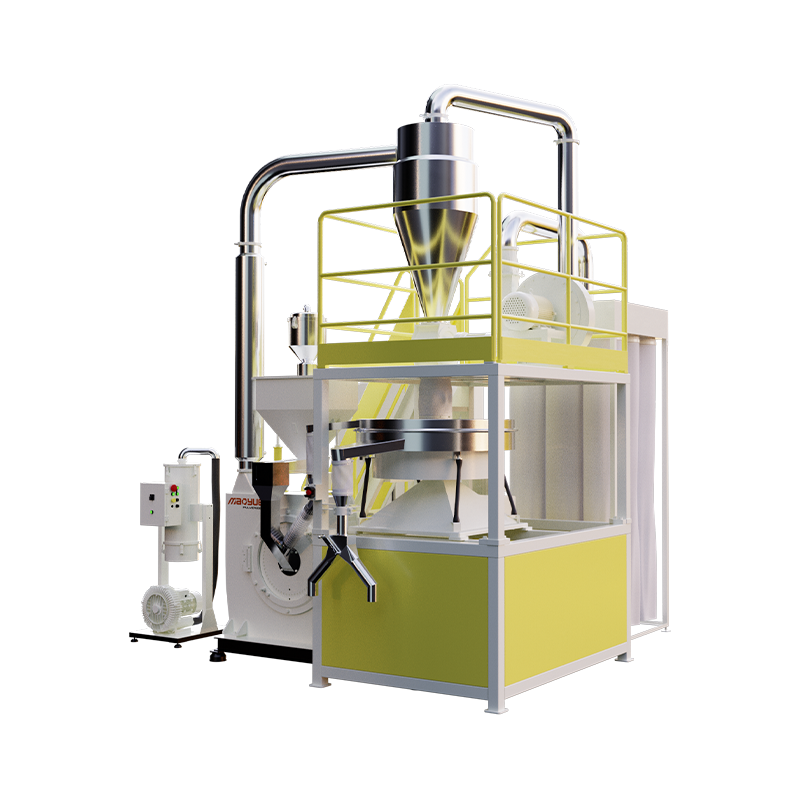
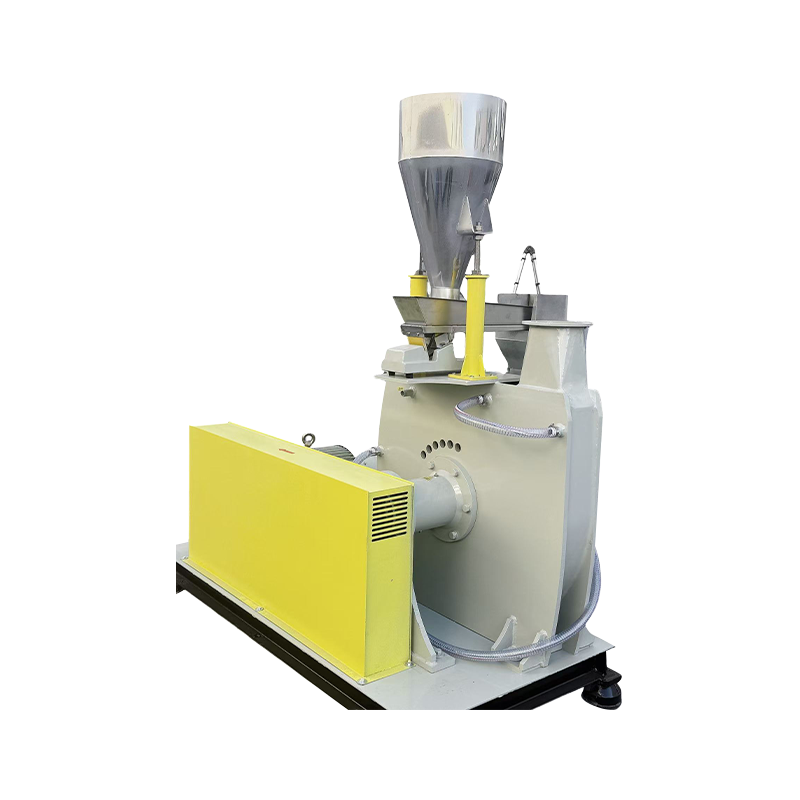
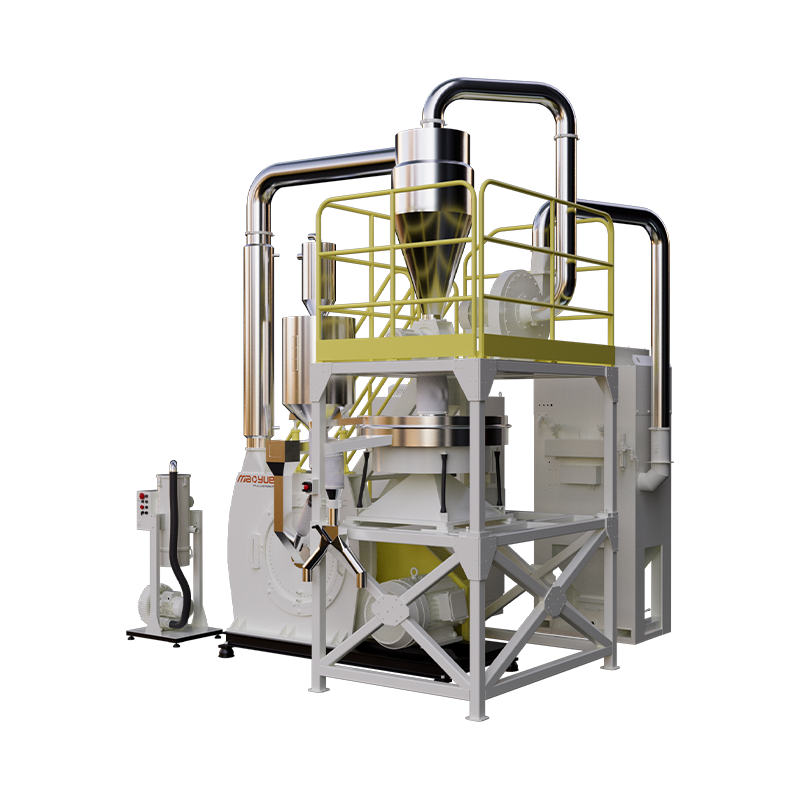
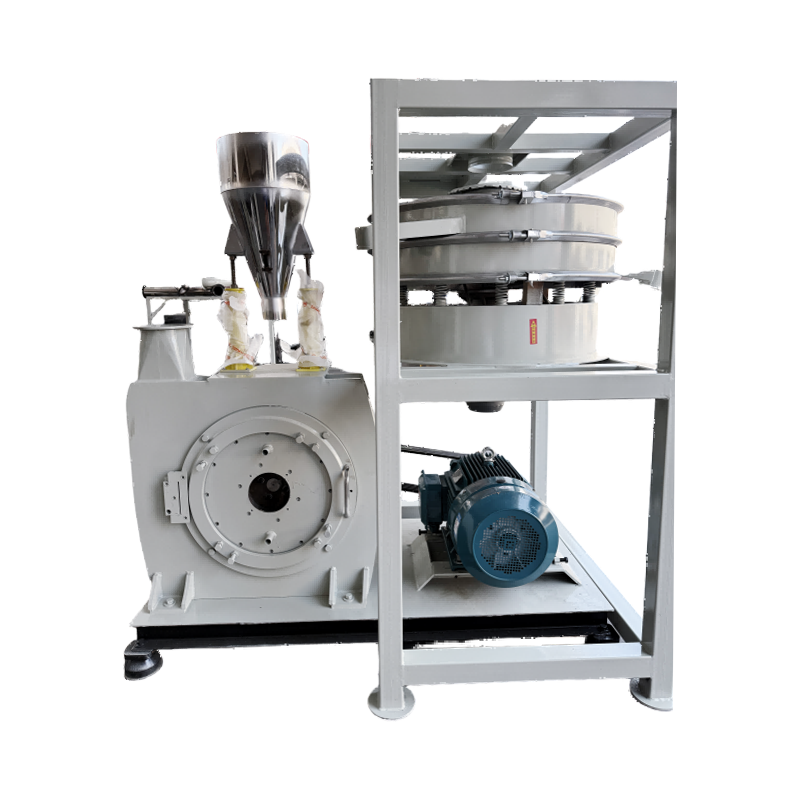
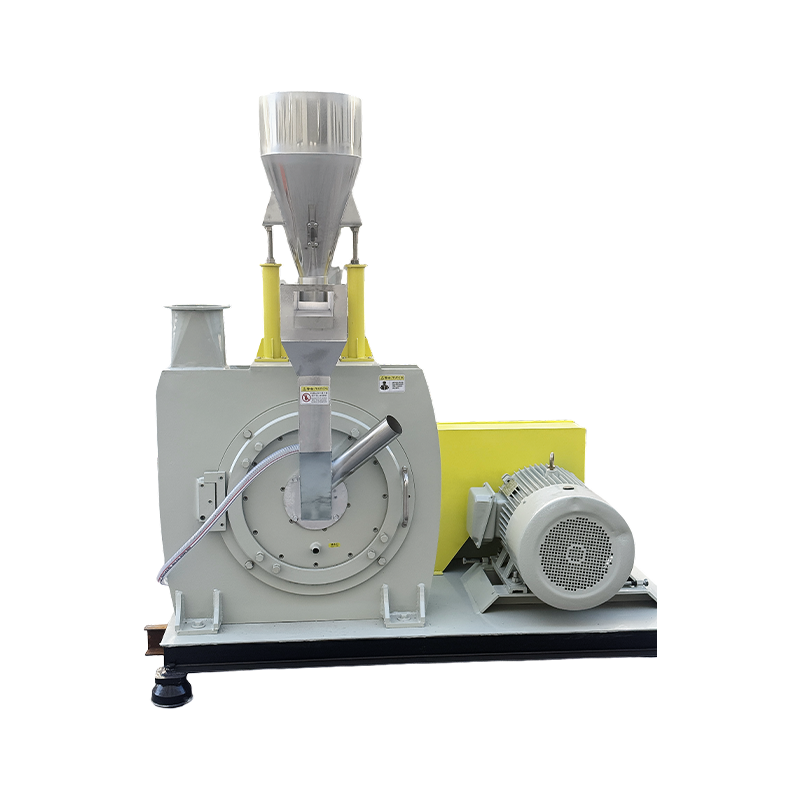
Em um pulverizador de plástico tipo disco, o material PE passa pela zona de moagem entre o disco rotativo e o disco estacionário.
Se a folga de moagem for muito grande, algum material poderá sair da zona de moagem sem receber ação de moagem suficiente, o que pode aumentar a proporção de partículas superdimensionadas no pó final.
No entanto, uma folga de retificação menor nem sempre é melhor.
Uma folga excessivamente pequena pode aumentar o atrito, o aumento da temperatura, o consumo de energia e o desgaste do disco.
O objetivo é estabelecer uma lacuna de moagem estável que corresponda ao material PE, à condição de alimentação, ao tamanho da partícula alvo e aos requisitos de rendimento.
O foco não deve ser atingir a menor lacuna possível, mas sim manter condições de pulverização adequadas e estáveis para a produção real.
O desgaste do disco e da lâmina pode aumentar as partículas superdimensionadas?

Os componentes de retificação não mantêm exatamente a mesma geometria de trabalho durante toda a sua vida útil.
À medida que as bordas de trabalho se desgastam gradualmente, as condições reais de retificação podem mudar. Mesmo que a máquina continue a funcionar normalmente, a proporção de partículas grossas no pó final pode aumentar gradualmente.
Portanto, o desgaste não deve ser avaliado apenas pela capacidade do equipamento ainda funcionar.
É mais útil comparar:
-
Fração grossa
-
Distribuição de tamanho de partícula
-
Taxa de transferência
-
Consumo de energia
-
Temperatura do pó
-
Lacuna de moagem adjustments
Se estes dados mostrarem alterações contínuas à medida que o tempo de operação aumenta, a condição dos discos abrasivos e das lâminas deverá ser inspecionada.
A questão principal é se os componentes da moagem ainda conseguem manter o controle necessário do tamanho das partículas.
O tamanho das partículas de alimentação e a estabilidade da alimentação podem afetar a fração grossa?

Os materiais de PE que entram no pulverizador podem ter diferentes formas e tamanhos de partículas, como pellets, material reciclado, sucata de produção e material de PE pré-processado.
Grandes variações no tamanho das partículas de alimentação podem alterar a carga de moagem.
A estabilidade alimentar é igualmente importante. Se a taxa de alimentação flutuar continuamente, a carga de material dentro da câmara de pulverização também mudará, o que pode afetar o rendimento e a distribuição do tamanho das partículas.
Portanto, o tamanho das partículas de alimentação e a taxa de alimentação precisam ser controlados em conjunto.
A alimentação estável ajuda o pulverizador a manter uma carga de moagem e distribuição de tamanho de partícula mais consistentes.
A temperatura excessiva pode afetar a fração grossa?

O PE é relativamente sensível à temperatura durante a pulverização mecânica.
Se a temperatura do material ficar muito alta, o PE poderá amolecer, tornando o processo de pulverização menos estável e afetando potencialmente o controle do tamanho das partículas.
Portanto, o objetivo do sistema de resfriamento não é simplesmente atingir a temperatura mais baixa possível, mas manter condições de processamento adequadas e estáveis.
Dependendo do material e da configuração do equipamento, pode ser utilizado resfriamento a ar, resfriamento a água ou uma combinação de ambos.
O objetivo é manter condições de pulverização estáveis e qualidade consistente do pó.
A eficiência de triagem insuficiente pode deixar partículas grossas no pó final?

Sim. Este é um fator importante a considerar ao diagnosticar partículas grossas excessivas.
Se o processo de pulverização já produziu uma distribuição de tamanho de partícula relativamente adequada, mas o sistema de peneiramento não consegue remover efetivamente as partículas superdimensionadas, partículas grossas podem permanecer no pó de PE final.
Portanto, o sistema de peneiramento deve ser avaliado como parte do processo global de pulverização, em vez de ser tratado como uma etapa completamente separada.
Como você pode reduzir partículas grossas no pó de rotomoldagem PE?
A maneira eficaz de reduzir partículas grossas é não alterar vários parâmetros do equipamento ao mesmo tempo.
Primeiro, identifique a origem das partículas grossas, depois ajuste as condições relevantes do processo e verifique os resultados por meio de dados reais de produção.
Uma abordagem prática é:
Medir
Use um método de teste consistente para medir a fração grossa e a distribuição do tamanho das partículas.
Identifique a fonte
Determine se as partículas superdimensionadas são geradas durante a pulverização ou permanecem após a triagem.
Ajustar
Com base nos resultados do teste, verifique as condições relevantes de pulverização, alimentação, resfriamento ou peneiramento.
Verifique
Compare a fração grossa, a distribuição do tamanho das partículas, o rendimento e a condição do pó antes e depois do ajuste.
Uma abordagem baseada em dados é mais confiável do que julgar a qualidade do pó apenas pela inspeção visual.
Como escolher um pulverizador PE para controle de partículas grossas?
Ao escolher um pulverizador de plástico PE, a potência do motor e o rendimento teórico por si só não podem determinar se a máquina pode controlar efetivamente partículas superdimensionadas.
Uma avaliação mais prática deveria centrar-se em quatro áreas.
Controle de moagem
Verifique se a folga de moagem pode ser ajustada de acordo com o material e o tamanho da partícula alvo e mantida de forma consistente durante a produção.
Condição do Componente de Moagem
Avalie o material, a precisão da usinagem, o tratamento térmico e as condições de desgaste dos discos e lâminas de desbaste.
Estabilidade do Processo
Considere o controle de alimentação, as condições de resfriamento e o monitoramento dos parâmetros operacionais.
Triagem e Coleta
Verifique se o sistema de peneiramento pode separar efetivamente partículas superdimensionadas e manter a coleta de pó estável.
A questão importante é:
O pulverizador PE pode manter a faixa alvo de tamanho de partícula e uma fração grossa controlada durante a produção contínua?
Como Mao Yue diagnostica e resolve partículas grossas excessivas em pó de rotomoldagem PE?
Quando os clientes experimentam partículas grossas excessivas no pó de PE, a solução não deve começar simplesmente aumentando a potência do motor ou alterando um único parâmetro do equipamento.
A etapa 1 é estabelecer a relação entre o material, as condições de pulverização, a distribuição do tamanho das partículas e os resultados da triagem.
Etapa 1: teste o material PE real
Quando testes de materiais são necessários, Mao Yue pode usar o material PE real do cliente para testes de pulverização.
O teste pode ser realizado com base nas seguintes informações:
-
Tipo de material PE
-
Tamanho atual das partículas de alimentação
-
Tamanho alvo de partícula de pó
-
Taxa de transferência necessária
-
Horário de funcionamento diário
-
Problema atual de partículas grossas
Isso ajuda a determinar se o problema está relacionado à condição do material, às condições de alimentação ou ao processo de pulverização.
Passo 2: Estabelecer Condições de Pulverização Adequadas
As condições de pulverização devem corresponder ao material PE real, em vez de serem selecionadas com base apenas na potência nominal do motor do equipamento.
A avaliação pode incluir:
-
Lacuna de moagem
-
Condição de alimentação
-
Condições de resfriamento
-
Carga de moagem
-
Tamanho de partícula alvo
O objetivo é estabelecer condições de pulverização estáveis que atinjam o tamanho de partícula alvo, evitando atrito desnecessário, aumento de temperatura e desgaste dos componentes.
Etapa 3: verifique os resultados da triagem
Se o material pulverizado já tiver uma distribuição de tamanho de partícula relativamente adequada, mas o pó final ainda contiver muitas partículas superdimensionadas, o processo de triagem deverá ser examinado mais detalhadamente.
Isso ajuda a evitar ajustes repetidos do pulverizador quando o problema real vem do sistema de peneiramento.
Etapa 4: verifique os resultados com dados de produção
Após a conclusão dos ajustes do processo, os resultados devem ser verificados usando dados reais de produção.
Os seguintes dados podem ser comparados:
-
Fração grossa
-
Distribuição de tamanho de partícula
-
Taxa de transferência
-
Temperatura do pó
-
Estabilidade operacional
Isso cria um loop de processo completo:
Material Real → Condições de Pulverização → Peneiramento → Dados de Tamanho de Partícula → Ajuste do Processo
Em vez de escolher um pulverizador com base apenas na folha de especificações do equipamento, é mais eficaz avaliar o equipamento e o processo como um todo de acordo com os requisitos reais de pó.
Conclusão: o controle de partículas grosseiras é um problema de controle de processo
O excesso de partículas grossas no pó de rotomoldagem de PE não é simplesmente uma questão de o pó “não ser suficientemente fino”.
O controle eficaz de partículas grossas requer a consideração dos processos de pulverização e peneiramento, mantendo ao mesmo tempo um equilíbrio entre o tamanho de partícula alvo, a fração grossa controlada e a estabilidade da produção.
Um processo estável de produção de pó para rotomoldagem de PE deve, em última análise, alcançar:
Fração Grosseira Controlada por Tamanho de Partícula Alvo Stable Production Consistent Powder Quality
Seu pó de rotomoldagem PE contém muitas partículas grossas?
Se o seu pó de rotomoldagem PE contiver muitas partículas superdimensionadas, você poderá fornecer à Maoyue suas informações reais de produção.
Recomendamos fornecer:
-
Tipo de material PE
-
Tamanho atual das partículas de alimentação
-
Tamanho alvo de partícula de pó
-
Taxa de transferência necessária
-
Modelo de pulverizador existente, se disponível
-
Dados de teste de partículas grossas ou tamanho de partícula, se disponíveis
Se você já possui dados de teste de tamanho de partícula, poderá enviá-los junto com as informações acima.
Se você não tiver dados de teste completos, basta fornecer o material PE, o tamanho alvo das partículas de pó e o rendimento necessário.
Mao Yue pode avaliar o processo de pulverização com base em seus requisitos reais de material e produção e organizar testes de material quando necessário.
Envie-nos seu material PE, tamanho alvo de partícula de pó e rendimento necessário para discutir sua solução de pulverização e teste de material.