

 中文简体
Dois lotes da mesma resina PE são moídos no mesmo pulverizador. O primeiro lote flui uniformemente pela tremonha, assenta em todos os cantos do molde e produz uma peça rotomoldada com espessura de parede uniforme. O segundo lote atravessa a garganta da tremonha, interrompe a alimentação e deixa espaços vazios na peça acabada. A análise da peneira parece quase idêntica para ambos os lotes. O índice de fluidez não.
O índice de fluidez é o número prático que informa como um pó se comportará em uma linha de produção real, em vez de como o tamanho médio de suas partículas é obtido no papel. Não é um valor fixo único, mas uma família de medições construída a partir de alguns testes simples. Este artigo explica o que é o índice de fluidez, como as versões mais comuns são calculadas e por que esses números devem influenciar a maneira como você escolhe e opera o equipamento de pulverização de plástico.
O que é um índice de fluidez?
Um índice de fluidez é uma nota numérica que descreve a facilidade com que um pó se move sob gravidade, pressão do ar ou agitação mecânica. Como nenhum teste captura todos os aspectos do fluxo, o termo abrange diversas medições relacionadas, cada uma respondendo a uma pergunta diferente. O pó derrama livremente? Ele compacta sob vibração? Ele se arqueia sobre a abertura do funil? Ele descarrega a uma taxa constante através de um orifício?
A escala composta mais amplamente referenciada é o índice de fluidez de Carr, desenvolvido na década de 1960. Combina quatro subíndices, cada um pontuado de 0 a 25:
- Índice de ângulo de repouso
- Ângulo do índice da espátula
- Índice de compressibilidade, também chamado de Índice de Carr
- Índice de uniformidade
Os quatro valores somam uma pontuação total de 100. Um total mais alto significa melhor fluxo. As faixas de interpretação são mostradas abaixo.
| Pontuação total | Classificação de Fluxo |
|---|---|
| 90-100 | Excelente |
| 80-89 | Bom |
| 70-79 | Justo |
| 60-69 | Passável |
| 40-59 | Pobre |
| 20-39 | Muito pobre |
| 0-19 | Muito, muito pobre |
Muitos pós plásticos finos ficam na faixa de 60 a 75 antes de qualquer ação corretiva. Pontuações acima de 80 são obtidas quando a distribuição do tamanho das partículas é estreita e o formato das partículas é regular, que é exatamente o que um pulverizador de plástico bem projetado deve oferecer.
Índice de Carr e proporção de Hausner: os dois números mais simples
A maioria dos laboratórios de controle de qualidade começa com dois valores que não requerem instrumentação cara: o Índice de Carr, também chamado de índice de compressibilidade, e o índice de Hausner. Ambos são derivados da densidade aparente e da densidade compactada.
A densidade aparente é medida despejando uma massa conhecida de pó em um cilindro graduado e lendo o volume instável. A densidade batida é medida após bater mecanicamente no cilindro até que o volume pare de mudar. As fórmulas são:
Índice de Carr = [(densidade compactada - densidade aparente) / densidade compactada] x 100
Razão de Hausner = Densidade aproveitada / Densidade aparente
A lógica por trás de ambos é simples. Um pó que se compacta muito mais firmemente após a batida tem alto atrito entre partículas e intertravamento mecânico, ambos os quais resistem ao fluxo. Um pó cujas densidades solta e compactada são quase iguais tem baixo atrito interno e fluirá livremente.
Aqui está um exemplo prático. Um pó de PE tem uma densidade aparente de 0,35 g/cm3 e uma densidade compactada de 0,47 g/cm3. O Índice de Carr é [(0,47 - 0,35) / 0,47] x 100, o que equivale a 25,5. O índice de Hausner é 0,47/0,35, o que equivale a 1,34. Ambos os números apontam para um fluxo transitável, o que significa que o pó se moverá, mas pode precisar de vibração ou auxílio de fluxo em geometrias críticas do funil.
| Índice de Carr (%) | Razão de Hausner | Classificação de Fluxo |
|---|---|---|
| 10 ou menos | 1h00-1h11 | Excelente |
| 11-15 | 1.12-1.18 | Bom |
| 16-20 | 1,19-1,25 | Justo |
| 21-25 | 1,26-1,34 | Passável |
| 26-31 | 1,35-1,45 | Pobre |
| 32-37 | 1,46-1,59 | Muito pobre |
| 38 ou mais | 1,60 ou mais | Muito, muito pobre |
Esses dois índices são confiáveis o suficiente para que a Farmacopeia dos Estados Unidos os liste em seu capítulo oficial sobre fluxo de pó, USP <1174>, juntamente com vários outros métodos. Isso torna o índice de Carr e a relação de Hausner uma escolha defensável e repetível para controle de processo em qualquer fábrica de pó.
Ângulo de repouso e outros testes que vale a pena conhecer
O ângulo de repouso é o ângulo mais acentuado entre a inclinação de uma pilha de pólvora e a base horizontal após o pó ser derramado através de um funil. É o indicador de fluidez mais rápido disponível e se correlaciona diretamente com o formato da partícula. Partículas arredondadas rolam umas sobre as outras e formam pilhas de baixo ângulo; partículas irregulares, em blocos ou fibrosas formam pilhas íngremes.
Dois métodos adicionais completam o quadro para pós plásticos. O fluxo através de um orifício mede a massa de pó descarregada através de uma abertura definida por unidade de tempo, o que é diretamente relevante para a descarga e dosagem da tremonha. O teste de células de cisalhamento mede o atrito interno e a coesão sob carga, o que prevê arqueamento e rastelamento em silos de armazenamento. Para o controle rotineiro da produção, o ângulo de repouso combinado com o Índice de Carr e a relação de Hausner geralmente é suficiente.
Por que o índice de fluidez é importante na produção de pó plástico
A fluidez não é uma preocupação abstrata de laboratório. Ele decide se uma linha de produção funciona na capacidade nominal ou para várias vezes por turno, e decide se uma peça acabada atende às especificações de espessura de parede ou se torna sucata.
Rotomoldagem
Na rotomoldagem, o pó de PE deve fluir uniformemente pelo interior de um molde girando em dois eixos. A baixa fluidez produz espessuras de parede irregulares, furos e pontes em geometrias complexas. Os graus de rotomoldagem são, portanto, moídos para uma distribuição estreita de tamanho de partícula com alta uniformidade, e o moinho de disco que os produz deve ser estável o suficiente para manter essa distribuição de lote para lote.
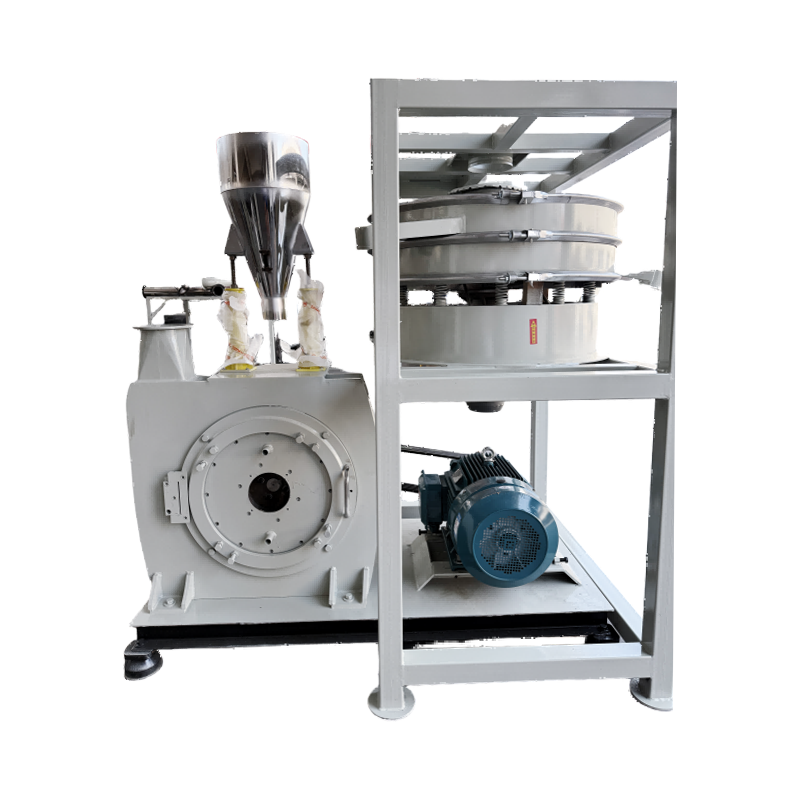
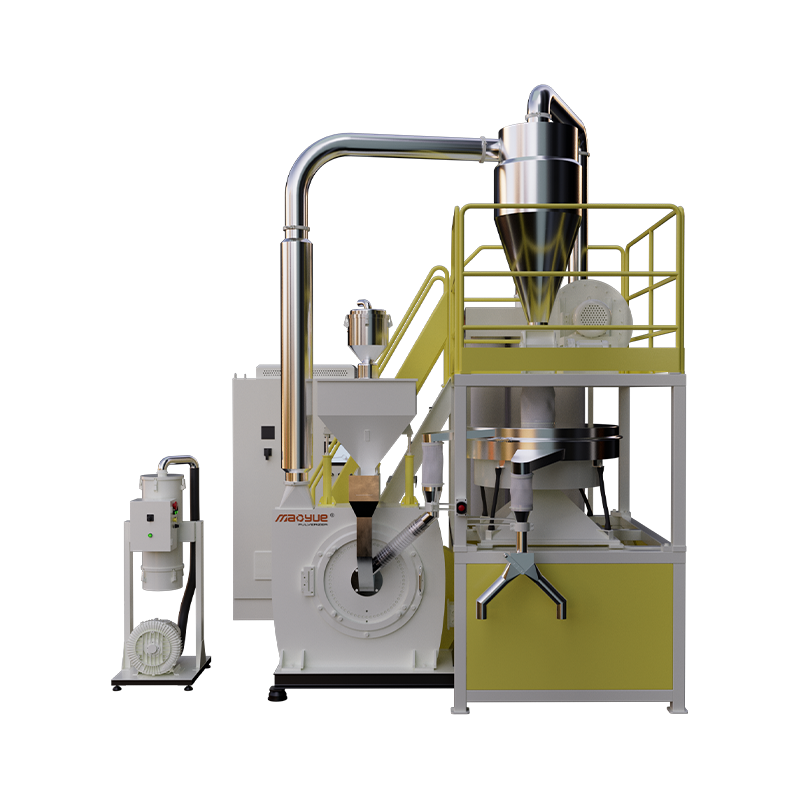
 Pulverizador de pó rotomoldado Mao Yue 500 PE com discos de moagem DC53 Este pulverizador compacto foi desenvolvido para produtores de rotomoldagem de pequeno a médio porte, fornecendo 150–450 kg/h com finura de 20 a 100 mesh. Seus discos DC53 e lâminas retificadas com precisão ajudam a manter uma distribuição estreita de partículas para uma fluidez consistente. Ver Produto →
Masterbatch e compostos poliméricos
Na produção de masterbatch e compostos, o pó é dosado continuamente em uma extrusora ou misturador. Se o pó inundar, arquear ou alterar a densidade aparente entre os lotes, a dosagem do aditivo muda e a cor final ou as propriedades mecânicas variam. Um índice de fluidez estável é, portanto, parte da consistência entre lotes, e não apenas uma métrica de qualidade interessante.
PA e PP à temperatura ambiente
PA e PP são polímeros resistentes e dúcteis que resistem à moagem abaixo de sua temperatura de transição vítrea, a menos que sejam fragilizados com nitrogênio líquido. A moagem à temperatura ambiente evita esse custo, mas o formato das partículas e o conteúdo de finos dependem fortemente do design do disco e da velocidade do rotor. Uma máquina que produz partículas regulares e em blocos proporcionará um índice de fluidez visivelmente melhor do que aquela que fragmenta o polímero em fragmentos fibrosos.
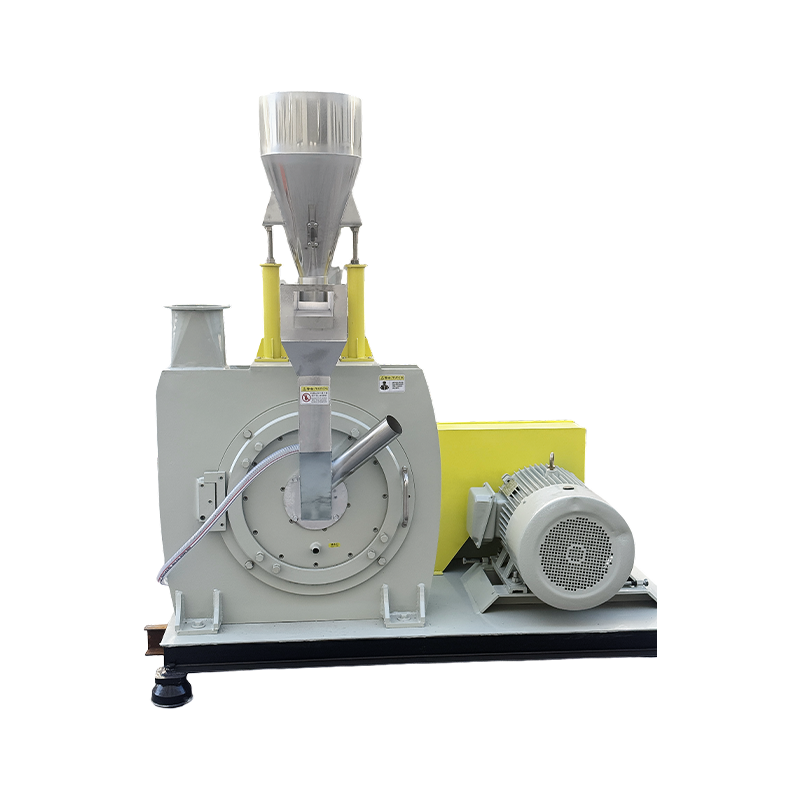
 Pulverizador de temperatura ambiente Mao Yue PA/PP-500 para polímeros resistentes Projetada para PA e PP sem nitrogênio líquido, esta unidade possui discos de liga de alto cromo e controle inteligente de temperatura para evitar adesão por fusão. Produz pó uniforme e de fluxo livre na faixa de malha 20–100, suportando índices de fluxo consistentes. Ver Produto →
Pó fino de PVC
Misturas secas de PVC e pós finos são usados em plastisóis, rotomoldagem e extrusão. Partículas abaixo de 100 mesh aumentam a área de superfície e melhoram a fusão, mas também aumentam a coesão e aumentam o ângulo de repouso. Um pulverizador que possa produzir pó fino enquanto mantém a distribuição de tamanho apertada manterá o índice de fluidez em uma faixa viável; uma máquina que gera uma grande variedade de multas verá cair rapidamente.
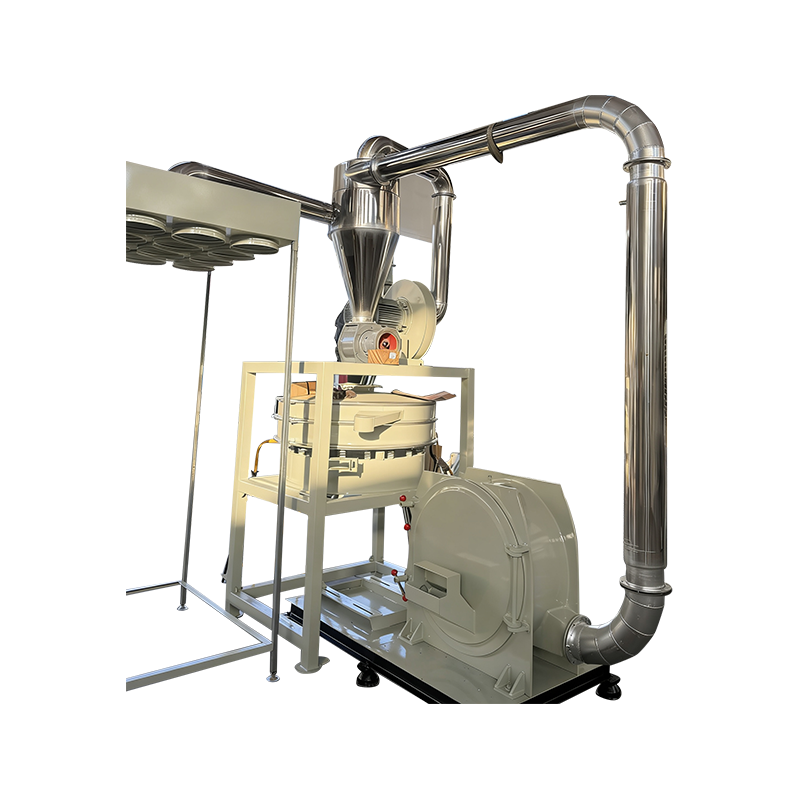
 Pulverizador de pó fino de PVC Mao Yue 900 para produção de alto volume Sendo o carro-chefe da série para processamento de PVC em grande escala, esta máquina com disco de 900 mm atinge capacidades de até 1.300 kg/h com discos de liga durável e resfriamento de circuito duplo. Ele mantém o formato e a distribuição do tamanho das partículas firmes, ajudando a manter a fluidez estável em operações exigentes. Ver Produto →
Como as escolhas dos equipamentos alteram o índice de fluidez
O ponto que a maioria das discussões sobre equipamentos não percebe é que o índice de fluidez de um pó plástico é em grande parte decidido pela máquina que o tritura. A análise da peneira informa o tamanho médio das partículas, mas a fluidez depende da distribuição em torno dessa média e do formato de cada partícula.
Uma ampla distribuição de tamanho de partícula é o primeiro inimigo de um bom fluxo. Partículas finas se acumulam nos espaços entre as maiores, aumentam a coesão e aumentam a densidade aproveitada. Uma distribuição estreita mantém o pó móvel. Na Changzhou Mao Yue Intelligent Equipment, fabricante de pulverizadores de plástico com trinta anos de experiência em redução de tamanho, cada projeto de máquina visa o mesmo resultado: uma distribuição estreita de tamanho de partícula e um índice de fluidez estável na produção nominal.
O gerenciamento da temperatura é o segundo fator. Resinas como PA e PP amolecem quando o moinho de disco aquece e o polímero amolecido deforma-se em vez de fraturar de forma limpa. O resultado são partículas alongadas e um índice de fluidez degradado. Um moedor à temperatura ambiente com resfriamento adequado mantém o polímero frágil o suficiente para fraturar, produzindo partículas em blocos regulares que fluem bem.
A condição do disco e da lâmina é o terceiro fator. À medida que as arestas de corte se desgastam, o estresse mecânico no polímero aumenta, a geração de calor aumenta e a proporção de partículas irregulares e finos aumenta. A inspeção regular dos discos e lâminas do pulverizador não é apenas uma tarefa de manutenção; é uma tarefa de controle de fluidez. Para uma visão mais detalhada de como os componentes internos do pulverizador afetam o formato das partículas, leia nossa explicação de o que um pulverizador de plástico realmente faz .
O que perguntar antes de comprar um pulverizador
Ao avaliar equipamentos de pulverização, solicite dados de vazão de pó, não apenas uma análise de peneira. Qualquer fornecedor pode indicar um tamanho médio de partícula; menos pessoas podem mostrar o índice de Carr, a proporção de Hausner e o ângulo de repouso do pó que sua máquina produz a partir de sua própria resina. Como somos uma fábrica de origem, podemos realizar testes com seu material e fornecer esses números antes de você se comprometer.
Use esta lista de verificação durante sua próxima revisão de equipamento:
- Qual é o índice de Carr do pó de referência no tamanho de partícula alvo?
- Qual é o ângulo de repouso nesse tamanho?
- Qual porcentagem de finos abaixo da malha alvo a máquina gera?
- A máquina funciona à temperatura ambiente ou requer nitrogênio líquido ou resfriamento secundário?
- Como o índice de fluidez muda à medida que o disco e as lâminas se desgastam?
As respostas lhe dirão mais sobre a consistência do pó a longo prazo do que qualquer especificação de folheto. Se um fornecedor não puder fornecer dados de fluxo, trate isso como um sinal de alerta. Nosso guia de seleção de pulverizador abrange tipos de máquinas, princípios operacionais e critérios de compra com mais detalhes.
O índice de fluidez não é um número de marketing ou uma curiosidade de laboratório. É uma previsão direta de como o seu pó se comportará em um funil, molde ou garganta de alimentação de uma extrusora. Meça-o em seu próprio material, compare-o entre máquinas e inclua-o em seus critérios de compra. A consistência do seu processo posterior e a qualidade das peças acabadas serão consequência.