

 中文简体
Uma planta de rotomoldagem muda de fornecedor de resina e dentro de uma semana o pó começa a formar uma ponte acima da rosca de alimentação. As reações usuais são secar com mais força, aparafusar um vibrador na tremonha ou culpar a nova resina. Um teste de fluidez do pó substitui essa suposição por números que você pode escrever em uma especificação de compra.
O teste mede como um pó a granel se comporta sob as tensões aplicadas pelo seu equipamento, e não como ele fica em um saco ou se sente entre os dedos. Dois pós com resultados de peneiramento idênticos podem descarregar de maneira muito diferente, e a lacuna geralmente é mensurável muito antes de se transformar em um lote rejeitado.
O que um teste de fluidez do pó realmente mede
A fluidez é a capacidade de um pó se mover da maneira que uma peça específica do equipamento precisa: saindo de uma tremonha, através de um alimentador de parafuso, através de um molde, até uma extrusora. Essa definição é deliberadamente específica do equipamento, razão pela qual um único número raramente resolve uma discussão entre fornecedor e cliente.
- Coesão — quão fortemente as partículas se prendem umas às outras sem carga externa. Finos, umidade e aderência superficial aumentam-no.
- Fricção interna - resistência à medida que as partículas deslizam umas pelas outras. Partículas angulares e fresadas geram mais partículas do que partículas arredondadas.
- Fricção na parede — resistência onde o pó encontra o aço, que decide se uma tremonha precisa de um cone de 60 graus ou de 70 graus.
- Compressibilidade e permeabilidade — quanta densidade aparente muda sob carga e com que facilidade o ar se move através do leito. Ambos influenciam as inundações e a caça aos ratos.
As condições são tão importantes quanto o método. Um resultado registrado na consolidação de 10 kPa diz pouco sobre a descarga a 1 kPa em uma tremonha rasa. Informe sempre a tensão, o teor de umidade e a distribuição granulométrica junto ao valor da vazão; sem eles o número não pode ser reproduzido ou comparado.
Métodos de teste e o que cada um retorna
A maioria dos laboratórios escolhe entre um teste de índice rápido para verificações de rotina e um teste de cisalhamento para trabalhos de projeto. A tabela abaixo mostra o que os métodos comuns realmente oferecem.
| Método | O que retorna | Notas práticas |
|---|---|---|
| Ângulo de repouso | Ângulo de pilha em graus | Rápido e barato; sem controle de tensão e sensível à técnica de vazamento |
| Densidade compactada, índice de Carr, índice de Hausner | Compressibilidade em porcentagem ou uma proporção | Dez minutos com proveta graduada; cego ao atrito e permeabilidade |
| Fluxo de orifício ou funil | Segundos para esvaziar um copo padrão | Ótimo para grânulos; pós plásticos coesivos muitas vezes simplesmente bloqueiam |
| Célula de cisalhamento, direta ou anelar (ASTM D6128, ASTM D6773) | Coesão, flow function, internal and wall friction angles | Base para projeto de tremonha; operador treinado e algumas centenas de gramas de amostra |
| Reometria dinâmica | Energia ou torque por ciclo da lâmina | Bom para estudos de classificação e aeração; não transferível para projeto de silo |
| Tambor giratório ou avalanche | Ângulo e propagação da avalanche | Adequado para fluxo de camada fina, como espalhamento de pó em um molde |
| Fricção na parede | Fricção na parede angle against a named steel | Precisa do material real da parede e do acabamento superficial |
Duas notas práticas. Os métodos de funil que funcionam bem para grânulos frequentemente ficam atolados com pós plásticos coesos, portanto, um funil bloqueado é o resultado, e não um teste que falhou. Os dados das células de cisalhamento são tão bons quanto a preparação da amostra: a secagem excessiva de uma amostra pode fazer com que um pó limítrofe pareça muito melhor do que se comporta no chão da fábrica.
Transformando números em uma linha de aprovação ou reprovação
Os valores-limite publicados em normas e livros didáticos são convenções extraídas de grandes conjuntos de amostras, e não de leis físicas. Eles são úteis como filtros de triagem e nunca devem ser a única frase em uma especificação.
| Indicador | Fluxo livre (típico) | Coeso (típico) |
|---|---|---|
| Razão de Hausner | abaixo de 1,25 | acima de 1,40 |
| Índice de compressibilidade de Carr | menos de 15 por cento | acima de 25 por cento |
| Ângulo de repouso | abaixo de 30 graus | acima de 40 graus |
| Função de fluxo ff (célula de cisalhamento) | acima de 10 | abaixo de 4 |
Leia a função de fluxo com cuidado. Entre aproximadamente 4 e 10 por pó geralmente é viável em um funil de proporções corretas; abaixo de 4, espere arqueamento; abaixo de 2, o material só se moverá com aeração, vibração ou auxílio mecânico. Mantenha a tensão de consolidação associada ao resultado, pois um pó coesivo testado a 20 kPa não é comparável com um pó de fluxo livre testado a 1 kPa.
Para uma especificação de compra, nomeie um método de índice para verificações de rotina do lote e um teste de cisalhamento para a amostra de qualificação e, em seguida, indique a rotina de condicionamento, a tensão do teste e a faixa aceitável no mesmo documento.
Por que os pós plásticos moídos são um caso especial
A forma é mais importante do que o tamanho médio. Um pulverizador corta e cisalha, de modo que a saída é angular e geralmente contém uma fração semelhante a uma placa. O atrito entrelaçado é, portanto, maior do que para um pó cristalizado ou seco por pulverização do mesmo D50, e duas amostras podem compartilhar um tamanho médio enquanto se comportam de maneira completamente diferente no mesmo funil.
As multas dominam o comportamento. Nas classes de rotomoldagem, um aumento modesto na fração abaixo de 100 mícrons é muitas vezes suficiente para mover a relação de Hausner de cerca de 1,2 para a faixa de 1,35 a 1,45, que é onde a ponte começa. Relate a distribuição granulométrica e o resultado da vazão juntos, nunca um sem o outro.
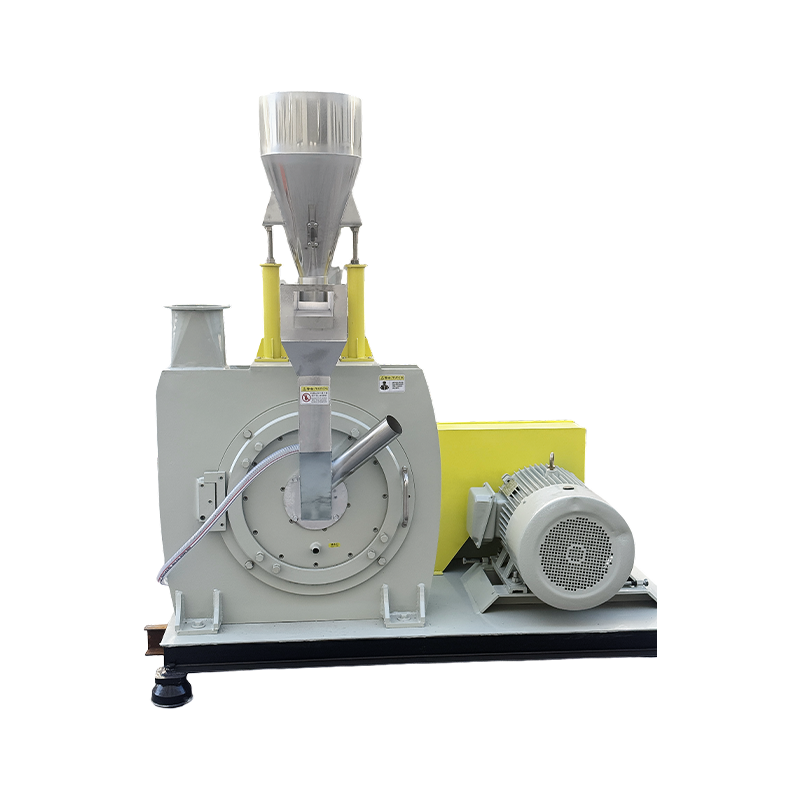
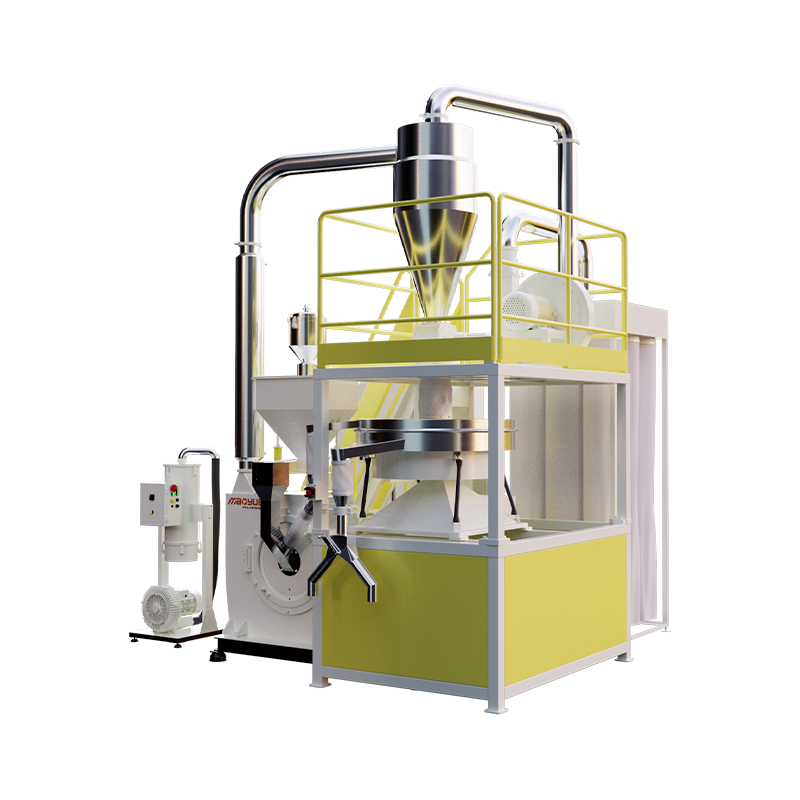 Pulverizador de pó rotomoldado PE modelo 600 Um pulverizador de disco de 600 mm para pó de rotomoldagem de PE, com finura ajustável e moagem com temperatura controlada para uma produção consistente e focada em fluxo. Ver Produto →
A química adiciona seus próprios efeitos. A poliamida absorve a umidade do ar e se torna visivelmente mais coesa poucas horas após a moagem. O polipropileno é menos higroscópico, mas gera estática no transporte pneumático, produzindo o mesmo sintoma, aderência e formação de buracos, por um motivo totalmente diferente.
Os compostos formulados são ainda mais difíceis. Masterbatch e compostos fortemente carregados carregam ceras, estearatos e aglomerados de pigmentos na superfície das partículas. Os resultados de fluxo podem variar entre os lotes mesmo quando a resina base e as configurações do moinho não foram alteradas, o que torna uma amostra de referência armazenada o item mais útil no laboratório.
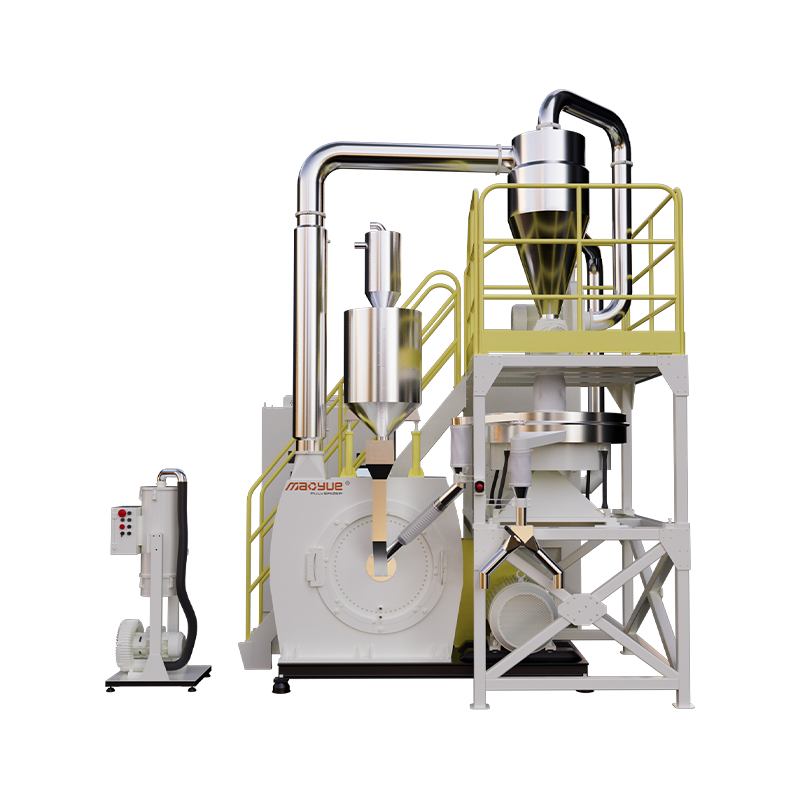 Pulverizador Masterbatch de alta capacidade série 800 Para linhas de masterbatch e composto preenchido onde o fluxo de lote a lote é importante, este pulverizador de alta capacidade oferece controle de velocidade do inversor e resfriamento duplo. Ver Produto →
Do resultado do teste à configuração do pulverizador
Os dados de fluxo tornam-se úteis quando apontam para um ajuste da máquina. Se a coesão aumentar porque a fração fina cresceu, a correção geralmente depende da classificação, da condição da peneira, da taxa de alimentação ou da folga e afiação dos elementos de retificação. A condição e o design do disco de moagem muda toda a distribuição, portanto, uma troca de lâmina ou disco deve sempre ser seguida por uma nova verificação de fluxo, em vez de uma suposição de que a saída permanece inalterada.
A história térmica também conta. A moagem ambiente de poliamida e polipropileno sem nitrogênio líquido mantém os custos operacionais baixos, mas uma moagem a quente pode arredondar e fundir levemente as superfícies das partículas. Isso pode melhorar a descarga e ao mesmo tempo reduzir a densidade aparente e a dispersibilidade, de modo que ambas as propriedades pertencem aos critérios de aceitação. Equipamentos construídos para processamento em temperatura ambiente refletem essa compensação em seu design de resfriamento e alimentação.
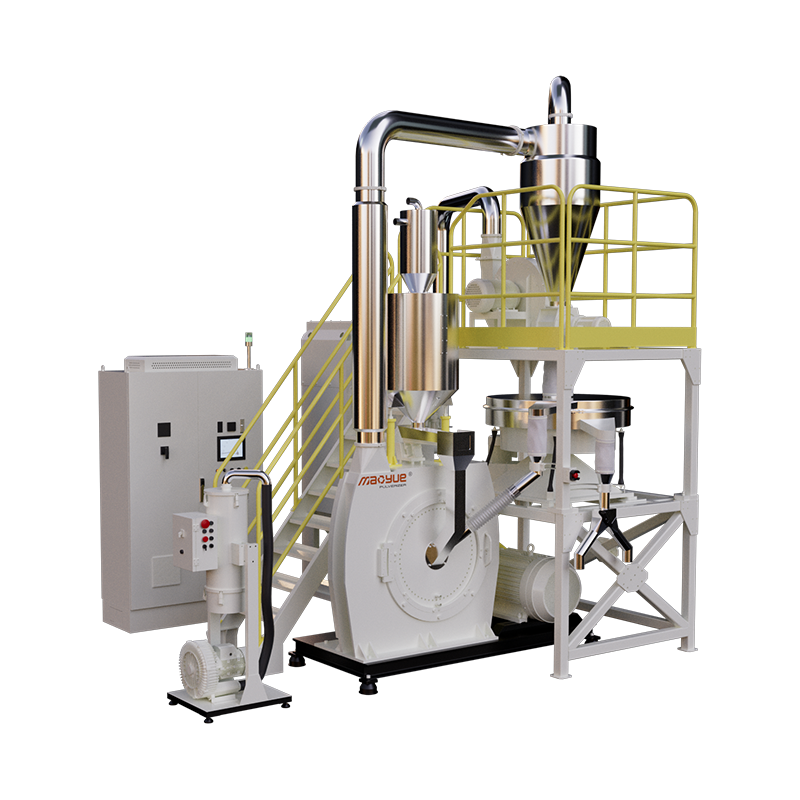 Pulverizador de plástico com economia de energia em temperatura ambiente 800PA/PP Para moagem de PA/PP onde o histórico de calor afeta a qualidade do pó, este pulverizador em temperatura ambiente combina alta capacidade com resfriamento de circuito duplo e controle de temperatura de ±2°C. Ver Produto →
Segue-se um simples gatilho de manutenção: teste o primeiro pó produzido após um novo conjunto de lâminas e repita em intervalos fixos. Quando a coesão ou a fração fina ultrapassa a faixa acordada, o ferramental merece atenção. Isso custa muito menos do que um lote de produção rejeitado e transforma o teste de fluxo em uma ferramenta de agendamento, em vez de uma análise post-mortem.
Amostragem, condicionamento e um plano de teste que você pode executar na próxima semana
A maior parte da baixa reprodutibilidade vem da amostragem, não dos instrumentos. Retire a amostra do fluxo real do processo, e não do topo de um saco, feche-a imediatamente e registre a umidade, a densidade aparente e a distribuição do tamanho das partículas junto com o valor do fluxo. Se você ainda estiver restringindo as opções de máquinas, esta visão geral de tipos de pulverizador e dicas de compra é um ponto de partida sensato antes de você se comprometer com uma especificação.
- Defina primeiro a decisão: projeto da tremonha, aceitação do lote ou monitoramento do desgaste das ferramentas.
- Condicione as amostras por 24 horas a 23 graus Celsius e 50% de umidade relativa e, em seguida, verifique novamente a umidade.
- Execute o método de índice escolhido três vezes por amostra e relate a média e o intervalo; diferenças inferiores a cerca de 10% são geralmente ruído.
- Teste a amostra de qualificação em uma célula de cisalhamento na tensão de consolidação medida ou estimada em seu equipamento.
- Teste novamente após uma, quatro e doze semanas de armazenamento para verificar o tempo de consolidação e endurecimento.
- Mantenha uma amostra de referência lacrada de cada lote aprovado para que comparações futuras tenham uma base.
O comportamento do fluxo é um dos poucos atributos de qualidade que você pode medir antes de uma única peça ser moldada e é barato em comparação com um lote rejeitado. Escolha o método que corresponde à decisão à sua frente, registre sempre as condições e observe a tendência entre os lotes. A direção da viagem diz mais do que qualquer leitura.