

 中文简体
Imagine uma oficina de rotomoldagem cujas peças continuam falhando ao longo da linha de solda. O pulverizador está funcionando em sua tonelagem nominal, as lâminas foram substituídas no mês passado e o operador está alimentando material reciclado de PE limpo. O problema não é o rendimento. É a dispersão do tamanho das partículas do pó que sai do moinho: os grãos grossos derretem muito lentamente, os grãos finos carregam o pigmento e o estabilizador e o molde enche de maneira irregular. Esse é o ponto em que o equipamento de moagem de plástico deixa de ser uma compra de commodity e se torna uma decisão de processo.
A conclusão prática vem primeiro: dimensione a capacidade de moagem em torno da janela de tamanho de partícula mais estreita que seu processo posterior aceitará e só então compare as classificações de tonelagem. Duas máquinas com valores de produção idênticos podem se comportar de maneira muito diferente quando colocadas lado a lado na distribuição de pó, na operação ambiente versus operação criogênica e na rapidez com que suas lâminas e discos se desgastam. As seções abaixo explicam de onde vêm essas diferenças e como avaliá-las antes de assinar um pedido de compra.
Se você quiser orientação sobre as categorias primeiro, este guia geral para tipos de pulverizadores de plástico e dicas de compra abrange as principais famílias de máquinas antes de restringir a um único modelo.
Moagem ambiente primeiro: o item da linha de nitrogênio líquido que a maioria dos compradores não percebe
A pulverização à temperatura ambiente é a escolha padrão para PE, PVC, PA e PP, e o motivo é mais aritmético do que preferência. A moagem criogênica mantém um polímero quebradiço ao injetar nitrogênio líquido no moinho. Em classes resistentes de PA e PP, o consumo pode se aproximar de aproximadamente um quilograma de nitrogênio para cada quilograma de polímero processado. Aos preços do gás industrial, esse custo está associado a cada quilo de pó que você produz, ano após ano, sem melhorar a peça que eventualmente molda.
Em vez disso, os moinhos ambientais controlam o calor por meio da geometria do rotor, do fluxo de ar e da disciplina de produtividade. A desvantagem é genuína: a alimentação é muito agressiva e o pó mancha o disco, descolorindo ou cegando a tela. A regra sensata não é “nunca criogênica”, mas “criogênica apenas quando a moagem ambiente não consegue manter o material abaixo de sua faixa de amolecimento”. Compostos de baixo ponto de fusão e alto alongamento continuam sendo a exceção; commodities PE, PP, PA e PVC rígido não são.
Um teste prático é um teste com seus próprios flocos. Se uma máquina ambiente mantiver a produção na malha alvo sem alarmes de temperatura ou tela cegante, a conta de nitrogênio nunca aparecerá. Unidades de temperatura ambiente, como a classe PA/PP 500, que é explicitamente construída para funcionar sem nitrogênio líquido, valem a pena ser avaliadas primeiro porque eliminam o maior custo recorrente da comparação.
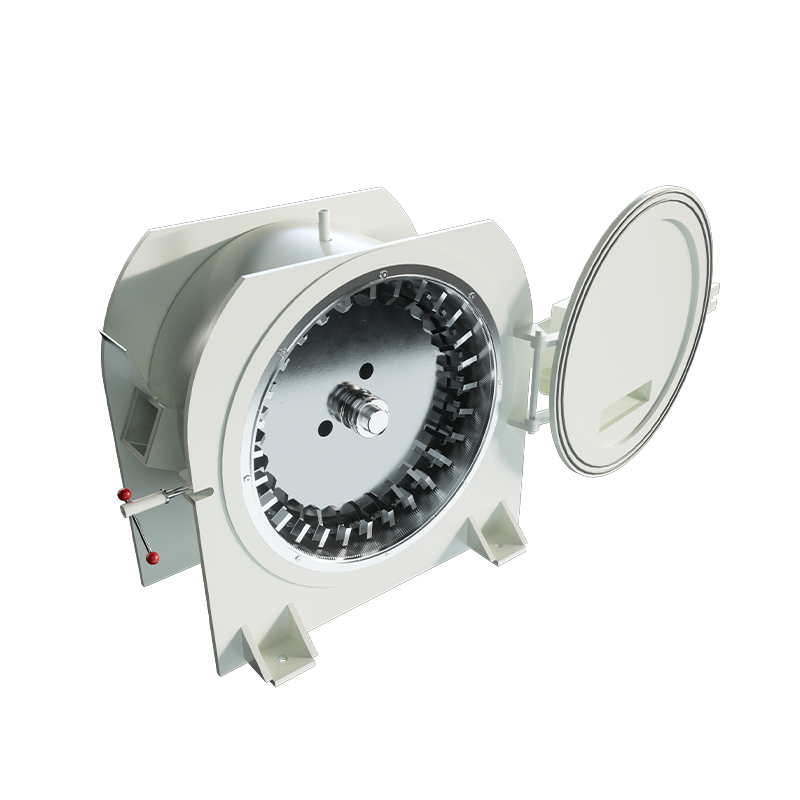
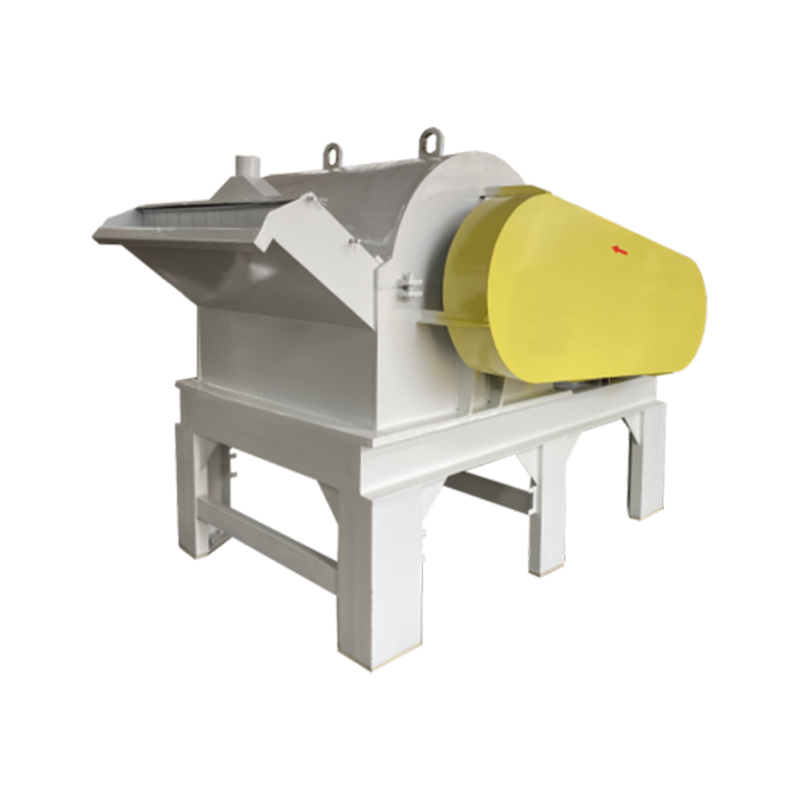
 Moedor de temperatura ambiente 500PA/PP para pulverização de PA e PP Pulverizador PA/PP ambiente projetado para operar sem nitrogênio líquido; vale a pena fazer benchmarking para reciclagem ou P&D onde o custo do nitrogênio domina. Ver Produto →
Uma advertência que vale a pena deixar clara: a moagem ambiente transfere o custo do gás para peças de desgaste e fluxo de ar de resfriamento. Se o seu material for abrasivo ou muito preenchido, faça um orçamento para serviços de lâmina mais frequentes antes de comemorar a economia.
Dimensionando a máquina de acordo com o material, não apenas com a tonelagem
Os números de modelo nesta classe de equipamento geralmente refletem uma classe de diâmetro do rotor ou disco, e não uma produção garantida em quilogramas por hora. A produção depende da forma da alimentação, da densidade aparente, da malha alvo e da quantidade de finos que você está disposto a tolerar. Use a tabela abaixo como ferramenta de triagem e, em seguida, confirme os números reais em um teste.
| Família de materiais | Gama típica de modelos | O que a classe de tamanho geralmente compra para você |
|---|---|---|
| PE para rotomoldagem | 500, 600, 800 | Maior produção e distribuição mais restrita; classes maiores são adequadas para fábricas que executam vários turnos e vários moldes ao mesmo tempo. |
| Masterbatch e compostos poliméricos | 500, 600, 800 | Moagem fina de concentrados de cor com finos controlados, para que a dispersão e a intensidade da cor permaneçam repetíveis. |
| PA e PP | 500, 600, 800, ambiente | Moagem à temperatura ambiente sem nitrogênio líquido; variantes resistentes ao desgaste e economizadoras de energia aparecem nas classes 600 e 800. |
| PVC | 500, 700, 800, 850, 900 | A distribuição mais ampla, desde a trituração grosseira até o pó fino; As máquinas da classe 850 são posicionadas como resistentes ao desgaste e as da classe 900 como unidades de pó fino. |
Para a rotomoldagem em particular, a uniformidade é mais importante do que o pico de produção. Uma máquina que produz uma faixa estreita ao redor da malha alvo preencherá os detalhes do molde e liberará de forma mais consistente do que uma unidade maior operando em seu limite. Configurações de alta uniformidade, como o modelo de rotomoldagem classe 600, são geralmente especificadas onde a consistência da espessura da parede e o tempo de ciclo estão sob pressão.
 Pulverizador de pó rotomoldado PE tipo 600 para alta uniformidade Pulverizador rotomoldado em PE para produtores de médio a grande porte, adequado para distribuição controlada de pó onde a consistência da espessura da parede e o tempo de ciclo são importantes. Ver Produto →
A distribuição do tamanho das partículas é a especificação que raramente aparece em uma cotação
Peça "pó de malha 35" a três fornecedores e você poderá receber três produtos diferentes. Um corte de peneiramento de malha 35 tem aproximadamente 500 mícrons, mas a questão útil é qual parcela do lote fica acima e abaixo dessa linha. A rotomoldagem geralmente exige que o volume do pó esteja entre 200 e 500 mícrons, com uma fração de finos controlada. Muitos grãos grossos e os cantos do molde ficam mal preenchidos; muitos finos e você perde aditivos para coleta de poeira e corre o risco de bolhas em seções espessas.
Dois métodos de medição são comuns e não concordam perfeitamente. A análise de peneira é barata, amplamente compreendida e boa para verificações de rotina. A difração a laser fornece uma curva de distribuição mais completa e captura a cauda abaixo de 100 mícrons que as peneiras tendem a subestimar. Qualquer que seja o seu uso, fixe o método na especificação de compra para que “dentro da tolerância” signifique a mesma coisa para ambas as partes seis meses depois.
As aplicações de pó fino empurram toda a distribuição para baixo. Trabalhos em masterbatch e compostos de PVC, onde a dispersão e o fluxo em um misturador são importantes, muitas vezes exigem cortes superiores mais apertados e finos mais baixos. Esse é um problema de projeto de máquina tanto quanto de operação, uma vez que a geometria do disco, o ajuste da folga e o comportamento do classificador moldam a curva.
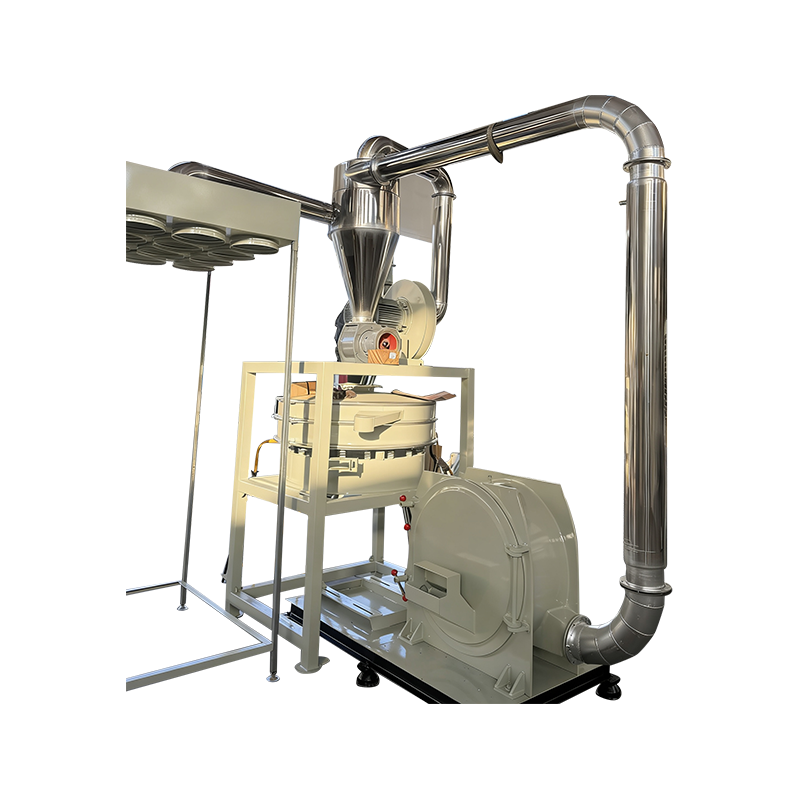
 Pulverizador de pó fino de PVC modelo 900 para moagem de alto volume Pulverizador fino de PVC para compostos de alta abrasão ou muito cheios, onde a distribuição consistente de pó e os custos de desgaste a longo prazo moldam a economia da produção. Ver Produto →
Lâminas, discos e rotores: onde realmente reside o custo operacional
O equipamento de moagem é avaliado pelo pó produzido no primeiro mês e pelo custo para continuar produzindo esse pó no vigésimo mês. Lâminas, discos e rotores de liga de aço são consumíveis e sua vida útil depende da abrasividade do material, do conteúdo do enchimento, da disciplina de folga e do cuidado com que o rotor é balanceado após cada troca.
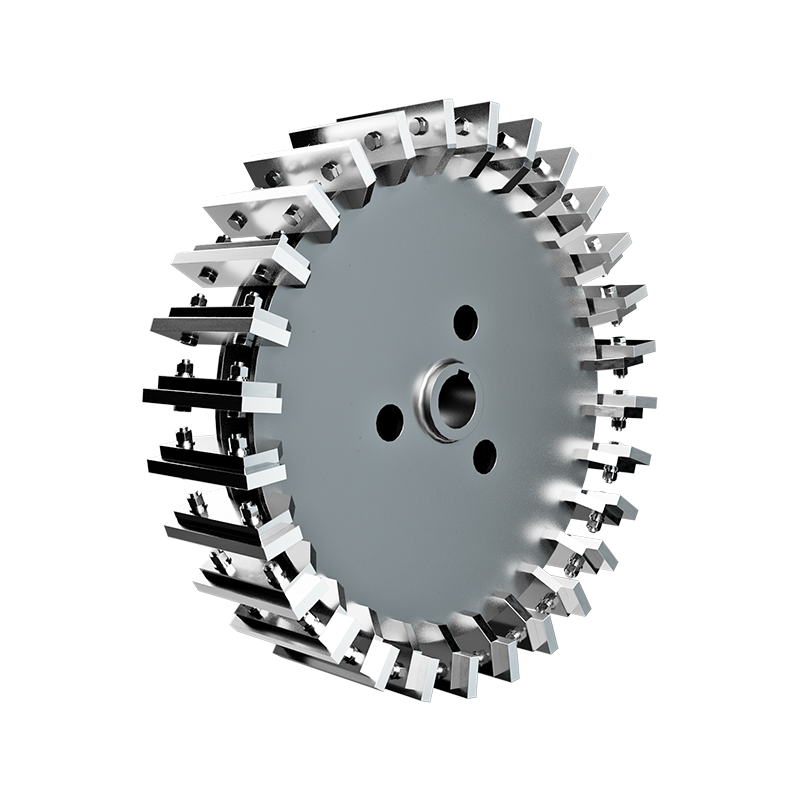
Dois designs de disco aparecem repetidamente nesta categoria. Um disco de dente duplo aumenta o cisalhamento e é adequado para materiais que necessitam de redução agressiva de tamanho; um disco integrado troca alguma mordida por estabilidade e até desgaste. Escolher entre eles é uma questão de matéria-prima e cronograma de manutenção, e não de qual deles é universalmente melhor. A mesma lógica se aplica ao aço da lâmina: bordas mais duras mantêm uma folga por mais tempo, mas lascam mais facilmente contra o metal residual.
As classes de material da lâmina, a geometria da aresta e os intervalos de reafiação são abordados com mais profundidade neste materiais da lâmina do pulverizador e guia de manutenção , que vale a pena ler antes de fechar um contrato de peças de reposição.
Uma lista de verificação pré-compra que evita revisões caras
Trabalhe com os seguintes pontos antes de fazer um pedido. Cada um deles é barato para esclarecer agora e caro para corrigir depois que a máquina for aparafusada ao piso.
- Malha alvo e corte superior aceitável, indicados em mícrons, com o nome do método de teste.
- Fração máxima de finos que você pode tolerar sem perder aditivos ou fluidez.
- Forma de alimentação e densidade aparente: flocos, material moído, pellets ou aglomerado se comportam de maneira muito diferente.
- Teor de umidade, uma vez que a alimentação úmida cega as telas e reduz drasticamente o rendimento.
- Taxa de transferência medida na malha de destino, não na configuração ideal da máquina.
- Temperatura de saída do pó, que informa se o moinho está trabalhando o material com muita força.
- Classe do material da lâmina, do disco e do rotor, além do prazo de entrega e preço das substituições.
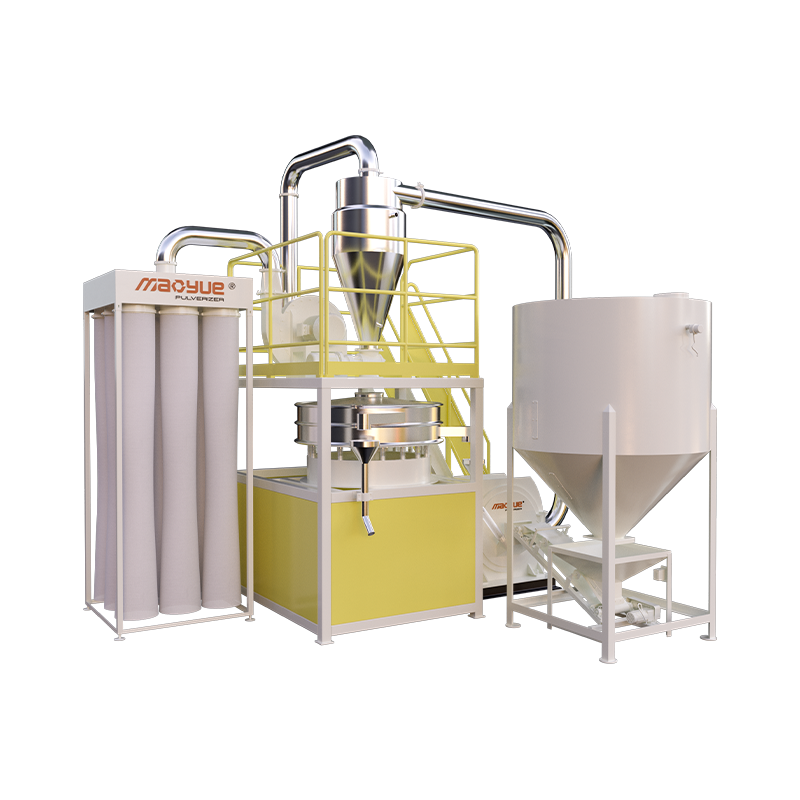
- Requisitos de extração de poeira e fluxo de ar de resfriamento e como o moinho está interligado a eles.
- Acesso para inspeção de desgaste, portanto, uma verificação de lacunas leva minutos, em vez de uma desmontagem de meio dia.
O que uma fábrica de origem muda na experiência de compra
O fornecimento de consumíveis é o risco silencioso nesta compra. Uma máquina é tão boa quanto a disponibilidade do disco, rotor ou conjunto de lâminas que a mantém dentro das especificações. Os fabricantes que usinam essas peças internamente, em vez de comprá-las, tendem a reduzir os prazos de entrega e manter as tolerâncias de forma mais consistente entre os lotes.
apresenta-se exatamente nessa posição. A empresa afirma que opera há três décadas como fábrica de origem, administra seis oficinas de usinagem com uma média de aproximadamente 1.400 metros quadrados cada e mantém um centro de fabricação de lâminas dedicado, juntamente com seu trabalho de montagem. Sua linha de modelos abrange de 500 a 900 classes em rotomoldagem de PE, masterbatch e compostos poliméricos, moagem ambiente de PA e PP e PVC. Também reporta mais de 5.000 parceiros globais e afirma que fabrica de acordo com padrões de qualidade europeus, com pessoal enviado periodicamente ao estrangeiro para estudar aplicações de máquinas. Esses números são de conta da própria empresa e valem a pena ser confirmados durante uma visita à fábrica ou teste de amostra.
O que é verificável na fase de especificação é mais útil do que qualquer afirmação de marketing: peça um teste do seu material, solicite o relatório de distribuição de pó desse teste e obtenha os preços de substituição da lâmina e do disco por escrito. Se esses três itens estiverem alinhados com sua janela de processo e seu orçamento de manutenção, a decisão de seleção da máquina já está quase correta.